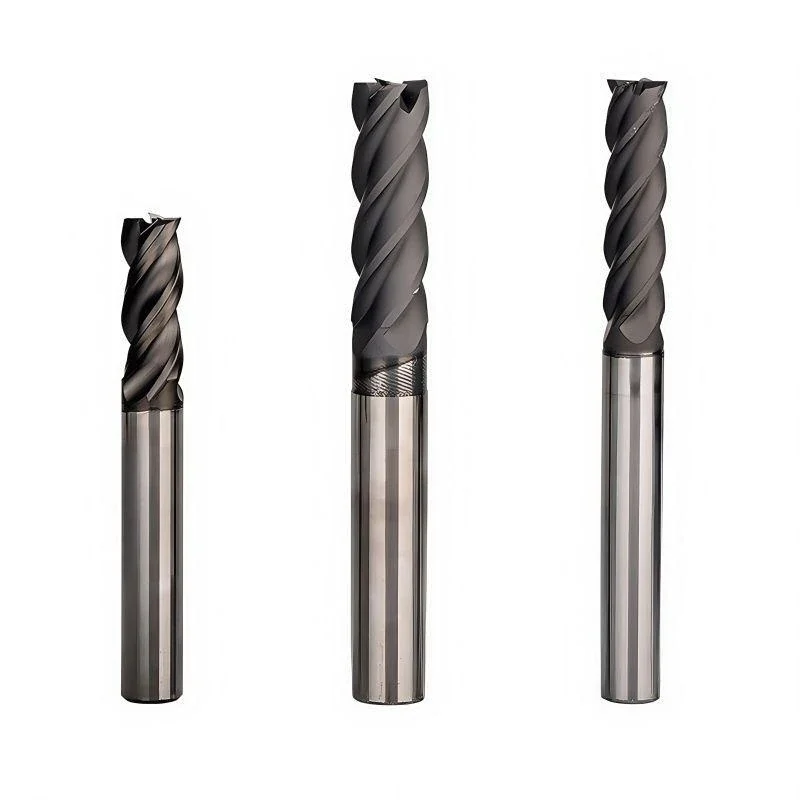
QDZRT Graphite memilih alat potong berdasarkan pekerjaan aktual: abrasivitas grafit, geometri fitur, jumlah batch, toleransi, persyaratan permukaan, kondisi mesin, dan risiko kehilangan komponen yang hampir selesai. Harga alat saja tidak menentukan biaya manufaktur terendah.
Dalam pemesinan grafit CNC, alat berlapis karbida dan berlian sama-sama dapat digunakan. Perbandingan yang bermanfaat bukanlah “mana yang lebih baik?” tetapi “alat mana yang mempertahankan geometri dan kondisi permukaan yang dibutuhkan dengan biaya total terendah untuk proses produksi spesifik ini?”
Artikel ini berfokus pada pemilihan material alat. Artikel ini tidak mengulangi panduan umum tentang kecepatan pemakanan dan kecepatan pemotongan, karena parameter pemotongan masih harus ditetapkan untuk alat, jenis grafit, mesin, fitur, dan kondisi penjepitan benda kerja yang sebenarnya.
Mulailah dengan Keausan, Kualitas Tepi, dan Volume Produksi
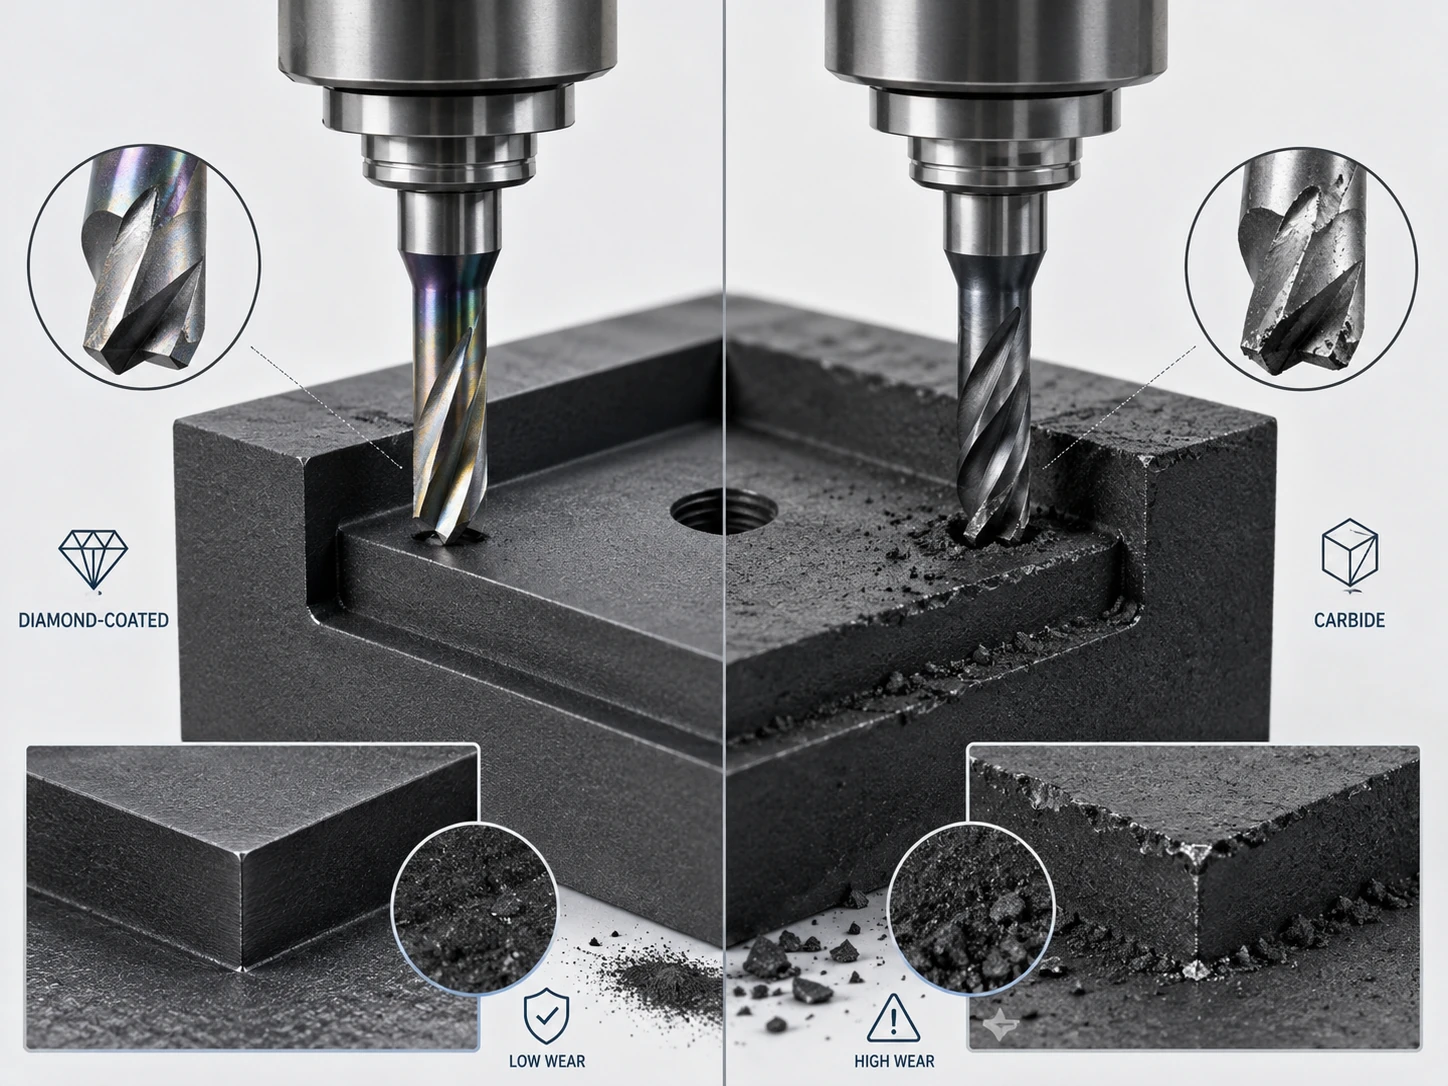
Grafit bersifat abrasif. Hal ini menjadikan keausan pahat sebagai variabel proses utama, terutama ketika bagian tersebut memiliki jalur pahat yang panjang, detail halus, rusuk sempit, lubang kecil, atau jumlah produksi berulang.
Sebelum memilih alat, definisikan seperti apa kegagalan itu. Sebuah alat masih dapat memotong meskipun sudah tidak sesuai untuk bagian yang akan diproses. Keausan dapat terlihat sebagai pergeseran dimensi, sudut yang membulat, peningkatan pengelupasan, perubahan tekstur permukaan, serpihan grafit seperti gerigi pada tepi yang rapuh, atau hilangnya pengulangan antara komponen pertama dan terakhir dalam satu batch.
Untuk prototipe dan pengembangan singkat, kami dapat menyetujui karbida bila keausan yang diperkirakan tetap dalam rencana inspeksi. Untuk batch berulang, alat berlapis berlian yang sesuai dapat mengurangi penggantian, offset, inspeksi, dan produk afkir. Keputusan dicatat untuk komponen dan proses aktual.
Nilai bagian juga penting. Jika bahan baku grafit berukuran besar, sangat murni, atau sudah melalui proses pemesinan selama berjam-jam, kehilangan bagian tersebut menjelang akhir proses karena alat potong melenceng dapat menelan biaya jauh lebih besar daripada harga alat potong itu sendiri. Oleh karena itu, pemilihan alat potong harus mempertimbangkan nilai yang berisiko ketika setiap fitur diproses.
Perbandingan awal yang bermanfaat mencatat:
- grade grafit dan struktur umum;
- panjang pemotongan total atau perkiraan waktu pengerjaan;
- jumlah batch;
- tepi terkecil, celah, lubang, dan fitur sudut;
- toleransi yang dibutuhkan;
- persyaratan penyelesaian permukaan yang sangat penting untuk fungsi;
- Akses penggantian alat dan kemampuan pengaturan awal;
- biaya benda kerja yang rusak atau dibuang;
- apakah alat tersebut akan digunakan kembali pada pesanan berulang.
Hal ini membingkai keputusan dalam konteks produksi, bukan dalam konteks katalog peralatan.
Perkakas Karbida: Keunggulan, Pola Keausan, dan Pekerjaan yang Paling Sesuai
Perkakas karbida tersedia secara luas, relatif ekonomis, dan ditawarkan dalam berbagai macam geometri. Ini bisa menjadi pilihan praktis untuk prototipe, produksi dalam jumlah kecil, pengerjaan kasar, fitur yang tidak terlalu rumit, atau pekerjaan di mana perkakas dapat diganti sebelum keausan memengaruhi dimensi kritis.
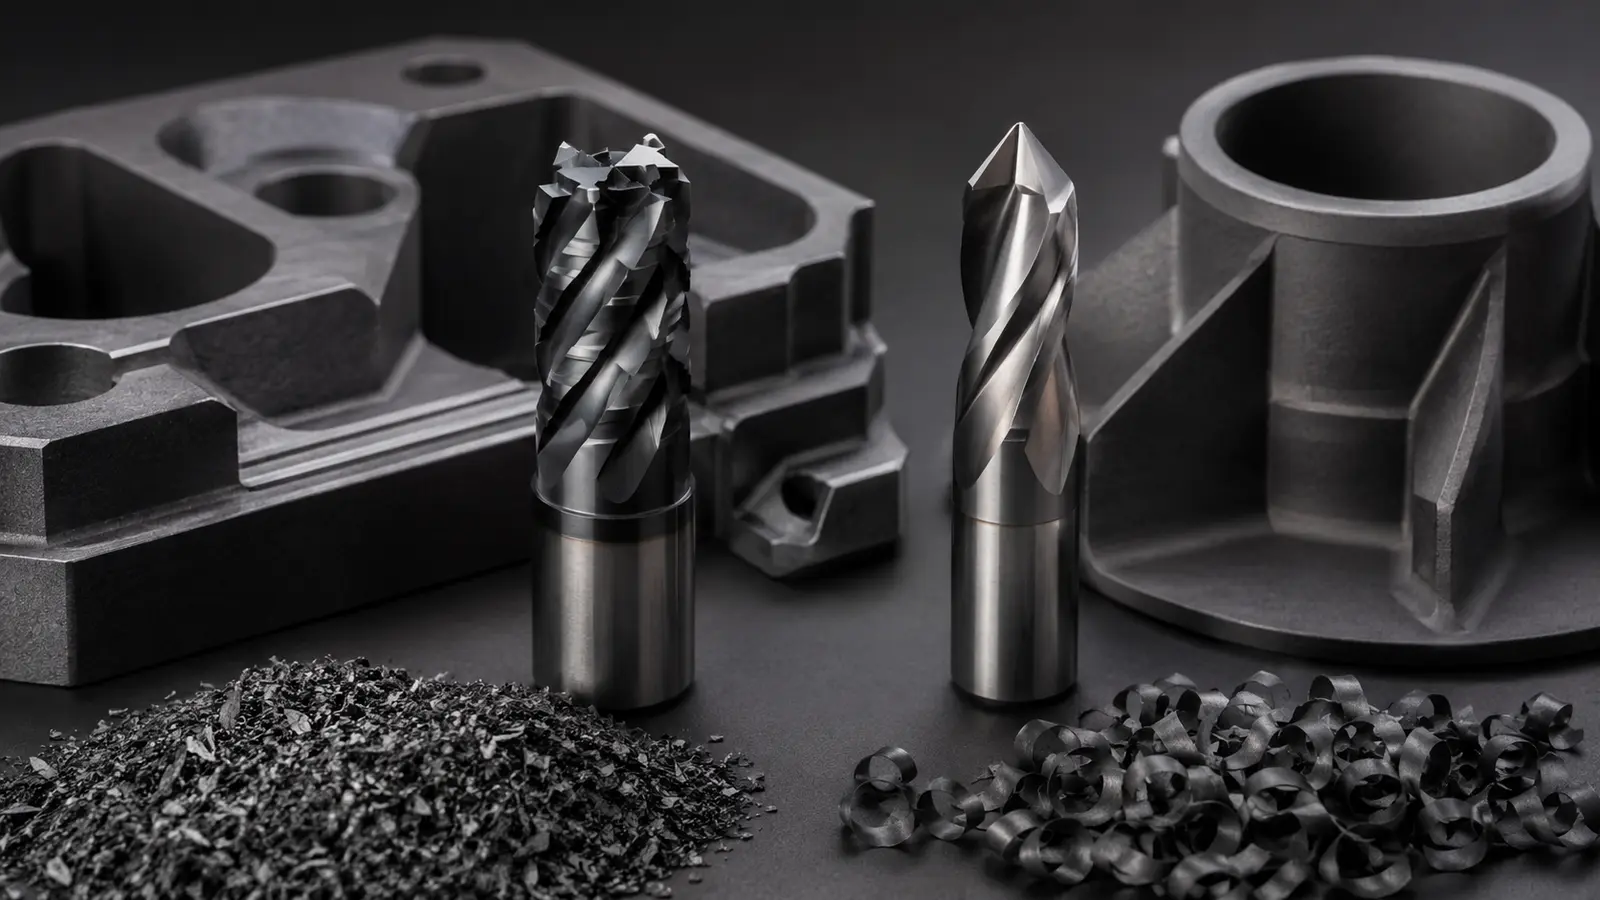
Keunggulannya bukanlah karena mengabaikan abrasi grafit. Karbida tetap mengalami keausan. Keunggulannya adalah biaya pengadaan dan fleksibilitasnya mungkin sesuai dengan pertimbangan ekonomi pekerjaan tersebut.
Dalam pembuatan prototipe, kami menggunakan karbida bila sesuai untuk memverifikasi penjepitan, akses, urutan, dan geometri sebelum menyetujui perkakas yang lebih khusus. Jika gambar berubah, keputusan perkakas ditinjau ulang.
Karbida juga berguna ketika suatu fitur membutuhkan geometri yang tidak mudah tersedia pada alat berlapis yang disukai. Alat karbida yang diasah khusus atau terspesialisasi terkadang dapat menyelesaikan masalah akses dalam jumlah kecil dengan lebih efisien daripada memilih lapisan yang tidak sesuai dengan geometrinya.
Kami mengukur fitur kritis pada interval terencana dan mencatat jumlah komponen atau panjang pemotongan sebelum offset atau penggantian diperlukan. Ini membentuk bukti proses QDZRT Graphite untuk grade dan fitur aktual, bukan klaim umur alat universal.
Karbida menjadi pilihan yang buruk ketika keausan alat menyebabkan gangguan berulang, ketidakstabilan dimensi, degradasi mata pahat, atau beban inspeksi yang melebihi penghematan harga pembelian. Pada titik itu, perhitungan ekonomi harus dilakukan ulang menggunakan biaya per bagian yang dapat diterima.
Peralatan Berlapis Berlian: Keunggulan, Pola Keausan, dan Pekerjaan yang Paling Sesuai
Perkakas berlapis intan sering dipilih untuk pengerjaan grafit karena lapisan tersebut dapat memberikan ketahanan aus yang kuat dalam pemesinan abrasif. Nilainya menjadi paling terlihat ketika suatu proses yang stabil berulang kali menggunakan geometri perkakas yang sama atau serupa selama waktu pemotongan yang cukup lama.
Perkakas berlapis dapat mendukung interval penggantian perkakas yang lebih lama, tetapi pelapisan saja tidak menjamin keberhasilan. Substrat perkakas, kualitas lapisan, persiapan tepi, geometri alur, diameter perkakas, runout mesin, penjepitan benda kerja, pengendalian debu, dan kondisi pemotongan tetap memengaruhi kinerja.
Fitur yang sangat halus atau tajam memerlukan perhatian khusus. Ketebalan lapisan dan persiapan tepi dapat memengaruhi efektivitas mata pisau. Alat yang memiliki ketahanan aus yang sangat baik tetapi geometri tepinya tidak sesuai untuk detail grafit yang rapuh mungkin tidak menghasilkan hasil terbaik.
Peralatan berlapis berlian cenderung lebih ekonomis ketika:
- Fitur yang sama diulang di banyak bagian;
- Keausan alat merupakan sumber yang diketahui menyebabkan penyimpangan dimensi;
- Penggantian alat mengganggu proses produksi yang mahal;
- Tepi atau permukaan kritis akan memburuk seiring dengan keausan karbida;
- Waktu penggunaan mesin dan biaya tenaga kerja inspeksi lebih signifikan daripada harga pembelian alat;
- Program komponen tersebut cukup stabil untuk menggunakan alat tersebut dalam beberapa pesanan berulang.
Kami memverifikasi penghematan aktual dari catatan produksi untuk grade grafit, keluarga komponen, dan proses yang disetujui.
Geometri Komponen dan Desain Tepi Dapat Lebih Menentukan daripada Material Perkakas
Material alat potong tidak dapat menyelamatkan geometri pemesinan yang buruk. Bagian grafit yang rapuh dengan dinding yang sangat tipis, rongga yang dalam dan sempit, tepi yang tidak didukung, atau sudut dalam yang agresif dapat pecah bahkan ketika alat potong memiliki sedikit keausan.
Oleh karena itu, geometri fitur harus ditinjau sebelum menyimpulkan bahwa peningkatan peralatan akan menyelesaikan masalah kualitas. Jika cacat selalu terjadi di sudut atau tepi keluar yang sama, akar penyebabnya mungkin melibatkan penyangga, keterlibatan alat, arah pemesinan, terobosan, atau desain bagian.
Alat berdiameter kecil menimbulkan kendala lain. Kekakuan alat, panjang alur, jangkauan, penyimpangan putaran, dan kondisi dudukan dapat menjadi lebih penting daripada pilihan lapisan. Alat berlapis dengan jangkauan panjang mungkin berkinerja lebih buruk daripada alat karbida yang lebih pendek jika pengaturan tersebut menyebabkan defleksi atau getaran yang berlebihan.
Rongga yang dalam juga mengubah ekonomi alat. Alat premium yang terutama digunakan untuk menjangkau bagian yang menonjol secara tidak perlu mungkin hanya sedikit digunakan untuk memotong pada kekakuan terbaiknya. Urutan pemesinan yang direvisi atau akses alat yang berbeda dapat memberikan manfaat lebih besar daripada mengganti material.
Untuk bagian tepi yang harus tetap tajam, rencanakan arah pemotongan, penyangga, toleransi material, dan pemotongan akhir. Keausan alat adalah salah satu variabel dalam strategi tersebut, bukan keseluruhan strategi.
QDZRT Graphite dapat meninjau gambar bersama dengan rencana perkakas untuk mengidentifikasi di mana fitur yang rapuh memerlukan kontrol proses tambahan.
Persyaratan Penyelesaian Permukaan dan Toleransi
Kualitas permukaan pada grafit dipengaruhi oleh struktur material, kondisi pahat, geometri pahat, lintasan pahat, kontak, perilaku mesin, dan metode pengukuran. Tidak tepat untuk menjanjikan nilai Ra tetap hanya berdasarkan lapisan karbida versus intan.
Alat baru mungkin menghasilkan permukaan yang konsisten di awal proses produksi, sementara alat yang sudah aus secara bertahap mengubah teksturnya. Jika permukaan tersebut sangat penting untuk fungsi, proses tersebut harus menentukan bagaimana kondisi alat dikontrol di seluruh proses produksi.
Toleransi berperilaku serupa. Keausan pahat dapat mengurangi ukuran pemotong efektif dan menciptakan pergeseran pada kantong, alur, profil, atau fitur yang terkait dengan lubang. Oleh karena itu, pengerjaan dalam jumlah besar mungkin memerlukan manajemen umur pahat yang terencana meskipun setiap pemotongan individual tampak stabil.
Alih-alih menerapkan strategi perkakas yang sama untuk seluruh bagian, identifikasi fitur-fitur kritis. Pengerjaan kasar dan area yang tidak kritis dapat menggunakan satu kelas perkakas, sementara penyelesaian akhir dimensi atau permukaan kritis menggunakan kelas perkakas lain. Strategi hibrida ini dapat mengurangi total biaya perkakas.
Data inspeksi memandu keputusan perkakas kami. Jika karbida menjaga dimensi kritis tetap stabil sepanjang batch, perubahan mungkin tidak memberi manfaat ekonomi. Jika catatan menunjukkan offset, pengukuran ulang, atau penggantian alat berulang, kami mengevaluasi alat berlapis yang sesuai.
Bandingkan Biaya Alat berdasarkan Jumlah Bagian per Alat, Bukan Harga Pembelian.
Harga pembelian adalah biaya yang paling terlihat dan seringkali merupakan angka yang paling tidak berguna untuk pengambilan keputusan produksi. Perbandingan yang sebenarnya adalah total biaya pemesinan per bagian yang dapat diterima.
Model biaya yang bermanfaat mencakup:
- biaya pembelian alat;
- jumlah komponen yang dapat diterima yang diproduksi sebelum penggantian;
- Waktu mesin yang hilang selama penggantian alat;
- pengaturan waktu awal dan pengaturan offset;
- Inspeksi tambahan diperlukan untuk mengelola keausan;
- Kerusakan atau pengerjaan ulang terkait dengan penyimpangan alat;
- risiko terhadap bahan baku grafit bernilai tinggi;
- biaya inventaris untuk menyimpan alat cadangan;
- apakah alat tersebut dapat digunakan kembali pada pesanan mendatang.
Misalkan sebuah alat yang dilapisi harganya beberapa kali lebih mahal daripada alat karbida. Perbedaan harga itu sendiri tidak berarti apa-apa. Jika alat yang dilapisi tahan lama untuk sejumlah besar pekerjaan dengan dimensi yang stabil sementara beberapa alat karbida akan habis terpakai, pilihan yang dilapisi mungkin lebih murah. Namun, jika sebuah prototipe hanya membutuhkan beberapa menit pemotongan, pilihan yang dilapisi mungkin tidak akan pernah mengembalikan biaya pembeliannya yang lebih tinggi.
Kami tidak memublikasikan aturan universal “berlian bertahan X kali lebih lama” tanpa data sebanding untuk geometri alat, grafit, mesin, dan proses yang sama. Rasio umur alat bergantung pada kondisi aktual.
Catatan produksi kami menghubungkan ID alat, grade grafit, nomor komponen, revisi program, jumlah, waktu pemotongan, tren dimensi, alasan pelepasan, dan keausan. Hasil produksi berulang menjadi bukti untuk tinjauan manufaktur dan penawaran berikutnya.
Catatan Pemilihan Alat Kami
Matriks pengambilan keputusan membuat pemilihan alat dapat diulang tanpa menganggap bahwa satu alat akan memenangkan setiap kategori.
| Kondisi Pekerjaan | Karbida Mungkin Cocok | Lapisan Berlian Mungkin Cocok |
|---|---|---|
| Prototipe / produksi sangat terbatas | Seringkali praktis | Mungkin tidak dapat menutup biaya awal yang lebih tinggi. |
| Produksi berulang yang stabil | Mungkin dilakukan dengan perawatan yang terkontrol. | Seringkali layak dievaluasi |
| Jalur pahat abrasif yang panjang | Keausan dapat memicu perubahan. | Kandidat kuat untuk dievaluasi. |
| Geometri khusus yang dibuat hanya sekali | Ketersediaan yang luas dapat membantu | Ketersediaan mungkin membatasi pilihan. |
| Konsistensi dimensi yang ketat di banyak bagian | Membutuhkan kontrol keausan | Dapat mengurangi penyimpangan akibat keausan. |
| Kosong bernilai tinggi | Penghematan biaya peralatan mungkin menjadi hal sekunder. | Risiko uang kembalian/barang rongsokan yang lebih rendah mungkin lebih penting. |
| Pengerasan | Seringkali ekonomis | Tergantung pada volume dan umur pakai alat. |
| Penyelesaian kritis | Dapat bekerja dengan kontrol alat baru. | Seringkali menarik di tempat yang memiliki keterbatasan pemakaian. |
Matriks ini mendukung tinjauan awal; pemilihan akhir berasal dari bukti produksi dan inspeksi aktual kami.
Gejala Keausan Alat dan Apa yang Harus Diperiksa
Ketika kualitas pemesinan grafit berubah, gunakan gejala tersebut untuk memandu penyelidikan.
Penyimpangan dimensi dalam satu batch: periksa keausan alat, diameter efektif, offset, runout, kondisi dudukan, dan konsistensi pengukuran.
Meningkatnya kerusakan pada ujung pahat: periksa kondisi ujung pahat, arah pemotongan, penyangga, kontak, geometri benda kerja, dan apakah pahat yang sebelumnya tajam telah menjadi tumpul.
Tekstur permukaan semakin memburuk: bandingkan keausan alat, kualitas material, evakuasi debu, kondisi mesin, dan jalur pahat.
Alat patah secara tak terduga: periksa jangkauan, diameter, beban alur, kelurusan dudukan, benturan, keterlibatan yang berlebihan, dan apakah alat tersebut sudah rusak sebelumnya.
Satu fitur gagal sementara fitur lainnya tetap berfungsi dengan baik: selidiki geometri lokal dan akses alat sebelum menyalahkan material alat secara keseluruhan.
Bagaimana tim kami Mendekati Pemilihan Alat
Untuk komponen grafit khusus, pendekatan praktisnya adalah mencocokkan strategi perkakas dengan gambar dan kuantitas produksi. QDZRT Graphite dapat meninjau dinding tipis, lubang kecil, celah sempit, fitur sensitif tepi, persyaratan permukaan, dan akses inspeksi sebelum pengerjaan mesin dimulai.
Untuk pesanan berulang, catatan masa pakai alat dari proses yang disetujui dapat diteruskan bersama program suku cadang jika tersedia. Hal ini memberikan dasar yang lebih kuat bagi produksi selanjutnya daripada memulai setiap batch dari rekomendasi umum.
Pelanggan yang meminta penawaran harga harus memberikan gambar, jenis grafit jika sudah ditentukan, jumlah yang dibutuhkan, toleransi kritis, persyaratan penyelesaian permukaan, dan fitur apa pun yang diketahui sangat sensitif. Informasi ini membantu menentukan di mana biaya perkakas harus dipusatkan.
Pemilihan Alat Harus Divalidasi Ulang Saat Bagian yang Digunakan Berubah
Keputusan pemilihan perkakas yang telah terbukti berhasil pada satu revisi tidak boleh diterapkan begitu saja setelah pelanggan mengubah geometri. Kedalaman lubang yang lebih dalam, radius sudut yang lebih kecil, jangkauan yang lebih panjang, persyaratan permukaan yang lebih ketat, atau peningkatan kuantitas dapat mengubah perhitungan ekonomis antara perkakas berlapis karbida dan berlian. Hal yang sama berlaku ketika jenis grafit berubah.
Untuk produksi berulang, pastikan pilihan alat tetap terkait dengan revisi komponen dan material. Ketika terjadi perubahan teknik, tinjau fitur-fitur yang mendorong pemilihan awal sebelum merilis proses lama tanpa perubahan. Kontrol kecil ini mencegah strategi alat yang dioptimalkan untuk geometri sebelumnya menjadi sumber tersembunyi dari penyimpangan biaya atau kualitas.
Pisahkan Bukti Ketahanan Alat dari Klaim Pemasaran
Panduan aplikasi pemasok alat berguna, tetapi kami membedakan klaim katalog dari bukti kemampuan kami sendiri. Catatan terkuat adalah jumlah produk yang diterima, waktu pemotongan, tren dimensi, hasil permukaan, dan alasan pelepasan alat pada grafit dan keluarga fitur yang sama.
Bukti tersebut dapat mendukung penawaran harga dan perencanaan inventaris di masa mendatang. Hal ini juga membuat keputusan antara menggunakan karbida dan material berlapis dapat diaudit, alih-alih hanya bergantung pada preferensi pribadi.
Tren Inspeksi sebagai Pemicu Penggantian Alat Kami
Suatu alat tidak seharusnya diganti hanya karena telah mencapai jumlah komponen tertentu, dan tidak seharusnya tetap digunakan hanya karena belum rusak. Pemicu penggantian yang berguna adalah fitur yang pertama kali menunjukkan hilangnya kendali akibat keausan. Tergantung pada pekerjaannya, itu mungkin ukuran lubang, pengelupasan tepi, definisi sudut, lebar alur, atau permukaan yang sangat penting untuk fungsi tertentu.
Definisikan fitur tersebut sebelum produksi dimulai dan ukur secara konsisten di seluruh batch. Catatan harus menunjukkan alat ID, urutan bagian, fitur yang diukur, koreksi offset apa pun, dan alasan alat tersebut dilepas. Ini memisahkan perkembangan keausan yang sebenarnya dari satu hasil inspeksi terisolasi atau perubahan yang disebabkan oleh penjepitan benda kerja, pengukuran, atau lot material.
Untuk pesanan berulang, fitur yang sama dapat menjadi indikator masa pakai alat yang praktis. Jika karbida berulang kali mencapai pemicu penggantian lebih awal sementara alat berlapis intan menjaga fitur tetap stabil untuk waktu yang jauh lebih lama dalam kondisi yang sebanding, alat berlapis tersebut telah menunjukkan nilai pada pekerjaan tersebut. Jika kedua kelas alat tetap berada dalam rentang penerimaan yang sama untuk seluruh batch, membayar lebih untuk pelapisan mungkin tidak meningkatkan total biaya produksi.
Metode ini juga mencegah klaim masa pakai alat universal masuk ke dalam penawaran. Catatan tersebut berkaitan dengan jenis grafit, geometri alat, pengaturan mesin, revisi program, dan fitur yang diperiksa yang telah ditentukan. Ketika salah satu dari hal tersebut berubah, riwayat masa pakai alat sebelumnya menjadi referensi, bukan jaminan otomatis.
Pisahkan Keputusan tentang Alat untuk Pengasahan Kasar dan Halus
Rencana perkakas yang paling ekonomis dapat menggunakan material perkakas yang berbeda pada tahapan yang berbeda. Perkakas karbida dapat memadai untuk penghilangan material di mana keausan tepi belum mengendalikan bagian tersebut, sementara perkakas berlapis intan dapat dikhususkan untuk fitur-fitur yang stabilitas dimensinya atau kondisi tepinya menentukan penerimaan. Bandingkan biaya routing secara keseluruhan daripada memaksakan satu material perkakas untuk setiap operasi.
Catat fitur inspeksi yang digunakan sebagai pemicu keausan agar perbandingan masa pakai alat di kemudian hari tetap terkait dengan kondisi penerimaan yang sama.
Pemilihan alat juga harus dipisahkan dari struktur mikro material. panduan grafit butiran halus menjelaskan kapan struktur butiran dapat memengaruhi integritas tepi, sementara panduan penyelesaian permukaan grafit menjaga persyaratan Ra tetap terkait dengan fungsi dan metode pengukuran.
Referensi dan Sumber
- Lu et al. (2025) — Kinerja penggilingan alat berlapis intan dengan jumlah alur dan ukuran butir intan yang bervariasi dalam pemesinan grafit Menunjukkan bahwa struktur lapisan dan geometri alat secara material memengaruhi keausan dan perilaku permukaan yang dikerjakan.
- Lee dkk. (2022) — Analisis Keausan dan Kekasaran Permukaan Grafit yang Dikerjakan Menggunakan Mata Bor Bola Berlapis MCD dan NCD Studi pemesinan grafit yang menghubungkan jenis pelapis, perkembangan keausan, dan hasil permukaan.