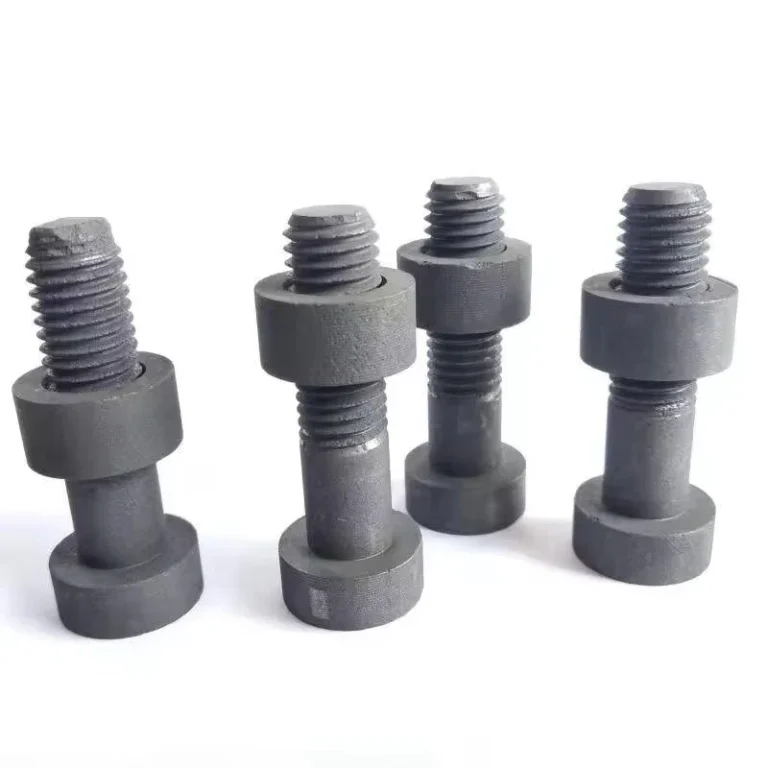
QDZRT Graphite fertigt Graphitkomponenten nach Kundenzeichnungen. Vor Produktionsbeginn stimmen wir Werkstoffsorte, kritische Merkmale, Werkzeuge und Prüfanforderungen aufeinander ab. Die folgenden Kontrollen zeigen, wie unser Team die Bearbeitungsstabilität steuert und welche Fertigungsinformationen das fertige Bauteil begleiten.
Unsere Prüfung des Bearbeitungsprozesses
| Parameter | Parameterentwicklungsbedarf | Was verändert die Reichweite? |
|---|---|---|
| Schaftfräser mit kleinem Durchmesser, ausgewählt für das tatsächliche Merkmal, die Werkstoffgüte und die Werkzeugzugänglichkeit | Der Drehzahl- und Spanlastbereich wird in einem kontrollierten Erstversuch mit der angegebenen Werkstoffgüte, dem tatsächlichen Werkzeug, dem Eingriff, der Absaugung und dem Prüfplan festgelegt. | Prüfen Sie den tatsächlichen Werkzeugdurchmesser, die Anzahl der Schneiden, die benannte Güteklasse, den radialen Eingriff, die axiale Tiefe, den Rundlauf, die Steifigkeit, die Beschichtung und das Ergebnis der ersten Bearbeitung. |
| Für die tatsächliche Materialabtrags- und Merkmalsstützbedingung wurde ein größerer Schaftfräser ausgewählt. | Beim größeren Fräser wird zunächst von Maschinengrenzen und Werkzeugdaten ausgegangen; anschließend wird der Bereich anhand der angegebenen Werkstoffgüte, des Eingriffs, der Absaugung und des Erstmusterergebnisses überprüft. | Maschinenleistung, Werkzeuggeometrie, Überhang, Merkmalsunterstützung, Oberflächenziel, Absaugung, Eingriff und Erstmuster-Nachweise bestätigen. |
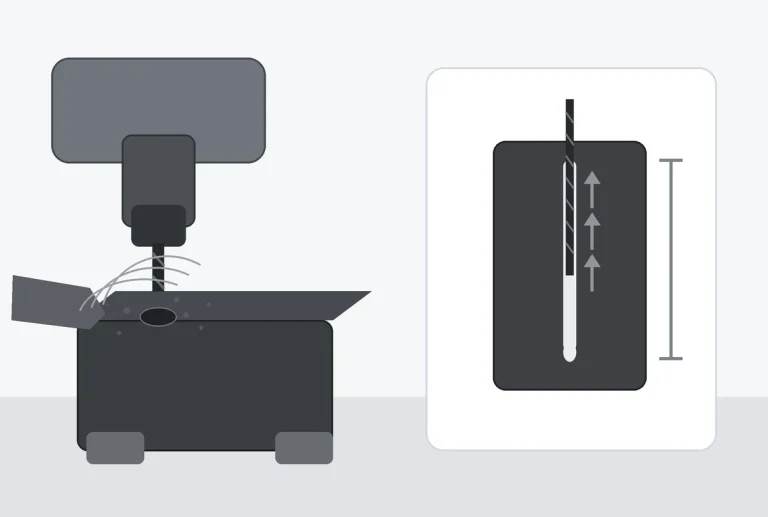
| Bohrvorgang mit kleinem Durchmesser | Übertragen Sie keinen allgemeinen Vorschubwert pro Umdrehung. Entwickeln Sie den Bohrzyklus anhand von Durchmesser, Tiefe, Rundlauf, Stützkonstruktion, Absaugung und Ausbruchsrisiko. | Vor dem ersten Probelauf sollten Sie Tiefe, Unterstützung im Backing, Runout, benannte Sorte, Peck-Strategie, Absaugung und Ausbruchsanforderung bestätigen. |
| Größere Bohroperation | Ein allgemeiner Vorschubwert pro Umdrehung lässt sich hier nicht übertragen; der Bohrzyklus wird aus Durchmesser, Bohrlochtiefe, Werkzeugmaterial, Wandnähe, Absaugung und Austrittsstützung abgeleitet. | Vor der Freigabe Durchmesser, Bohrlochtiefe, Austrittsstütze, Absaugung, Werkzeugmaterial, Wandnähe und Nachweis des ersten Bohrvorgangs prüfen. |
| US-Referenz für die berufliche Exposition gegenüber synthetischem Graphit | OSHA-PEL-Referenz: 15 mg/m³ Gesamtstaub und 5 mg/m³ alveolengängiger Staub | Materialidentität, SDS, lokale Zuständigkeit, Expositionsbewertung, Gehäuse, Absaugleistung, Wartung und Arbeitspraxis bestätigen. |
Geltungsbereich der Zahlen: Die Tabelle veröffentlicht bewusst keine auf andere Bedingungen übertragbaren Schnittfenster. Sie definiert die Nachweise, die erforderlich sind, bevor ein Parametersatz für ein bestimmtes Bauteil freigegeben werden kann. Die endgültigen Parameter gehören zur freigegebenen Bauteilrevision und hängen von der benannten Güteklasse, dem Werkzeugdurchmesser, der Schneidenzahl, dem Überhang, dem radialen und axialen Eingriff, der Geometrie, der Maschinensteifigkeit, der Absaugung, dem Werkzeugzustand und dem Erstbearbeitungsergebnis ab.
Graphitspezifische Programmvalidierung
Unsere Fertigungsprüfung bewertet Spanungsbelastung, Eingriff, Abstützung, Absaugung, Werkzeugzustand und Kantenrisiko für die festgelegte Graphitsorte. So wird ein für Aluminium oder Stahl entwickeltes Programm nicht unverändert für ein Graphitbauteil freigegeben.
Ein Bearbeitungsprogramm, das sich bei Metall bewährt hat, lässt sich nicht automatisch auf Graphit übertragen.
Die ersten Warnzeichen zeigen sich meist an den Kanten. Eine Ecke splittert ab. Eine feine Rippe bricht. Eine Taschenwand wirkt sandig statt sauber. Dann verrät die Oberflächenbeschaffenheit dasselbe: raue Textur, Mikrosplitter, ungleichmäßige Bearbeitungsspuren und Werkzeugverschleiß, der viel früher als erwartet auftritt.
Graphit ist keine weichere Version von Metall. Der Materialabtrag erfolgt durch spröde Mikrorisse und reagiert anders auf den Zustand der Werkzeugschneide, Vorschub pro Zahn, Eingriff, Werkstückspannung und ungestützte Geometrie. Ein metalltypisches Programm kann korrekte Bewegungen ausführen und trotzdem Kantenausbrüche, instabile Abmessungen oder eine beschädigte Oberfläche erzeugen.
Wir legen den Bearbeitungsablauf anhand von Sorte, Zeichnung, Werkzeuggeometrie, Eingriff, Absaugung, Oberflächenanforderung und Erstmusterergebnis fest. Unser Prozessprotokoll verknüpft Materialcharge, Werkzeug, Einrichtung, Merkmalsrisiken, Prüfverfahren und Lieferzustand.
Der Fehler ist meist nicht isoliert als „zu schnell“ zu erklären. Entscheidend ist die Kombination aus Schnittgeschwindigkeit, Vorschub pro Zahn, radialem Eingriff, axialer Schnitttiefe, Werkzeugschneide und Unterstützung. Eine hohe Spindeldrehzahl kann bei ausreichender Spanlast sauber schneiden; eine niedrigere Drehzahl kann bei extrem geringem Vorschub reiben und die Oberfläche verschlechtern. Die Freigabedokumentation enthält deshalb den vollständigen Parametersatz und die Werkzeugkennung für das konkrete Teil.
Der Leitfaden zur erfolgreichen Graphitbearbeitung liefert die breitere Prozessgrundlage. Der Artikel zu Fehlern bei der Graphitbearbeitung zeigt, wie ein metallbasierter Aufbau Kanten- und Staubprobleme verursachen kann, selbst wenn das CNC-Programm maßlich korrekt ist.
Wärme, Werkzeugverschleiß und Maßhaltigkeit
Da die Graphitbearbeitung weniger sichtbare Wärmesignale als die Metallbearbeitung liefert, überwachen wir Werkzeugzustand, Oberflächenänderungen und Maßtrends. Diese Beobachtungen verbinden Prozessanpassungen mit der Bauteilqualität.
Ungünstige Schnittbedingungen können die lokale Werkzeugtemperatur erhöhen, den Schneidkantenverschleiß beschleunigen, Reibung oder Verglasung begünstigen und Maßabweichungen verursachen. Das Risiko muss anhand des Werkzeugzustands, der Spanbelastung, des Eingriffs, des Rundlaufs, der Oberflächenbeschaffenheit und der Erstschnittmessungen bewertet werden und darf nicht allein aufgrund des Fehlens von Funken oder Farbveränderungen angenommen werden.
Unsere Prozessprüfung umfasst Schneidenverschleiß, erneutes Zerspanen von Staub, Reibspuren, Oberflächenänderungen und Maßdrift. Bei Hochtemperaturbauteilen berücksichtigen wir zudem mögliche Auswirkungen von Bearbeitungsverunreinigungen im späteren Einsatz.
Die Staubabsaugung dient primär der Partikelerfassung, reduziert Nachbearbeitungen, schützt Maschine und Messflächen und unterstützt die Kontrolle der Exposition am Arbeitsplatz. Durch die Entfernung von Partikeln kann deren Verweildauer im Schnitt verkürzt werden. Die Absaugung ist jedoch kein Kühlmittel und kann einen falschen Vorschub pro Zahn, zu starken Eingriff, mangelhafte Unterstützung oder verschlissenes Werkzeug nicht kompensieren.
Fehlende Funken oder Farbänderungen sind daher kein verlässlicher Wärmenachweis. Aussagekräftiger ist die Kombination aus Werkzeugzustand, Oberflächentrend und Maßmessungen; die Absaugung entfernt heiße Partikel, aber Vorschub pro Zahn und Eingriff bestimmen weiterhin, ob der Schnitt reibt oder sauber bricht.
Bei Hochtemperaturanwendungen muss das Bauteil außerdem frei von Bearbeitungsverunreinigungen bleiben, die den späteren Einsatz beeinträchtigen könnten. Die Lösung für Wärmemanagement und Hochtemperaturverarbeitung verbindet den Bearbeitungszustand mit der endgültigen Einsatzumgebung. Für halbleiterbezogene Anwendungen erfordern Halbleiter-Graphitteile eine separate Prüfung von Reinheit und Sauberkeit.
Warum Graphit anders bricht als Metall
Der zentrale Materialunterschied besteht im Sprödbruchverhalten.
Die meisten Metalle verformen sich unter Schnittdruck plastisch. Sie biegen, verschmieren oder dehnen sich, bevor sie brechen. Kohlenstoff und Graphit verhalten sich anders und brechen spröde. Deshalb können Kanten von Graphitbauteilen ausbrechen, wenn der Schnitt zu aggressiv ist oder Schnittgeschwindigkeit und Vorschub nicht zusammenpassen.
Der Grund dafür liegt in der geschichteten Kohlenstoffstruktur sp² des Graphits. Jedes Kohlenstoffatom bildet drei starke Sigma-Bindungen in der Ebene, während das verbleibende Valenzelektron an einem delokalisierten Pi-Elektronensystem innerhalb der Schicht beteiligt ist. Diese Bindung trägt zum Verständnis des elektrischen Verhaltens von Graphit bei, das Bearbeitungsverhalten wird jedoch von der vollständigen Struktur der Werkstoffgüte bestimmt, einschließlich Korngröße, Porenverteilung, Festigkeit, Anisotropie, Bindemittelsystem und Herstellungsverfahren.
Graphit ist zwar weniger dicht als viele technische Metalle, doch die Dichte allein bestimmt weder die Schnittkraft noch den Wärmefluss oder die Schneidkantenstabilität. Diese Eigenschaften hängen vielmehr von der Graphitsorte, der Korn- und Porenstruktur, der Festigkeit, der Schneidkante, dem Eingriff, der Unterstützung und der Bearbeitungsstrategie ab. Daher lassen sich aus der Metallbearbeitung nicht allein durch einen Dichtevergleich ableiten.
Die Regel lautet nicht einfach, Graphit langsamer zu bearbeiten. Auch eine niedrigere Drehzahl kann bei zu geringem Vorschub pro Zahn reiben, während eine höhere Spindeldrehzahl bei kontrollierter Spanlast, Eingriff, Unterstützung, Absaugung und Werkzeugzustand sauber schneiden kann. Drehzahl, Vorschub, Sorte, Werkzeug, Eingriff, Absaugung und Geometrie werden deshalb als ein gemeinsames Arbeitsfenster behandelt.
Graphit trägt Material durch spröde Mikrorisse ab, nicht durch die Bildung eines kontinuierlichen, duktilen Spans. Daher sind Schneidkantenunterstützung und Vorschubeingriff entscheidend für das Ergebnis. Der Fräser muss einen stabilen Bruch vor der Schneide erzeugen; Reibung führt zu unregelmäßigem Zerkleinern und Polieren der Oberfläche, während eine zu hohe Spanbelastung Material über den vorgesehenen Schnittweg hinaus abbrechen kann. Feinkörnige Graphitsorten bieten im Allgemeinen eine gleichmäßigere Grundlage für kleine Details, Festigkeit und Porenstruktur sind aber dennoch wichtig.
Die Seite Graphitblock beschreibt Rohformen, und die Seite EDM Graphitblock-Auswahlhilfe veranschaulicht, warum die Partikelstruktur die Detailbearbeitung beeinflusst. Für Fertigteile verknüpft der Bearbeitungspfad Kundenspezifische Graphit-Maschinenteile die Sortenwahl mit der Zeichnung und der Anwendung.
Der eigentliche Kontrollpunkt: Das Gleichgewicht dreier Parameter
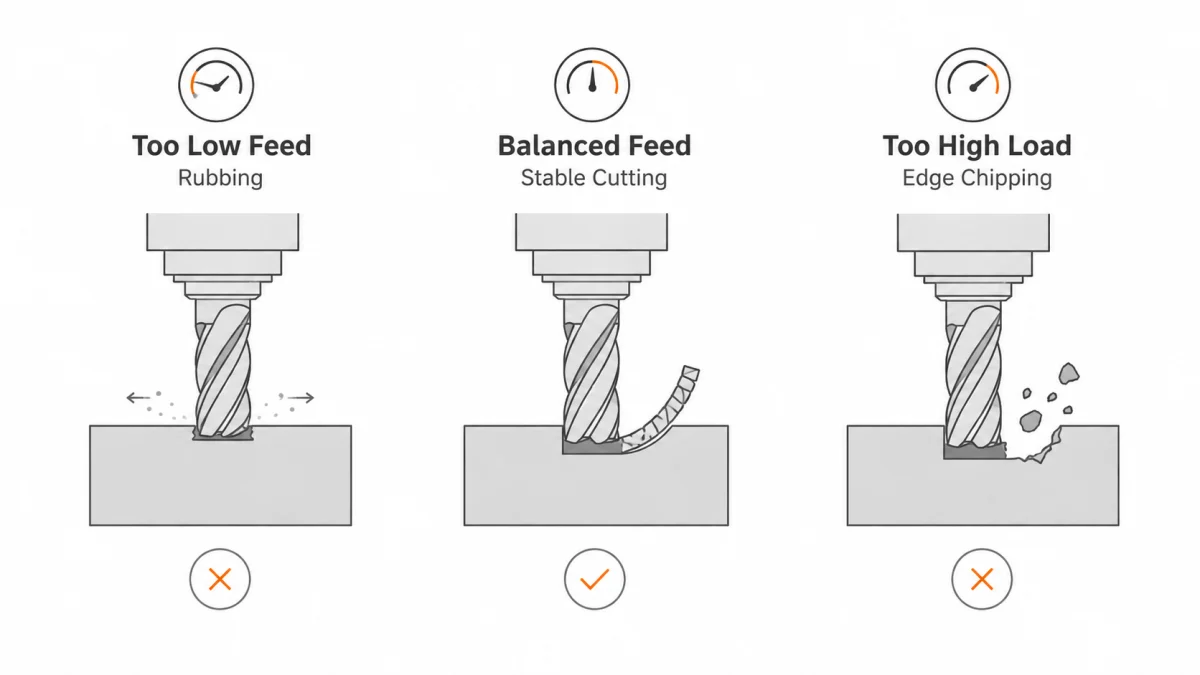
Bei der Graphitbearbeitung sollte die Spindeldrehzahl nicht isoliert eingestellt werden. Vorschub und Werkzeugbedingungen müssen gleichzeitig betrachtet werden, da alle drei Faktoren zusammenwirken.
Unsere Kontrolle von Drehzahl, Vorschub und Werkzeugen
| Kontrollpunkt | Typisches Fehlerbild | Zielzustand |
|---|---|---|
| Spindeldrehzahl | Zu viel rpm bei geringem Vorschub führt zu Reibung statt zu tatsächlichem Schneiden, wodurch sich Hitze staut. | Aufeinander abgestimmte Drehzahl und Vorschub, am Erstmuster geprüft |
| Vorschubgeschwindigkeit | Zu hoher Vorschubdruck erzeugt Hitze, raue Oberfläche und schnellen Werkzeugverschleiß. | Vorschub passend zur Drehzahl und festgelegten Graphitsorte |
| Werkzeuge | Die Verwendung des falschen Werkzeugtyps führt zu schnellem Verschleiß, Ausbrüchen an den Kanten und instabilen Abmessungen. | Unsere Werkzeugprüfung stimmt scharfes Hartmetall, diamantbeschichtetes Hartmetall oder PKD auf Sorte, Geometrie, Menge, Oberfläche, Toleranz und Werkzeugkosten ab und berücksichtigt die Staubabsaugung. |
Die erste Grundlage ist die Werkzeugauswahl. Scharfes Hartmetall kann für Prototypen, kleine Lose und viele allgemeine Graphitbearbeitungen geeignet sein; diamantbeschichtetes Hartmetall oder PCD wird attraktiver, wenn abrasiver Verschleiß, Wiederholfertigung, feine Merkmale, Maßstabilität und Werkzeugwechselkosten die Investition rechtfertigen. Unabhängig vom Werkzeugweg ist eine zuverlässige Staubabsaugung erforderlich, weil erneut geschnittener Staub Werkzeugweg, Oberflächengüte und Maßgenauigkeit beeinträchtigen kann.
Diamantbeschichtete Werkzeuge bieten im Allgemeinen eine höhere Schnitthaltigkeit als unbeschichtete Hartmetallwerkzeuge beim abrasiven Graphitschneiden. Der Unterschied in der Standzeit ist jedoch kein fester Faktor. Er muss anhand der jeweiligen Werkstoffgüte, der Werkzeuggeometrie, des Eingriffs, der Auswurfleistung, der zu bearbeitenden Oberfläche und der Austauschkriterien ermittelt werden.
Die zweite Grundlage ist das Verhältnis zwischen Vorschubgeschwindigkeit und Spindeldrehzahl. Ist der Vorschub zu hoch, kann selbst eine moderate Spindeldrehzahl zu viel Wärme erzeugen. Läuft die Spindel zu schnell bei zu geringem Vorschub, reibt das Werkzeug am Graphit, anstatt ihn zu schneiden. Diese Reibung erzeugt Wärme, verschlechtert die Oberflächenqualität und führt zu schnellerem Werkzeugverschleiß.
Ziel ist nicht der höchste rpm-Wert oder der schnellste Vorschub. Ziel ist ein stabiler Schnitt, der die Wärmeentwicklung begrenzt, die Schneidkanten schützt, die Toleranzen einhält und die Werkzeugstandzeit verlängert.
Drei Parameterfehler, die häufig den Schnitt destabilisieren
Der erste Fehler erhöht die Spindeldrehzahl, um die Oberfläche zu „polieren“. Bei Graphit kann dies zu Reibung führen. Eine glattere Oberfläche wird üblicherweise durch den richtigen Schlichtgang, den optimalen Werkzeugzustand, die passende Vorschubeinstellung und die effektive Staubabsaugung erzielt – nicht einfach durch eine höhere Drehzahl (rpm).
Der zweite Fehler reduziert den Vorschub zu stark, da Graphit brüchig erscheint. Ein zu geringer Vorschub schützt das Werkstück nicht immer. Er kann dazu führen, dass das Werkzeug rutscht und reibt, was Hitze und Rauheit verursacht.
Der dritte Fehler besteht darin, einen einzigen Parametersatz für alle Graphitsorten zu verwenden. Dichtes Feinkorngraphit, ultrafeiner hochreiner Graphit, Mittelkorngraphit und poröse Sorten mit niedrigerem spezifischem Gewicht werden nicht gleich bearbeitet. Spanbildung, Wärmeleitung und Kantenverhalten ändern sich mit dem Material.
Das Drei-Parameter-Modell lässt sich durch die Berücksichtigung des Eingriffs verbessern. Der Vorschub pro Zahn beschreibt die erwartete Materialabtragsmenge jeder Schneide, während die radiale Breite und die axiale Tiefe die Gesamtbelastung und das Staubvolumen bestimmen. Ein Vollnut-Schnitt mit demselben Vorschub pro Zahn wie ein leichter Schlichtschnitt stellt nicht dieselben Anforderungen an Werkzeug und Werkstück. Schruppen und Schlichten sollten als separate Bearbeitungsvorgänge betrachtet und nicht durch eine einzige Nenndrehzahl beschrieben werden.
| Symptom | Zuerst die Beziehung der zu prüfenden Parameter prüfen | Nachweis | Unsere Prüfung der Korrekturmaßnahmen |
|---|---|---|---|
| Schleif- oder Glasuroberfläche; prüfen Sie, ob die Spanbelastung für das jeweilige Werkzeug, die Werkstoffgüte und rpm zu gering ist. | Der Vorschub pro Zahn ist für rpm zu gering oder die Werkzeugschneide ist nicht mehr scharf. | Feines Pulver, Hitze, polierte Spuren, schneller Kantenverschleiß | Unser Team prüft Spanungsbelastung, Werkzeugwechsel, Rundlauf und Eingriff anhand des freigegebenen Prozesses. |
| Zufälliges Ausbrechen der Schneide; übermäßigen radialen Eingriff, ungestützten Austritt oder Verlust der Werkzeugschärfe überprüfen | Chipbelastung/Eingriff zu hoch oder Ausgang nicht unterstützt | Beschädigung konzentriert sich am Werkzeugaustritt oder an dünnen Stellen | Wir prüfen lokalen Eingriff, Bearbeitungsfolge und Abstützung am beschädigten Merkmal. |
| Staub im Schlitz | Die Absaugleistung ist für die erforderliche Tiefe und Materialabtragsrate unzureichend. | Nachbearbeitungsspuren, steigende Spindelbelastung, ungleichmäßige Nutbreite | Wir prüfen Absaugung, Zustelltiefe und den verfügbaren Austragungsweg für Partikel. |
| Die Abmessungen driften über die Charge | Werkzeugverschleiß, Offset-Drift oder inkonsistente Messung | Einseitiger Trend vom ersten Werkstück zu späteren Teilen | Unser Team prüft Werkzeugzustand und Bezugssystem vor der Freigabe einer Korrektur. |
| Gute Vorbearbeitung, schlechte Oberflächenbearbeitung | Ungeeignete Schlichtzugabe, Werkzeugzustand oder endgültige Spanbelastung | Grobes Material wurde korrekt entfernt, aber Kante/Oberfläche verschlechtert sich beim letzten Durchgang. | Unser Schlichtplan legt Werkzeug und kontrolliertes Aufmaß fest. |
Die Oberflächenbeschaffenheit resultiert aus der Prozessdisziplin.
Wir nutzen die Oberflächenprüfung zur Kontrolle der Prozessstabilität. Mikroausbrüche, sandige Textur, Glanzstellen oder unregelmäßige Spuren lösen eine Prüfung von Zahnvorschub, Drehzahl, Eingriff, Werkzeugzustand, Rundlauf, Abstützung und erneut zerspanten Partikeln aus.
Der Versuch, alles in einem einzigen, aggressiven Arbeitsgang zu erledigen, verursacht meist mehr Probleme als er löst. Bei Präzisionsbauteilen erzielen mehrere Schlichtgänge mit stabilen Parametern oft ein saubereres Ergebnis als ein einziger starker Abtrag. Dies ist besonders wichtig bei dünnen Wänden, feinen Details, scharfen Kanten und Teilen, die maßgenaue Bearbeitung erfordern.
Unser Ziel ist eine effiziente Fertigung mit stabiler Schnittbelastung sowie kontrollierter Wärme und Staubentwicklung vom Schruppen bis zum Schlichten.
Die Oberflächengüte von Graphit ist das sichtbare Ergebnis der Materialstruktur und der letzten stabilen Schnittvorgänge. Ein sehr geringer Vorschub ist nicht immer die beste Strategie für die Feinbearbeitung. Wenn die Schneide schleift, kann die Oberfläche verschmiert oder sandig wirken, selbst bei langsamer Maschinenbewegung. Eine optimale Feinbearbeitung erfordert ein geeignetes Werkzeug, eine gleichmäßige Aufmaßmenge, einen stabilen Ein- und Austritt sowie eine Absaugung, die das erneute Schneiden loser Partikel minimiert.
Oberflächenbeschaffenheit und Abmessungen müssen gemeinsam geprüft werden. Der Leitfaden zur Graphit-Zeichnungsprüfung behandelt Funktionsflächen, Bezugssteuerung, Bohrungsposition, Wandstärke und Kantenrisiko. Der Leitfaden zu Dünnwänden und kleinen Bohrungen erläutert, warum Zugänglichkeit, Abstützung und Ausbruchkontrolle geprüft werden müssen, bevor ein Oberflächenwert akzeptiert wird. Ein allgemeiner Ra-Wert reicht nicht aus, wenn Kantenbeschaffenheit oder Porenfreilegung ebenfalls funktional sind.
Die Staubabsaugung ist Bestandteil der Bearbeitungseinrichtung, kein Zubehör.
Die Staubkontrolle ist ein notwendiger Bestandteil des Graphitbearbeitungsprozesses, da Graphitstaub die Maschine, den Werkzeugweg, die Sauberkeit der Werkstücke, die Inspektionsflächen, den Wartungsaufwand und die Arbeitsumgebung beeinträchtigen kann.
Eine optimale Graphitbearbeitung erfordert eine zuverlässige Staubabsaugung nahe der Schnittzone. Das System muss Feinstaubpartikel entfernen, bevor diese sich entlang der Werkzeugbahn ansammeln oder auf Präzisionsflächen ablagern. Bei höheren Bearbeitungsgeschwindigkeiten oder längeren Zykluszeiten ist eine stabile Absaugung besonders wichtig.
Eine gute Staubentfernung unterstützt drei Ergebnisse gleichzeitig:
- Es erfasst lose Partikel nahe der Werkzeugbahn und verringert die Wahrscheinlichkeit, dass Staub erneut geschnitten wird.
- Es schützt die Maschine, die Werkzeugschnittstellen, die Werkstückspannung und die Messflächen vor Partikelablagerungen.
- Es unterstützt Sauberkeit und die Kontrolle der Exposition am Arbeitsplatz, wenn die Erfassungsleistung, die Gehäusekonstruktion, die Wartung und die Arbeitspraxis überprüft werden.
Bei schwacher Absaugung können lose Partikel erneut geschnitten werden, sich auf kritischen Oberflächen absetzen, die Prüfung verunreinigen und die Prozessinstabilität verstärken. Werkzeugauswahl und Absaugung müssen daher gemeinsam gesteuert werden; keine von beiden ersetzt eine korrekte Spanbelastung, einen geeigneten Eingriff, ausreichende Abstützung und eine Werkzeugwechselregel.
Die Absaugleistung wird im Schneidbereich überprüft und nicht anhand des Typenschilds des Staubabscheiders angenommen. Lange Schläuche, kleine Abzweigungen, Filterverstopfung, Leckagen und ein offenes Gehäuse können die Absaugleistung beeinträchtigen. Die Fertigungsdokumentation sollte die Maschine, den Absauganschluss und das für den zugelassenen Prozess verwendete Reinigungsprogramm dokumentieren. Die Verantwortung für die Exposition am Arbeitsplatz liegt weiterhin beim Betriebsleiter und erfordert eine entsprechende Beurteilung gemäß den geltenden Vorschriften.
Die Leitfaden zu Herausforderungen bei der Graphitbearbeitung erläutert, wie Staub Messungen und Werkstückspannungen beeinflusst. Die Artikel über Verpackung und Logistik zeigt, warum der Reinheitszustand nach der Bearbeitung erhalten werden muss, anstatt ihn während Lagerung und Transport zu verlieren.
Die in diesem Artikel genannten Werte von 15 mg/m³ Gesamtstaub und 5 mg/m³ alveolengängigem Staub sind US-OSHA-Referenzwerte für synthetischen Graphit oder anderweitig nicht regulierte Partikel. Sie sind kein universeller globaler Standard für die Graphitbearbeitung. Jede Anlage muss bestätigen, ob das Material synthetischer oder natürlicher Graphit ist, das SDS prüfen, die zuständige Rechtsordnung bestimmen, die Exposition bewerten und Einhausung, Absaugung, Reinigung, Wartung und Arbeitsweise verifizieren.
Anwendungsbasierte Parameter für die Graphitbearbeitung
Es gibt keine universelle, optimale Drehzahl für jedes Bauteil aus Kohlenstoff oder Graphit. Eine große EDM-Elektrode, ein dünnes Bauteil für die Halbleiterindustrie, ein Bauteil für die Batteriefertigung und ein großes Form- oder Werkzeugbauteil können unterschiedliche Werkstoffsorten, Werkzeuge, Eingriffsgrenzen, Prüfpläne und Reinheitsstandards erfordern.
Die Graphitsorte, die Korngröße, die Dichte, die Reinheit, die Geometrie, die Toleranzanforderungen und die angestrebte Oberflächenbeschaffenheit verändern alle das Parameterfenster.
Praktische Parameterrichtung nach Graphitanwendung
| Anwendung | Beispielhafte Materialauswahlrichtung | Hauptbearbeitungspriorität | Beispielhafte Prozessrichtung |
|---|---|---|---|
| EDM Elektrode – Festlegung der Bearbeitungsparameter anhand der angegebenen Güteklasse, Merkmalsskala, des Werkzeugs und des Erstbearbeitungsergebnisses | Die Sorte EDM wurde anhand von Detailgenauigkeit, Verschleiß, Oberflächenbeschaffenheit, Festigkeit, Partikelgröße und Elektrodenstrategie ausgewählt. | Oberflächenbeschaffenheit und Detailgenauigkeit | Beginnen Sie mit einer geprüften Spanbelastung und einem korrekten Spaneingriff; trennen Sie Schruppen und Schlichten; bestätigen Sie den Detailerhalt an den ersten Teilen |
| Halbleiterbauteil – Dünnwände und kritische Toleranzen anhand der Zeichnung und des Prozesskontexts identifizieren | Benannte Güteklasse oder genehmigter Eigenschaftsbereich, ausgewählt nach Reinheit, Kornstruktur, Festigkeit, Beschichtungsweg und Sauberkeit | Enge Toleranzen und kein Absplittern | Verwenden Sie für kritische Merkmale eine stabile Unterstützung, scharfe Werkzeuge, kontrollierten Eingriff, verifizierte Absaugung und einen vom Kunden genehmigten Erstinspektionsplan. |
| Graphitteile für Batterieprozesse – Reinheit oder Aschegehalt bestätigen und eine risikobasierte Prüfhäufigkeit für die Pilotcharge festlegen | Die benannte Sorte wurde aufgrund von Reinheit oder Aschegehalt, Festigkeit, Porenstruktur, Abmessungen und nachgelagerten Einsatzmöglichkeiten ausgewählt. | Dimensionskonstanz und thermische Stabilität | Geschwindigkeit, Vorschub, Eingriff, Absaugung und Probenahme anhand der Zeichnung und der freigegebenen Pilotchargennachweise festlegen |
| Große Form / Matrize | Benannte Güteklasse, ausgewählt nach Merkmalsgröße, Festigkeit, Rohteilgröße, Bearbeitungszugabe, Oberflächenziel und Einsatzanforderung | Materialabtragsrate | Verwenden Sie eine separate Schrupproute und lassen Sie ein gleichmäßiges Schlichtzugabemaß; prüfen Sie die Kanten- und Maßstabilität. |
Dies ist lediglich eine beispielhafte Auswahlrichtlinie. Das Endprodukt muss durch eine benannte Güteklasse oder eine genehmigte Eigenschaftskennzeichnung identifiziert werden. Das Anwendungsetikett allein bestimmt weder Korngröße, Dichte, Reinheit, Werkzeug, Schnittgeschwindigkeit, Vorschub, Eingriffstiefe noch die Probenahme.
Bei Elektroden des Typs EDM hängt die Detailgenauigkeit von der jeweiligen Werkstoffgüte, der Elektrodengeometrie, der Festigkeit, der Partikelgröße, der Schneidkante, dem Eingriff und dem Schlichtzuschlag ab. Die offiziellen Werkstoffgüten umfassen zahlreiche superfeine und ultrafeine Optionen für unterschiedliche Kombinationen von Schruppen, Schlichten, Verschleiß, Festigkeit und Detailgenauigkeit; es gibt keine allgemeingültige Regel für „feinkörnig, hochdicht“, die für jede Elektrode gilt.
Bei Halbleiterbauteilen muss die Auswahl der Werkstoffgüte Reinheit, Korn- und Porenstruktur, Festigkeit, Anisotropie, Beschichtungs- oder Reinigungsverfahren und Sauberkeit gesondert berücksichtigen. Enge Abmessungen erfordern weiterhin eine geeignete Geometrie, präzise Werkzeuge, kontrollierten Eingriff, geprüfte Reinigung und einen abgestimmten Prüfplan.
Bei Graphitbauteilen für Batterien sollten Zeichnung und nachgelagerte Prozesse Reinheits- bzw. Aschegrenzwerte, Abmessungen, Oberflächenbeschaffenheit, Kontaminationskontrollen und Probenahmeverfahren festlegen. Absaugung schützt die Reinheit und minimiert das Nachschneiden durch Staub; die Maßstabilität hängt weiterhin von der Graphitsorte, der Unterstützung, der Spanbelastung, dem Eingriff, dem Werkzeugzustand und den Prüfergebnissen ab.
Bei größeren Formen-, Werkzeug- und Matrizenbauteilen bestimmen Materialgröße, Strukturgröße, Festigkeit, Abtragszugabe und Oberflächengüte, ob eine superfeine, feinkörnige oder andere zugelassene Werkstoffgüte geeignet ist. Schruppen und Schlichten sollten in separaten Parameterfenstern mit kontrollierter Schlichtzugabe und abschließender Kantenprüfung erfolgen.
QDZRT Graphite beliefert Industriekunden mit Graphitwerkstoffen und kundenspezifisch bearbeiteten Komponenten für EDM, Dichtung, Wärmemanagement, leitfähige Bauteile, Hochtemperaturvorrichtungen und zeichnungsgebundene Präzisionsanwendungen.
Die Graphitbearbeitung ist keine langsamere Metallbearbeitung. Sie ist eine eigene Disziplin. Sobald man das verstanden hat, wird der Prozess deutlich berechenbarer: sauberere Kanten, bessere Oberflächengüte, längere Werkzeugstandzeiten und zuverlässigere Graphitbauteile.
Anwendungsbasierte Parameter beginnen mit der Fehlerempfindlichkeit. Eine Schruppelektrode EDM kann je nach Halbleitervorrichtung, Ofenhalterung oder Dichtungselement unterschiedliche Oberflächen- und Kantenbearbeitungsstrategien aufweisen. Der Prozessverantwortliche sollte zunächst die Funktionsmerkmale festlegen und anschließend die Güteklasse, den Schrupp- und Schlichtprozess, die Werkzeugstandzeitregel und die Prüfhäufigkeit freigeben. Das endgültige Parameterblatt gehört zur jeweiligen Teilerevision und darf nicht automatisch auf eine andere Güteklasse oder Geometrie kopiert werden.
Zu den verwandten Anwendungsreferenzen gehören EDM und Präzisionswerkzeuge, Kundenspezifische Graphitteile in industriellen Anwendungen und Leitfaden zur Bestätigung der Zeichnungstoleranzen.
Die Sechs-Kontrollparameterkette
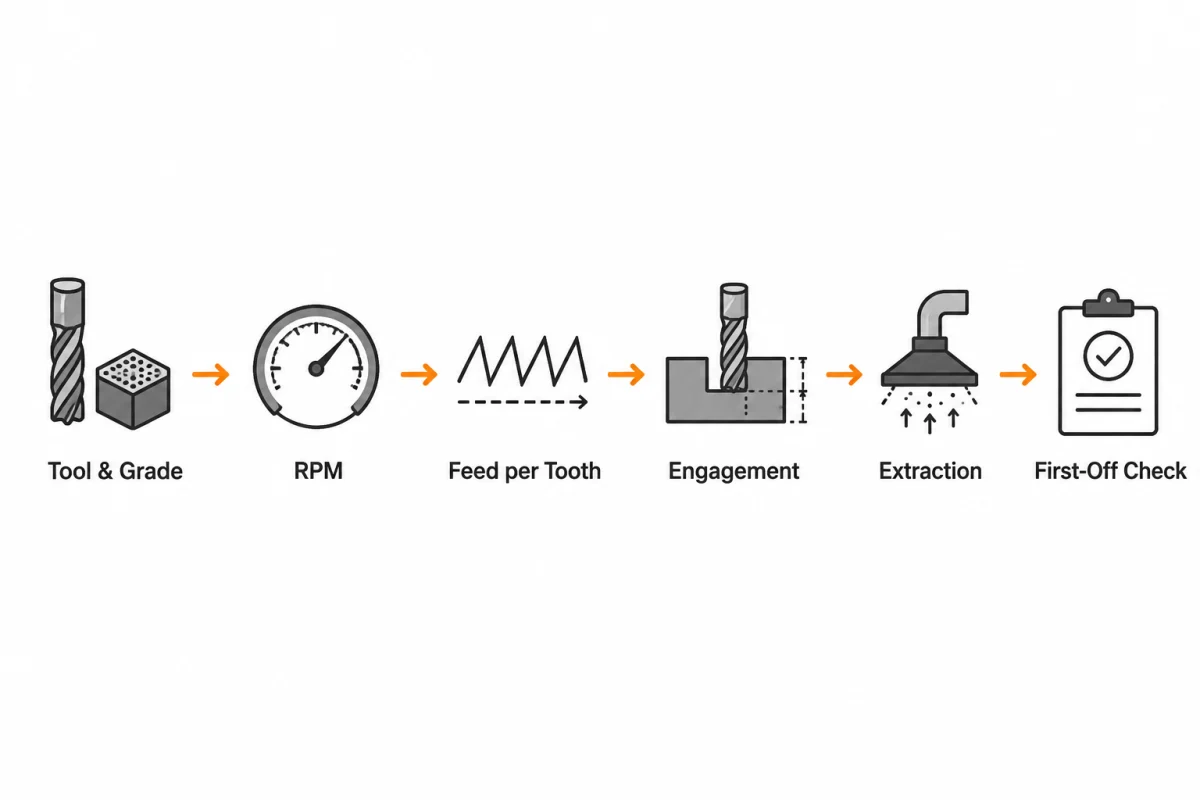
Ein wiederholbarer Bearbeitungsprozess für Graphit verknüpft sechs Steuerungselemente in folgender Reihenfolge: Werkzeug & Sorte → RPM → Vorschub pro Zahn → Eingriff → Absaugung → Erstbearbeitungsprüfung. Ein Parameter allein wird nicht freigegeben. Die Prozessdokumentation sollte aufzeigen, wie die genannte Sorte, der Werkzeugdurchmesser, die Schneidenzahl, die Spindeldrehzahl, die Spanbelastung, der radiale und axiale Eingriff, die Absaugungseinstellung und das Ergebnis der Erstbearbeitung für die jeweilige Teilerevision zusammenwirken.
Unsere Gegenprüfung der freigegebenen Vorschubberechnung
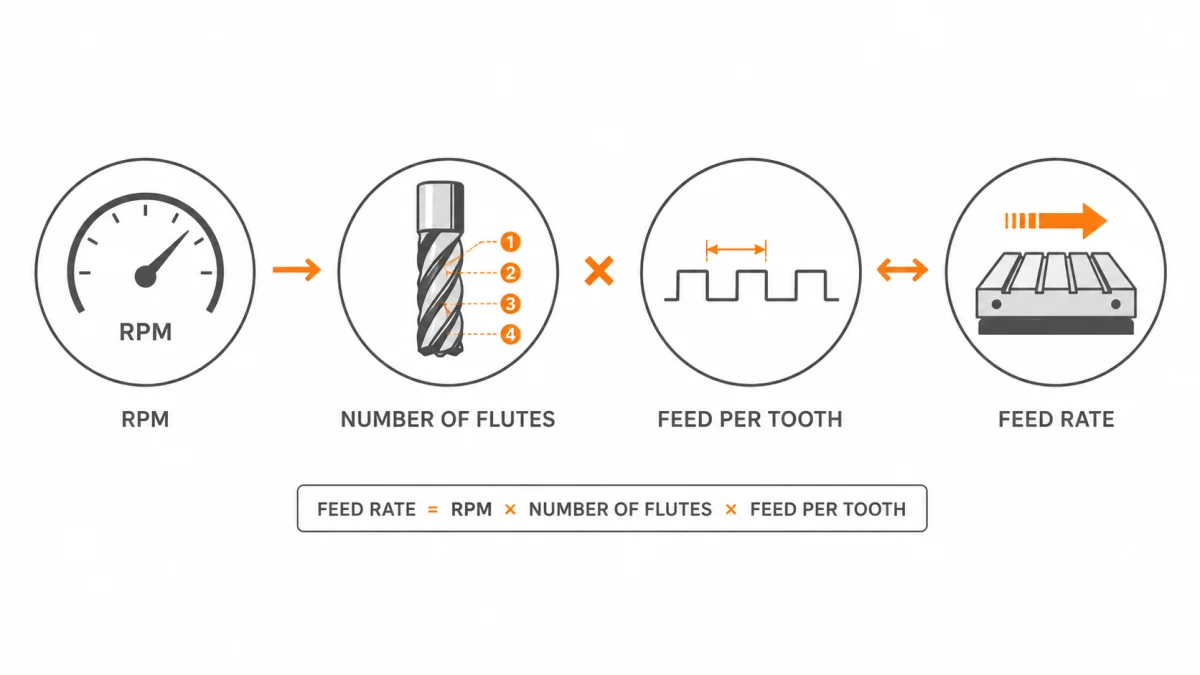
Unsere technische Prüfung verwendet Vorschubgeschwindigkeit = Drehzahl × Schneidenzahl × Zahnvorschub, um die freigegebenen Eingaben abzugleichen. Sorte, Werkzeug, Eingriff, Maschine, Absaugung und Geometrie bleiben Teil der Prozessprüfung; die Gleichung allein validiert keine Schnittbedingung.
| Fall | RPM | Schneidenzahl | Vorschub pro Zahn | Berechneter Vorschub |
|---|---|---|---|---|
| Freigegebener Schlichtfall | Freigegebene rpm | 2 | Freigegebener Vorschub pro Zahn | Berechnet aus genehmigten Eingaben |
| Prüfung mit alternativer Schneidenzahl | Freigegebene rpm | 4 | Freigegebener Vorschub pro Zahn | Neuberechnung anhand genehmigter Eingaben |
| Freigegebener Schruppfall | Freigegebene rpm | 2 | Freigegebener Vorschub pro Zahn | Berechnet aus genehmigten Eingaben |
| Diagnosefall mit niedriger Spanbelastung | Aufgezeichnete rpm | 2 | Aufgezeichnete niedrige Spanbelastung | Berechneter Diagnosevorschub |
| Diagnosefall mit hoher Belastung | Aufgezeichnete rpm | 2 | Aufgezeichnete hohe Spanbelastung | Berechneter Diagnosevorschub |
Die Diagnosezeilen enthalten keine übertragbaren Einstellungen. Ein tatsächlicher Schnitt muss durch Erstinspektion, Werkzeugzustand, Spindelbelastung (sofern verfügbar), Oberflächenbeschaffenheit, Schnittkantenstabilität und Maßhaltigkeitstrend validiert werden.
Parameterübertragungsregeln für die Serienproduktion
- Unsere Folgeauftragsunterlagen enthalten freigegebene Werkzeuge, Beschichtung, Durchmesser, Schneidenzahl, Auskragung, Halter, Programmrevision, Sorte, Rohteilorientierung und Absaugung.
- Bei Änderungen an Durchmesser, Sorte, Eingriff, Abstützung oder Maschine bewerten wir Drehzahl und Vorschub erneut.
- Nach Änderungen an Material, Werkzeugquelle, Vorrichtung, Absaugung oder Zeichnung prüfen wir den erneuten Validierungsbedarf.
- Unsere Prüfung verfolgt verschleißempfindliche Merkmale zusätzlich zur Zykluszeit.
- Wir bewahren Erstmusterergebnisse und Gründe für Korrektur- oder Standzeitänderungen auf.
Hinweise zu Fertigungs- und Folgeauftragskontrollen finden Sie in unserem Leitfaden zur kundenspezifischen Graphitfertigung und bei den OEM-Anpassungsoptionen.
Häufig gestellte Fragen
Wie gibt QDZRT Graphite Bearbeitungsparameter frei?
Wir prüfen Sorte, Zeichnung, Werkzeugdurchmesser, Schneidenzahl, Eingriff, Maschinensteifigkeit, Beschichtung, Absaugung und Abstützung und anschließend das Erstmuster. Die Freigabe verknüpft Drehzahl und Vorschub mit Tiefe, Breite, Werkzeugidentität und geprüfter Geometrie.
Ist langsameres Arbeiten bei sprödem Graphit immer sicherer?
Nein. Eine zu starke Reduzierung des Vorschubs bei gleichzeitig hohem rpm kann dazu führen, dass die Schneide reibt statt schneidet. Reibung erzeugt feines Pulver, Hitze, eine schlechte Oberflächengüte und schnellen Verschleiß. Sicherheit wird durch eine gleichmäßige Spanbelastung, begrenzten Eingriff, scharfe Werkzeuge, Unterstützung und Späneabfuhr gewährleistet. Ein empfindliches Bauteil erfordert möglicherweise eine andere Bearbeitungsreihenfolge oder Unterstützung, nicht nur eine langsamere Vorschubgeschwindigkeit.
Warum werden diamantbeschichtete Werkzeuge für Graphit verwendet?
Graphit ist abrasiv, daher ist die Schneidkantenstabilität bei langen Bearbeitungsläufen und feinen Details wichtig. Diamantbeschichtetes Hartmetall bietet in geeigneten Anwendungen eine längere Standzeit als unbeschichtetes Hartmetall. Es ist jedoch nicht immer die beste Wahl für jeden Durchmesser oder jede Geometrie. Beschichtungsqualität, Schneidkantenradius, Werkzeugkosten, Rundlaufgenauigkeit und die geforderte Funktion bestimmen die Auswahl.
Wie wird der Bohrausbruch in Graphit reduziert?
Unsere Zeichnungsprüfung erfasst Randabstand, verbleibende Wandstärke sowie Anforderungen an Ein- und Austritt. Der Prozessplan berücksichtigt geeignete Hinterstützung, Werkzeugschärfe, Vorschub, Rundlauf und Staubabfuhr; geprüft wird gegen die freigegebene Zeichnung.
Können Daten der Metallbearbeitung direkt in Graphit umgewandelt werden?
Nein. Eine Berechnung kann zwar Schnittgeschwindigkeit oder Vorschubeinheiten umrechnen, aber sie überträgt weder den Materialabtragsmechanismus, die Staubabsaugung, das Schneidenverhalten, die Werkstückspannung noch den Werkzeugverschleiß. Erfahrung in der Metallbearbeitung kann zwar die Maschinenbedienung beeinflussen, die Graphitparameter müssen jedoch auf die tatsächliche Sorte und das jeweilige Risiko abgestimmt sein.
Wie oft werden die Parameter erneut validiert?
Eine erneute Validierung ist erforderlich, wenn sich Güteklasse, Rohlingsquelle, Werkzeug, Beschichtung, Maschine, Vorrichtung, Absaugung, Programm oder Zeichnung so ändern, dass das Ergebnis beeinflusst werden kann. Die Serienproduktion kann anhand der genehmigten Aufzeichnungen stabil fortgesetzt werden, wobei regelmäßige Kontrollen sicherstellen, dass Werkzeugverschleiß und Abmessungen innerhalb des Kontrollplans liegen.
Welche Fertigungsinformationen unterstützen das Erstmuster?
Unser Prozessprotokoll kann Werkstoffsorte und Charge, Rohteilgröße, Maschine, Werkzeug und Halter, Drehzahl, Vorschub, Schneidenzahl, Eingriff, Absaugung, Programmrevision, Zykluszeit, Maße, Oberfläche, Kanten und Verschleiß verknüpfen. Auftrag und Prüfplan legen die Kundenunterlagen fest.
Referenzen & Quellen
- NIST-Veröffentlichungen zur Dimensionsmesstechnik — Unterstützt die Kontrolle von Trendinspektions- und Messmethoden.
Fertigungsprüfung anhand Ihrer Zeichnung anfragen
Senden Sie QDZRT Graphite über die Kontaktseite Anwendung, Graphitsorte oder geforderte Eigenschaften, Zeichnungsrevision, Menge und kritische Maße. Nach unserer Antwort können Zeichnungen und Prüfanforderungen per E-Mail oder über einen vereinbarten Kanal übermittelt werden. Wir prüfen Material, Herstellbarkeit, Prüfung und Verpackung im Rahmen des Angebots.