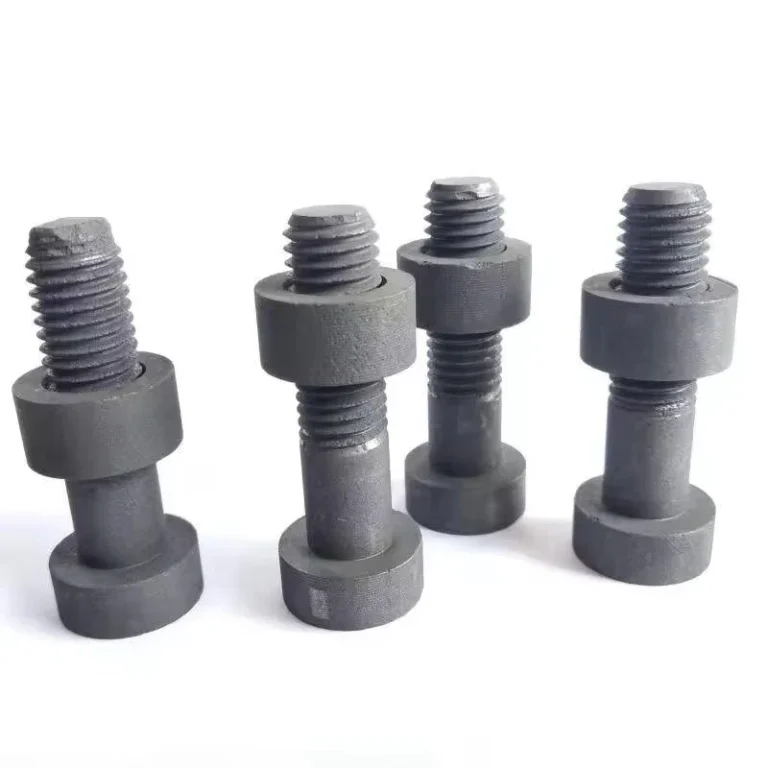
QDZRT Graphite memproduksi komponen grafit berdasarkan gambar pelanggan. Sebelum produksi, kami meninjau grade, fitur kritis, perkakas, dan persyaratan inspeksi sebagai satu kesatuan. Pengendalian berikut menjelaskan cara tim kami menjaga stabilitas pemesinan serta informasi manufaktur yang mendukung komponen jadi.
Tinjauan Proses Pemesinan Kami
| Parameter | Persyaratan pengembangan parameter | Apa yang mengubah rentang tersebut? |
|---|---|---|
| End mill berdiameter kecil dipilih untuk fitur aktual, grade material, dan kondisi akses alat | Rentang rpm dan beban serpihan ditetapkan melalui uji coba awal yang terkontrol dengan grade yang ditentukan, pahat aktual, kondisi pemotongan, ekstraksi, dan rencana inspeksi. | Konfirmasikan diameter alat sebenarnya, jumlah alur, grade material yang disebutkan, kondisi pemotongan radial, kedalaman aksial, penyimpangan putaran, kekakuan, lapisan, dan hasil sampel produksi awal. |
| End mill yang lebih besar dipilih untuk kondisi penghilangan material dan penyangga fitur aktual | Untuk pahat yang lebih besar, mulai dari batas mesin dan data pahat, lalu verifikasi rentangnya terhadap grade yang ditentukan, kondisi pemotongan, ekstraksi, dan hasil uji awal. | Konfirmasikan daya mesin, geometri alat, jarak jangkauan, dukungan fitur, target permukaan, ekstraksi, kondisi pemotongan, dan bukti awal. |
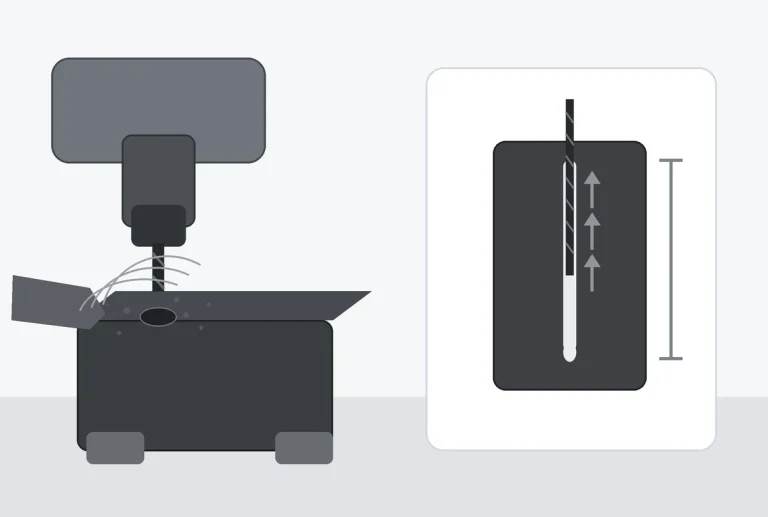
| Operasi pengeboran berdiameter kecil | Jangan menyalin nilai feed per revolution generik. Kembangkan siklus pengeboran berdasarkan diameter, kedalaman, runout, penyangga belakang, ekstraksi, dan risiko breakout. | Konfirmasikan kedalaman, penyangga belakang, runout, grade material yang ditetapkan, strategi peck drilling, ekstraksi, dan persyaratan breakout sebelum uji coba awal. |
| Operasi pengeboran yang lebih besar | Nilai pemakanan per putaran yang umum tidak dapat langsung dipindahkan ke kondisi ini; siklus pengeboran harus ditetapkan berdasarkan diameter, kedalaman lubang, material pahat, jarak ke dinding, ekstraksi, dan penyangga keluar. | Konfirmasikan diameter, kedalaman lubang, penyangga keluar, ekstraksi, material alat, kedekatan dinding, dan bukti awal sebelum disetujui. |
| Referensi paparan kerja AS untuk grafit sintetis | Referensi OSHA PEL: 15 mg/m³ total dan 5 mg/m³ dapat dihirup | Konfirmasikan identitas material, SDS, yurisdiksi lokal, penilaian paparan, penutup, kinerja ekstraksi, pemeliharaan, dan praktik kerja. |
Cakupan angka:Tabel ini sengaja tidak memublikasikan jendela pemotongan yang dapat langsung dipindahkan ke kondisi lain. Tabel ini mendefinisikan bukti yang diperlukan sebelum suatu set parameter disetujui untuk komponen tertentu. Parameter akhir terkait dengan revisi komponen yang disetujui dan bergantung pada grade material yang ditetapkan, diameter alat, jumlah mata potong, overhang, kondisi pemotongan radial dan aksial, geometri, kekakuan mesin, ekstraksi, kondisi alat, dan hasil awal.
Validasi Program Khusus Grafit
Tinjauan manufaktur kami memeriksa beban potong, keterlibatan pahat, penyanggaan, ekstraksi debu, kondisi alat, dan risiko tepi terhadap grade grafit yang ditentukan. Pemeriksaan ini mencegah program aluminium atau baja digunakan tanpa penyesuaian untuk komponen grafit.
Program pemesinan yang telah terbukti berhasil pada logam tidak secara otomatis dapat diterapkan pada grafit.
Tanda peringatan pertama biasanya muncul di bagian tepi. Sudutnya terkelupas. Rusuk halusnya patah. Dinding saku terlihat berpasir, bukan bersih. Kemudian hasil akhir permukaannya mulai menceritakan kisah yang sama: tekstur kasar, pengelupasan mikro, bekas pengerjaan yang tidak rata, dan keausan alat yang muncul jauh lebih cepat dari yang diperkirakan.
Grafit bukan versi logam yang lebih lunak. Material terangkat melalui retakan mikro getas dan merespons secara berbeda terhadap kondisi mata pahat, laju pemakanan per gigi, kondisi pemotongan, penjepitan benda kerja, dan geometri tanpa penyangga. Program bergaya pemesinan logam dapat bergerak dengan benar tetapi tetap menghasilkan tepi komponen yang terkelupas, dimensi tidak stabil, atau permukaan rusak.
Kami menetapkan rute pemesinan dari grade, gambar, geometri alat, keterlibatan pahat, ekstraksi, persyaratan permukaan, dan hasil produk pertama. Catatan proses menghubungkan batch material, alat, setelan, risiko fitur, metode inspeksi, serta kondisi pengiriman.
Kegagalan biasanya bukan sekadar akibat kondisi yang “terlalu cepat”. Masalahnya muncul dari kombinasi yang tidak sesuai antara kecepatan potong, pemakanan per gigi, pemakanan radial, kedalaman aksial, tepi pahat, dan penyangga. Kecepatan spindel tinggi dengan beban serpihan yang memadai dapat menghasilkan potongan bersih; kecepatan lebih rendah dengan pemakanan sangat ringan justru dapat menimbulkan gesekan dan hasil akhir buruk. Catatan yang disetujui harus memuat rangkaian parameter lengkap dan identitas pahat untuk komponen tersebut.
Panduan pemesinan grafit yang berhasil memberikan dasar proses yang lebih luas. Artikel tentang kesalahan pemesinan grafit menunjukkan bagaimana setup berbasis logam dapat menimbulkan masalah tepi dan debu meskipun program CNC benar secara dimensi.
Panas, Keausan Alat, dan Stabilitas Dimensi
Kami memantau kondisi alat, perubahan permukaan, dan tren dimensi karena pemotongan grafit memberikan lebih sedikit tanda panas yang terlihat dibandingkan logam. Pengamatan tersebut menghubungkan penyesuaian proses dengan kualitas komponen.
Kondisi pemotongan yang buruk dapat meningkatkan suhu pahat lokal, mempercepat keausan mata pahat, memicu gesekan atau pengkilapan, dan menyebabkan penyimpangan dimensi. Risiko harus dievaluasi melalui kondisi pahat, beban serpihan, kontak, penyimpangan putaran, tren permukaan, dan pengukuran awal, bukan diasumsikan dari tidak adanya percikan api atau perubahan warna.
Tinjauan proses kami mencakup penurunan kondisi mata potong, pemotongan ulang debu, bekas gesekan, perubahan hasil akhir, dan penyimpangan dimensi. Untuk komponen suhu tinggi, kami juga meninjau pengaruh kontaminasi pemesinan terhadap penggunaan berikutnya.
Pengisapan debu terutama menangkap partikel, membatasi pemotongan ulang, melindungi mesin dan permukaan pengukuran, serta mendukung pengendalian paparan kerja. Menghilangkan partikel juga dapat mengurangi waktu tinggalnya di dalam potongan, tetapi pengisapan bukanlah pendingin dan tidak dapat mengimbangi pemakanan per gigi yang salah, kondisi pemotongan yang berlebihan, dukungan yang buruk, atau alat yang aus.
Tidak adanya percikan atau perubahan warna bukan pemeriksaan panas yang dapat diandalkan. Catatan yang lebih baik menggabungkan kondisi pahat, tren permukaan, dan pengukuran dimensi; ekstraksi membantu membuang partikel panas, tetapi pemakanan per gigi dan kondisi pemotongan tetap menentukan apakah pahat bergesekan atau mematahkan material dengan bersih.
Untuk aplikasi suhu tinggi, komponen juga harus tetap bebas dari kontaminasi pemesinan yang dapat memengaruhi penggunaan selanjutnya. solusi manajemen termal dan pemrosesan suhu tinggi menghubungkan kondisi pemesinan dengan lingkungan akhir. Untuk penggunaan terkait semikonduktor, bagian grafit semikonduktor memerlukan tinjauan kemurnian dan kebersihan terpisah.
Mengapa Grafit Pecah Berbeda dari Logam
Perbedaan material utama terletak pada perilaku patahan getas.
Sebagian besar logam mengalami deformasi plastis di bawah tekanan pemotongan. Logam tersebut bengkok, luntur, atau meregang sebelum patah. Karbon dan grafit berperilaku berbeda. Mereka retak. Itulah mengapa tepi grafit terkelupas ketika pemotongan terlalu agresif atau ketika kecepatan dan laju pemakanan tidak sesuai.
Alasannya berawal dari struktur karbon berlapis sp² pada grafit. Setiap atom karbon membentuk tiga ikatan sigma yang kuat di bidangnya, sementara elektron valensi yang tersisa berpartisipasi dalam sistem elektron pi yang terdelokalisasi di dalam lapisan. Ikatan ini membantu menjelaskan perilaku listrik grafit, tetapi respons pemesinan diatur oleh struktur keseluruhan grade grafit, termasuk ukuran butir, distribusi pori, kekuatan, anisotropi, sistem pengikat, dan jalur pembentukan.
Grafit juga kurang padat dibanding banyak logam teknik, tetapi densitas saja tidak menentukan beban pemotongan, aliran panas, atau stabilitas tepi. Hasil tersebut bergantung pada grade material yang ditetapkan, struktur butir dan pori, kekuatan, mata pahat, kondisi pemotongan, penyangga, dan strategi pemesinan. Karena itu, kebiasaan pemesinan logam tidak dapat dipindahkan hanya berdasarkan perbandingan densitas.
Aturannya bukan sekadar menjalankan grafit pada kecepatan lebih rendah. Kecepatan rendah masih dapat menimbulkan gesekan bila pemakanan per gigi terlalu kecil, sedangkan kecepatan spindel lebih tinggi dapat memotong bersih bila beban serpihan, kondisi pemotongan, penyangga, ekstraksi, dan kondisi pahat terkendali. Kecepatan, pemakanan, grade, pahat, kondisi pemotongan, ekstraksi, dan geometri harus diperlakukan sebagai satu jendela kerja.
Grafit menghilangkan material melalui retakan mikro yang rapuh, bukan dengan membentuk serpihan ulet yang kontinu. Hal ini menjadikan dukungan tepi dan kondisi pemakanan sangat penting. Pemotong harus menciptakan retakan stabil di depan tepi; gesekan menghancurkan dan memoles permukaan secara tidak merata, sedangkan beban serpihan yang berlebihan dapat memecah material di luar jalur yang dimaksud. Grade berbutir halus umumnya memberi dasar yang lebih seragam untuk detail kecil, tetapi kekuatan dan struktur pori tetap penting.
Halaman Blok Grafit menjelaskan bentuk-bentuk stok, dan Panduan pemilihan blok grafit EDM mengilustrasikan mengapa struktur partikel mengubah detail pemesinan. Untuk komponen jadi, jalur Komponen Grafit yang Dibuat Sesuai Pesanan mengaitkan pemilihan grade dengan gambar teknik dan aplikasinya.
Titik Kontrol Sejati: Menyeimbangkan Tiga Parameter
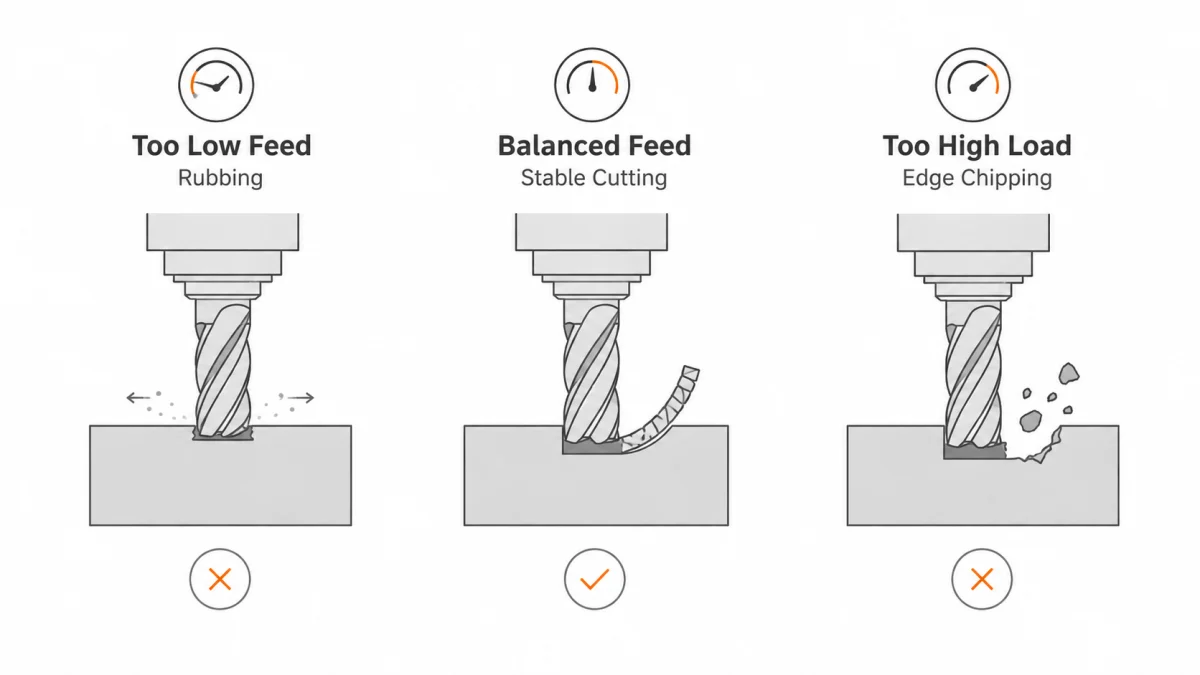
Dalam pemesinan grafit, kecepatan spindel tidak boleh disetel secara terpisah. Laju pemakanan dan kondisi perkakas perlu dievaluasi secara bersamaan karena ketiga faktor tersebut saling berinteraksi.
Pengendalian Putaran, Pemakanan, dan Perkakas Kami
| Titik Kontrol | Pola Kegagalan Umum | Kondisi Target |
|---|---|---|
| Kecepatan Spindel | Penggunaan rpm yang berlebihan dengan laju pemakanan yang ringan menyebabkan gesekan alih-alih pemotongan yang sebenarnya, kemudian terjadi penumpukan panas. | Putaran dan pemakanan yang sesuai, diverifikasi pada produk pertama |
| Laju Pemakanan | Laju pemakanan yang terlalu tinggi menghasilkan panas, hasil akhir kasar, dan keausan alat yang cepat | Pemakanan sesuai putaran spindel dan grade grafit |
| Perkakas | Jenis alat yang salah menyebabkan keausan cepat, pengelupasan tepi, dan dimensi yang tidak stabil. | Tinjauan perkakas kami menyesuaikan karbida tajam, karbida berlapis intan, atau PCD dengan grade, geometri, jumlah, hasil akhir, toleransi, dan biaya alat, beserta ekstraksi debu. |
Dasar pertama adalah pemilihan perkakas. Karbida tajam dapat sesuai untuk prototipe, batch kecil, dan banyak operasi grafit umum, sedangkan karbida berlapis intan atau PCD menjadi lebih menarik ketika keausan abrasif, produksi berulang, fitur halus, stabilitas dimensi, dan biaya penggantian alat membenarkan investasinya. Apa pun rute perkakas yang dipilih, ekstraksi debu yang andal diperlukan karena debu yang terpotong ulang dapat memengaruhi jalur pahat, hasil akhir permukaan, dan akurasi dimensi.
Alat berlapis intan umumnya memberikan potensi retensi mata pisau yang lebih kuat daripada karbida tanpa lapisan dalam pemotongan grafit abrasif, tetapi perbedaan masa pakainya bukanlah kelipatan tetap. Hal itu harus ditetapkan berdasarkan grade material, geometri alat, kontak, ekstraksi, target permukaan, dan aturan penggantian yang sebenarnya.
Landasan kedua adalah hubungan antara laju pemakanan dan kecepatan spindel. Jika pemakanan didorong terlalu keras, bahkan kecepatan spindel yang konservatif pun masih dapat menghasilkan terlalu banyak panas. Jika spindel berputar terlalu cepat sementara pemakanan terlalu ringan, pahat akan menggesek grafit alih-alih memotongnya. Gesekan menghasilkan panas, merusak kualitas hasil akhir, dan mempercepat keausan pahat.
Tujuannya bukanlah nilai rpm tertinggi atau kecepatan pemakanan tercepat. Tujuannya adalah pemotongan yang stabil yang membatasi penumpukan panas, melindungi tepi, menjaga toleransi tetap terkendali, dan memperpanjang umur pahat.
Tiga Kesalahan Parameter yang Umumnya Mengganggu Kestabilan Pemotongan
Kesalahan pertama adalah menaikkan kecepatan spindel untuk ‘memoles’ permukaan. Pada grafit hal ini dapat menyebabkan gesekan. Hasil akhir yang lebih halus biasanya berasal dari finishing pass yang tepat, kondisi alat, kecocokan laju pemakanan, dan pembuangan debu—bukan sekadar rpm yang lebih tinggi.
Kesalahan kedua mengurangi laju pemakanan terlalu banyak karena grafit terlihat rapuh. Laju pemakanan yang terlalu ringan tidak selalu melindungi benda kerja. Hal itu dapat menyebabkan alat tergelincir dan bergesekan, yang menghasilkan panas dan permukaan yang kasar.
Kesalahan ketiga adalah menggunakan satu set parameter untuk setiap grade grafit. Grafit padat berbutir halus, grafit ultrahalus berkemurnian tinggi, grafit berbutir sedang, dan grade berpori dengan berat jenis lebih rendah tidak dimesin dengan cara yang sama. Pembentukan serpihan, konduksi panas, dan perilaku tepi berubah bersama material.
Model tiga parameter menjadi lebih berguna dengan menambahkan kondisi pemotongan. Laju pemakanan per gigi menjelaskan banyaknya material yang diharapkan dihilangkan oleh setiap mata potong, sedangkan lebar radial dan kedalaman aksial menentukan beban total dan volume debu. Pemotongan slot penuh pada laju pemakanan per gigi yang sama dengan finishing pass ringan tidak memberikan tuntutan yang sama pada alat atau komponen. Roughing dan finishing harus diperlakukan sebagai operasi terpisah, bukan dijelaskan dengan satu kecepatan nominal.
| Gejala | Hubungan parameter yang perlu diperiksa terlebih dahulu | Bukti | Tinjauan Tindakan Korektif Kami |
|---|---|---|---|
| Permukaan yang digosok atau dipoles; periksa apakah beban serpihan terlalu rendah untuk alat, grade material, dan rpm yang sebenarnya. | Laju pemakanan per gigi terlalu rendah untuk rpm atau ujung pahat sudah tidak tajam lagi. | Bubuk halus, panas, jalur yang dipoles, keausan tepi yang cepat | Tim kami meninjau beban potong, penggantian alat, runout, dan keterlibatan pahat terhadap proses yang disetujui. |
| Pengelupasan tepi secara acak; periksa kondisi pemotongan radial yang berlebihan, keluaran yang tidak didukung, atau hilangnya ketajaman alat. | Beban/kondisi pemotongan chip terlalu tinggi atau keluaran tidak didukung. | Kerusakan terkonsentrasi di bagian keluar alat atau bagian yang tipis. | Kami meninjau keterlibatan lokal pahat, urutan pemotongan, dan penyanggaan pada fitur yang rusak. |
| Debu menumpuk di dalam celah | Evakuasi tidak memadai untuk kedalaman dan laju pemindahan material. | Bekas pemotongan ulang, beban spindel yang meningkat, lebar alur yang tidak konsisten | Kami meninjau ekstraksi, kedalaman tiap lintasan, dan jalur pembuangan partikel. |
| Dimensi bergeser sepanjang lot | Keausan alat, pergeseran offset, atau ketidakkonsistenan pengukuran | Tren monoton dari bagian awal hingga bagian selanjutnya | Tim kami memverifikasi kondisi alat dan datum sebelum menyetujui koreksi offset. |
| Pengerjaan kasar bagus, penyelesaian kurang baik. | Allowance finishing, kondisi alat, atau beban serpihan akhir tidak sesuai | Material kasar berhasil dihilangkan dengan benar, tetapi bagian tepi/permukaan mengalami degradasi pada proses terakhir. | Rencana penyelesaian kami menetapkan alat dan cadangan pemesinan yang terkendali. |
Kualitas Permukaan Akhir Berasal dari Disiplin Proses
Kami menggunakan inspeksi permukaan untuk memeriksa stabilitas proses. Chipping mikro, tekstur kasar, permukaan mengilap akibat gesekan, atau bekas tidak teratur memicu pemeriksaan pemakanan per gigi, putaran, keterlibatan pahat, kondisi alat, runout, penyanggaan, dan pemotongan ulang debu.
Mencoba menyelesaikan semuanya dalam satu kali proses yang agresif biasanya malah menimbulkan lebih banyak masalah daripada menyelesaikannya. Untuk komponen presisi, beberapa kali proses penyelesaian dengan parameter yang stabil seringkali memberikan hasil yang lebih bersih daripada satu kali pemotongan yang berat. Hal ini sangat penting pada dinding tipis, detail halus, tepi tajam, dan bagian yang membutuhkan dimensi yang konsisten.
Sasaran kami adalah produksi efisien dengan pengendalian beban potong, panas, dan debu yang stabil dari pengasaran hingga penyelesaian.
Hasil akhir permukaan grafit adalah hasil yang terlihat dari struktur material dan peristiwa pemotongan stabil terakhir. Laju pemakanan yang sangat rendah tidak selalu merupakan strategi finishing. Jika mata pahat bergesekan, permukaan dapat terlihat tersmear atau berpasir meskipun mesin bergerak lambat. Rute finishing yang baik menggunakan alat finishing yang sesuai, allowance material yang konsisten, masuk dan keluar yang stabil, serta ekstraksi yang membatasi pemotongan ulang partikel lepas.
Finishing dan dimensi harus diperiksa bersama. Panduan tinjauan gambar grafit membahas permukaan fungsional, kontrol datum, posisi lubang, ketebalan dinding, dan risiko tepi. Panduan dinding tipis dan lubang kecil menjelaskan mengapa akses, penyangga, dan kontrol breakout harus ditinjau sebelum nilai finish permukaan diterima. Nilai Ra generik tidak cukup jika kondisi tepi atau paparan pori juga bersifat fungsional.
Penghisapan debu adalah bagian dari perlengkapan pemesinan, bukan aksesori tambahan.
Pengendalian debu merupakan bagian penting dari proses pemesinan grafit karena debu grafit dapat memengaruhi mesin, jalur pahat, kebersihan benda kerja, permukaan inspeksi, beban perawatan, dan lingkungan kerja.
Pengaturan pemesinan grafit yang tepat harus mencakup ekstraksi debu yang konsisten di dekat zona pemotongan. Sistem ini harus menghilangkan partikel halus sebelum menumpuk di sekitar jalur pahat atau mengendap kembali pada permukaan presisi. Untuk siklus pemesinan kecepatan tinggi atau lebih lama, stabilitas ekstraksi menjadi lebih penting.
Pembersihan debu yang baik mendukung tiga hasil sekaligus:
- Alat ini menangkap partikel-partikel lepas di dekat jalur pahat dan mengurangi kemungkinan debu akan terpotong kembali.
- Ini melindungi mesin, antarmuka alat, penjepit benda kerja, dan permukaan pengukuran dari penumpukan partikel.
- Hal ini mendukung kebersihan dan pengendalian paparan kerja ketika kinerja penangkapan, penutupan, pemeliharaan, dan praktik kerja diverifikasi.
Ketika ekstraksi lemah, partikel-partikel yang lepas dapat terpotong kembali, menempel pada permukaan kritis, mencemari inspeksi, dan mempercepat ketidakstabilan proses. Oleh karena itu, pemilihan alat dan ekstraksi harus dikelola bersama, sementara keduanya tidak dapat menggantikan beban serpihan, kondisi pemotongan, dukungan, dan aturan penggantian alat yang benar.
Kinerja ekstraksi diverifikasi di zona pemotongan, bukan diasumsikan dari pelat nama pengumpul debu. Selang panjang, cabang kecil, beban filter, kebocoran, dan penutup terbuka dapat mengurangi penangkapan debu. Catatan manufaktur harus mengidentifikasi mesin, sambungan ekstraksi, dan rutinitas pembersihan yang digunakan untuk proses yang disetujui. Paparan kerja tetap menjadi tanggung jawab fasilitas dan memerlukan penilaian yang tepat berdasarkan peraturan yang berlaku.
panduan tantangan pemesinan grafit menjelaskan bagaimana debu memengaruhi pengukuran dan penjepitan benda kerja. artikel pengemasan dan logistik menunjukkan mengapa kondisi kebersihan harus dijaga setelah proses pemesinan, bukan hilang selama penyimpanan dan pengiriman.
Nilai total 15 mg/m³ dan nilai partikel yang dapat dihirup 5 mg/m³ yang dikutip dalam artikel ini adalah referensi AS OSHA yang terkait dengan grafit sintetis atau partikulat yang tidak diatur secara khusus. Nilai-nilai ini bukanlah standar pengolahan grafit global universal. Setiap fasilitas harus memastikan apakah material tersebut grafit sintetis atau alami, meninjau SDS, mengidentifikasi yurisdiksi yang mengatur, menilai paparan, dan memverifikasi penutupan, ekstraksi, kebersihan, pemeliharaan, dan praktik kerja.
Parameter Pemesinan Grafit Berdasarkan Aplikasi
Tidak ada kecepatan yang tepat secara universal untuk setiap bagian karbon atau grafit. Elektroda EDM yang besar, komponen terkait semikonduktor yang tipis, bagian proses baterai, dan komponen cetakan atau die yang besar dapat memerlukan grade material, alat, batas kondisi pemotongan, rencana inspeksi, dan kontrol kebersihan yang berbeda.
Grade grafit, ukuran butir, kepadatan, kemurnian, geometri, persyaratan toleransi, dan target penyelesaian permukaan semuanya mengubah jendela parameter.
Arah Parameter Praktis melalui Aplikasi Grafit
| Aplikasi | Petunjuk pemilihan material ilustratif | Prioritas Pemesinan Utama | Petunjuk proses ilustratif |
|---|---|---|---|
| Elektroda EDM — tetapkan parameter penyelesaian dari grade material yang disebutkan, skala fitur, alat, dan hasil sampel produksi awal. | Dinamakan EDM, grade ini dipilih berdasarkan detail, keausan, hasil akhir, kekuatan, ukuran partikel, dan strategi elektroda. | Kualitas permukaan dan akurasi detail | Mulailah dari beban dan kondisi pemotongan chip yang telah diverifikasi; pisahkan proses pengasaran dan penyelesaian; konfirmasikan retensi detail pada sampel produksi awal yang diproduksi. |
| Komponen terkait semikonduktor — mengidentifikasi dinding tipis dan toleransi kritis dari gambar teknik dan konteks proses. | Grade material yang ditetapkan atau rentang sifat material yang disetujui, dipilih berdasarkan kemurnian, struktur butir, kekuatan, jalur pelapisan, dan kebersihan | Toleransi ketat dan tanpa pengelupasan | Gunakan penyangga yang stabil, peralatan yang tajam, kondisi pemotongan yang terkontrol, ekstraksi yang terverifikasi, dan rencana inspeksi awal yang disetujui pelanggan untuk fitur-fitur penting. |
| Komponen grafit untuk proses baterai — konfirmasikan kemurnian atau kadar abu dan tentukan frekuensi inspeksi uji coba berbasis risiko. | Kelas tertentu dipilih berdasarkan kemurnian atau kadar abu, kekuatan, struktur pori, dimensi, dan kegunaan di hilir. | Konsistensi dimensi dan stabilitas termal | Tetapkan kecepatan, laju pemakanan, kondisi pemotongan, ekstraksi, dan pengambilan sampel dari gambar teknik dan bukti pilot lot yang telah disetujui. |
| Cetakan/Die Besar | Grade yang ditetapkan dipilih berdasarkan skala fitur, kekuatan, ukuran stok, allowance pemesinan, hasil akhir, dan persyaratan penggunaan | Tingkat penghilangan material | Gunakan rute roughing khusus dan sisakan allowance finishing yang konsisten; verifikasi stabilitas tepi dan dimensi. |
Ini hanya panduan pemilihan ilustratif. Material akhir harus diidentifikasi dengan grade material yang ditetapkan atau rentang sifat material yang disetujui. Label aplikasi saja tidak menentukan ukuran butir, densitas, kemurnian, alat, kecepatan, laju pemakanan, kondisi pemotongan, atau pengambilan sampel.
Untuk elektroda EDM, retensi detail bergantung pada grade material yang ditetapkan, geometri elektroda, kekuatan, ukuran partikel, mata pahat, kondisi pemotongan, dan allowance finishing. Portofolio grade resmi mencakup beberapa opsi superhalus dan ultrahalus untuk berbagai kombinasi roughing, finishing, keausan, kekuatan, dan detail; tidak ada satu aturan ‘butir halus, densitas tinggi’ yang berlaku untuk semua elektroda.
Untuk komponen yang berkaitan dengan semikonduktor, pemilihan grade material harus secara terpisah mempertimbangkan kemurnian, struktur butiran dan pori, kekuatan, anisotropi, jalur pelapisan atau pemurnian, dan kebersihan. Dimensi yang ketat tetap memerlukan geometri yang didukung, perkakas yang tajam, kondisi pemotongan yang terkontrol, pembersihan yang terverifikasi, dan rencana inspeksi yang disepakati.
Untuk komponen grafit terkait baterai, gambar teknik dan penggunaan hilir harus menentukan batas kemurnian atau abu, dimensi, kondisi permukaan, pengendalian kontaminasi, dan pengambilan sampel. Ekstraksi debu menjaga kebersihan dan membatasi pemotongan ulang debu; stabilitas dimensi tetap bergantung pada grade material yang ditetapkan, penyangga, beban serpihan, kondisi pemotongan, kondisi alat, dan bukti inspeksi.
Untuk komponen cetakan, die, dan perkakas yang lebih besar, ukuran stok, skala fitur, kekuatan, allowance pemesinan, dan target permukaan menentukan apakah grade superhalus, berbutir halus, atau grade lain yang disetujui sesuai. Roughing dan finishing harus memakai jendela parameter terpisah, dengan allowance finishing terkontrol dan inspeksi tepi akhir.
QDZRT Graphite melayani pelanggan industri yang membutuhkan material grafit dan komponen mesin kustom untuk EDM, penyegelan, manajemen termal, komponen konduktif, fixture suhu tinggi, dan aplikasi presisi berbasis gambar.
Pemesinan grafit bukanlah pemesinan logam yang lebih lambat. Ini adalah disiplin ilmu tersendiri. Setelah hal itu dipahami, prosesnya menjadi jauh lebih mudah diprediksi: tepi yang lebih bersih, hasil akhir permukaan yang lebih baik, masa pakai alat yang lebih lama, dan komponen grafit yang lebih andal.
Parameter berbasis aplikasi dimulai dari sensitivitas kegagalan. Elektroda roughing EDM dapat menggunakan strategi permukaan dan tepi yang berbeda dari fixture semikonduktor, penyangga tungku, atau komponen sealing. Pemilik proses harus terlebih dahulu mengidentifikasi fitur fungsional, kemudian menyetujui grade material, rute roughing, rute finishing, aturan umur alat, dan frekuensi inspeksi. Lembar parameter akhir terkait dengan revisi komponen dan tidak boleh otomatis disalin ke grade atau geometri berbeda.
Referensi aplikasi terkait meliputi EDM dan peralatan presisi, Komponen grafit khusus untuk aplikasi industri., dan panduan konfirmasi toleransi gambar teknik.
Rantai Parameter Kontrol Enam
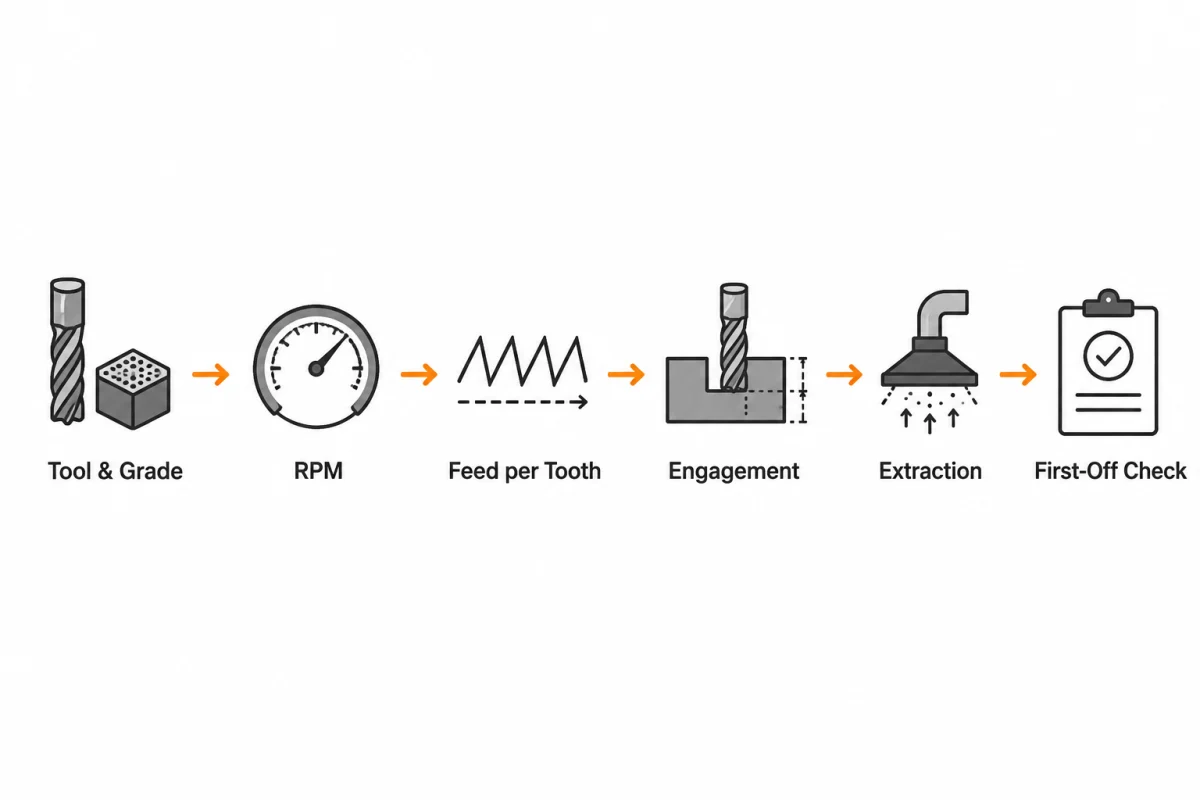
Rute pemesinan grafit yang dapat diulang menghubungkan enam kontrol secara berurutan: Alat & Grade → RPM → Laju Pemakanan per Gigi → Kondisi Pemotongan → Ekstraksi → Pemeriksaan Awal. Parameter tidak disetujui secara terpisah. Catatan proses harus menunjukkan bagaimana grade yang ditetapkan, diameter alat, jumlah mata potong, kecepatan spindel, beban serpihan, kondisi pemotongan radial dan aksial, pengaturan ekstraksi, serta hasil awal bekerja bersama untuk revisi komponen tertentu.
Cara Kami Memeriksa Perhitungan Pemakanan yang Disetujui
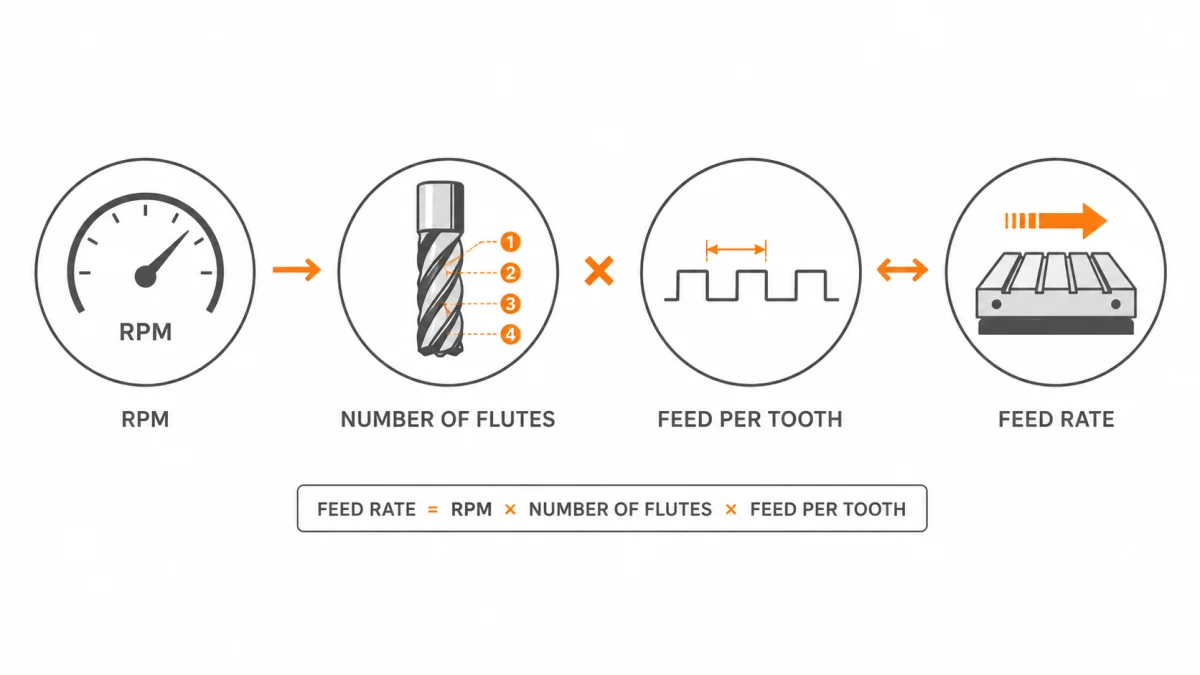
Pemeriksaan teknik kami menggunakan laju pemakanan = putaran spindel × jumlah gigi × pemakanan per gigi untuk memastikan konsistensi nilai yang disetujui. Grade, alat, keterlibatan pahat, mesin, ekstraksi, dan kondisi fitur tetap menjadi bagian tinjauan proses; persamaan saja tidak memvalidasi kondisi pemotongan.
| Kasus | RPM | Jumlah mata potong | Laju pemakanan per gigi | Laju pemakanan terhitung |
|---|---|---|---|---|
| Kondisi finishing yang disetujui | rpm yang disetujui | 2 | Laju pemakanan per gigi yang disetujui | Dihitung dari input yang disetujui |
| Pemeriksaan dengan jumlah mata potong alternatif | rpm yang disetujui | 4 | Laju pemakanan per gigi yang disetujui | Hitung ulang dari input yang disetujui |
| Kondisi roughing yang disetujui | rpm yang disetujui | 2 | Laju pemakanan per gigi yang disetujui | Dihitung dari input yang disetujui |
| Kondisi diagnostik beban serpihan rendah | rpm tercatat | 2 | Beban serpihan rendah tercatat | Laju pemakanan diagnostik terhitung |
| Kondisi diagnostik beban tinggi | rpm tercatat | 2 | Beban serpihan tinggi tercatat | Laju pemakanan diagnostik terhitung |
Baris diagnostik tidak berisi pengaturan yang dapat dipindahkan. Pemotongan sebenarnya harus divalidasi melalui inspeksi awal, kondisi alat, beban spindel (jika tersedia), tampilan permukaan, ketahanan tepi, dan tren dimensi.
Aturan Transfer Parameter untuk Produksi Berulang
- Catatan pesanan berulang menyimpan alat, lapisan, diameter, jumlah gigi, panjang julur, holder, revisi program, grade, orientasi blank, dan setelan ekstraksi yang disetujui.
- Tim kami menilai kembali putaran dan pemakanan jika diameter, grade, keterlibatan pahat, penyanggaan fitur, atau mesin berubah.
- Kami meninjau kebutuhan validasi ulang setelah perubahan material, sumber alat, fixture, ekstraksi, atau revisi gambar.
- Inspeksi kami memantau fitur yang sensitif terhadap keausan bersama waktu siklus.
- Kami menyimpan hasil produk pertama dan alasan perubahan offset atau pengendalian umur alat.
Untuk pengendalian manufaktur dan pesanan berulang, lihat panduan manufaktur grafit kustom serta opsi kustomisasi OEM kami.
Pertanyaan yang Sering Diajukan
Bagaimana QDZRT Graphite menyetujui parameter pemesinan?
Kami meninjau grade, gambar, diameter alat, jumlah gigi, keterlibatan pahat, kekakuan mesin, lapisan, ekstraksi, dan penyanggaan fitur, lalu memeriksa produk pertama. Catatan yang disetujui menghubungkan putaran dan pemakanan dengan kedalaman, lebar, identitas alat, serta geometri yang diverifikasi.
Apakah proses yang lebih lambat selalu lebih aman untuk grafit yang rapuh?
Tidak. Mengurangi laju pemakanan terlalu jauh sambil mempertahankan nilai rpm yang tinggi dapat menyebabkan tepi bergesekan alih-alih memotong. Gesekan menghasilkan serbuk halus, panas, hasil akhir yang buruk, dan keausan yang cepat. Keamanan berasal dari beban serpihan yang stabil, kondisi pemotongan yang terbatas, perkakas yang tajam, penyangga, dan ekstraksi. Fitur yang rapuh mungkin memerlukan urutan atau penyangga yang berbeda, bukan hanya gerakan yang lebih lambat.
Mengapa alat berlapis berlian digunakan untuk grafit?
Grafit bersifat abrasif, sehingga daya tahan mata pahat sangat penting untuk pengerjaan jangka panjang dan detail halus. Karbida berlapis intan dapat memberikan masa pakai yang lebih lama daripada karbida tanpa lapisan dalam aplikasi yang sesuai. Namun, ini tidak selalu merupakan pilihan terbaik untuk setiap diameter atau geometri. Kualitas lapisan, radius mata pahat, biaya pahat, runout, dan fitur yang dibutuhkan menentukan pilihan tersebut.
Bagaimana cara mengurangi kerusakan akibat pengeboran pada grafit?
Tinjauan gambar kami memeriksa jarak lubang ke tepi, sisa ketebalan dinding, serta kondisi masuk dan keluar yang diminta. Rencana proses kemudian mencakup penyangga belakang yang sesuai, ketajaman alat, pemakanan, runout, dan pembuangan debu, dengan inspeksi terhadap gambar yang disetujui.
Bisakah data pemotongan logam dikonversi langsung ke grafit?
Tidak. Perhitungan dapat mengonversi kecepatan permukaan atau satuan pemakanan, tetapi tidak memindahkan mekanisme penghilangan material, evakuasi debu, perilaku tepi, penjepitan benda kerja, atau keausan alat. Pengalaman pemesinan logam dapat membantu pengoperasian mesin, tetapi parameter grafit harus dikembangkan berdasarkan grade material aktual dan risiko fitur.
Seberapa sering parameter divalidasi ulang?
Validasi ulang diperlukan ketika grade material, sumber bahan baku, alat, pelapis, mesin, perlengkapan, ekstraksi, program, atau gambar teknik berubah sedemikian rupa sehingga dapat memengaruhi hasilnya. Produksi berulang yang stabil dapat dilanjutkan dari catatan yang telah disetujui, dengan pemeriksaan berkala yang memastikan bahwa keausan alat dan dimensi tetap berada dalam rencana pengendalian.
Informasi manufaktur apa yang mendukung produk pertama?
Catatan proses kami dapat menghubungkan grade dan lot material, ukuran blank, mesin, alat dan holder, putaran, pemakanan, jumlah gigi, keterlibatan, ekstraksi, revisi program, waktu siklus, dimensi, permukaan, tepi, dan keausan alat. Dokumen yang diberikan kepada pelanggan ditetapkan dalam pesanan dan rencana inspeksi.
Referensi & Sumber
- Publikasi Metrologi Dimensi NIST — Mendukung inspeksi berbasis tren dan kontrol metode pengukuran.
Ajukan Tinjauan Manufaktur Berdasarkan Gambar
Kirimkan aplikasi komponen, grade grafit atau sifat yang diperlukan, revisi gambar, jumlah, dan dimensi kritis kepada QDZRT Graphite melalui halaman kontak. Setelah kami membalas, gambar dan persyaratan inspeksi dapat dikirim melalui email atau saluran yang disepakati. Kami meninjau material, kemampuan manufaktur, inspeksi, dan pengemasan dalam penawaran.