QDZRT Graphiteはお客様の図面に基づいて黒鉛部品を製造します。生産前に、指定グレード、重要形状、工具、検査要件を一体として確認します。以下では、当社が加工の安定性を管理し、完成部品を裏付ける製造情報を整える仕組みを紹介します。
当社の加工工程確認
| パラメータ | パラメータ開発要件 | 範囲を変えるものは何ですか |
|---|---|---|
| 実際の形状、グレード、および工具アクセス条件に基づいて小径エンドミルが選定されました。 | rpmと一刃当たり送りの範囲は、指定グレード、実際の工具、切込み、集塵条件、検査計画を使った管理された初回加工試験から設定します。 | 実際の工具径、フルート数、材質グレード、半径方向切込み、軸方向の深さ、振れ、剛性、コーティング、および初回加工結果を確認してください。 |
| 実際の材料除去と形状サポート条件に合わせて、より大きなエンドミルが選択されました。 | 大径工具では、まず機械限界と工具データから範囲を組み立て、指定グレード、切込み、集塵条件、初回加工結果に照らして確認します。 | 機械の出力、工具の形状、突き出し量、形状支持、表面仕上げ目標、集塵、切込み、および初回加工結果を確認する。 |
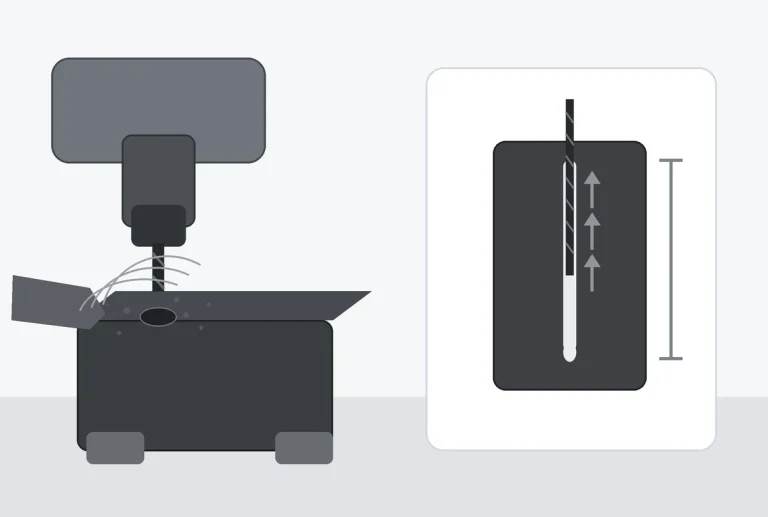
| 小径穴あけ加工 | 一般的な一回転あたりの送り量値をそのまま適用しないでください。直径、深さ、振れ、支持力、集塵、および破断リスクに基づいて、穴あけサイクルを策定してください。 | 初回加工試験の前に、深さ、裏当て支持、振れ、指定グレード、ペック加工戦略、集塵、出口欠け要件を確認してください。 |
| より大規模な穴あけ加工 | 一般的な一回転当たり送り量はそのまま転用できません。穴径、穴深さ、工具材質、壁面との距離、集塵、出口支持に合わせて穴あけサイクルを設定します。 | 放行前に、直径、穴の深さ、出口の支持条件、集塵方法、工具の材質、壁との距離、および初回加工結果を確認してください。 |
| 合成黒鉛に関する米国の職業ばく露基準 | OSHA PEL 参照: 15 mg/m³ 総量および 5 mg/m³ 呼吸性 | 材料の識別情報(SDS)、管轄区域、暴露評価、囲い、集塵性能、保守、および作業手順を確認してください。 |
数値の適用範囲:この表では、他条件へそのまま転用できる切削条件範囲を意図的に公開していません。特定部品のパラメータセットを承認する前に必要な検証内容を示しています。最終パラメータは承認済み部品リビジョンに紐づき、指定グレード、工具径、刃数、突き出し量、半径方向・軸方向切込み、形状、機械剛性、集塵、工具状態、初回加工結果に依存します。
黒鉛専用加工プログラムの確認
当社の製造検討では、指定黒鉛グレードに対して切削負荷、切込み、支持、集じん、工具状態、エッジのリスクを確認します。アルミニウムや鋼用のプログラムを、そのまま黒鉛部品の生産へ移すことを防ぎます。
金属加工で実績のある加工プログラムは、グラファイト加工に自動的に適用できるとは限らない。
最初の兆候は通常、端部に現れます。角が欠けたり、細いリブが崩れたり、ポケットの壁が滑らかではなくざらざらした質感になったりします。その後、表面仕上げにも同様の兆候が現れ始めます。表面の粗さ、微細な欠け、不均一な加工痕、そして予想よりもはるかに早く現れる工具摩耗などです。
グラファイトは金属を単に柔らかくした材料ではありません。脆性微小破壊によって材料が除去され、工具刃先状態、一刃当たり送り、切込み、ワーク保持、支持されていない形状に対する応答も金属とは異なります。金属向けの加工プログラムは軌跡が正しくても、部品エッジの欠け、寸法不安定、表面損傷を生じることがあります。
当社はグレード、図面、工具形状、切込み、集じん、表面要件、初回品結果を基に加工工程を定めます。工程記録では、材料ロット、工具、段取り、形状リスク、検査方法、納入状態を関連付けます。
問題は通常、単独の「速すぎる」条件ではありません。切削速度、一刃当たり送り、半径方向切込み、軸方向切込み深さ、工具刃先、支持条件の組み合わせが不適切なことが原因です。適切な切りくず負荷を確保すれば高い主軸回転速度でもきれいに切削できますが、低い回転速度でも送りが極端に小さいと擦れが生じ、仕上げが悪化します。承認記録には、対象部品の完全なパラメータセットと工具識別情報を含めます。
グラファイト加工成功ガイドは、より広範なプロセス基盤を提供します。グラファイト加工のミスに関する記事は、CNCプログラムの寸法が正確であっても、金属ベースのセットアップによってエッジや粉塵の問題が発生することを示しています。
熱・工具摩耗・寸法安定性
黒鉛加工では金属加工より熱の視覚的な兆候が少ないため、当社は工具状態、表面変化、寸法の推移を確認します。これらの観察を部品品質に結び付けて工程を調整します。
切削条件が悪いと、工具の局所的な温度上昇、刃先摩耗の加速、摩擦や光沢の発生、寸法ずれなどを引き起こす可能性があります。火花や変色がないからといってリスクを推測するのではなく、工具の状態、切りくず負荷、切込み、振れ、表面の傾向、初回測定結果などに基づいてリスクを評価する必要があります。
当社は刃先の劣化、粉じんの再切削、擦れ跡、仕上げの変化、寸法変動を確認します。高温用途の部品では、加工由来の汚染が使用時に及ぼす影響も検討します。
集塵は主に粒子を捕捉し、再切削を抑制し、機械や測定面を保護し、作業者の曝露管理を支援します。粒子を除去することで切削面における粒子の滞留時間を短縮することもできますが、集塵は冷却剤ではないため、刃当たりの送り量の不正確さ、過剰な切込み、支持不良、または工具の摩耗を補うことはできません。
火花や色の変化がないことだけでは、発熱の判断材料として不十分です。工具状態、表面の変化、寸法測定を組み合わせて記録し、集塵で高温粒子を除去しながらも、一刃当たり送りと切込みによって擦れか安定した破砕切削かを管理します。
高温用途の場合、部品は加工時の汚染がなく、後々の使用に影響を与える可能性も排除する必要があります。熱管理および高温処理ソリューションは、加工条件と最終環境との関連性を示します。半導体関連用途の場合、半導体用グラファイト部品は別途、純度と清浄度に関する審査が必要です。
グラファイトが金属とは異なる破壊挙動を示す理由
最も重要な材料上の違いは、脆性破壊挙動である。
ほとんどの金属は切削圧力で塑性変形し、破断前に曲がったり、流動したり、伸びたりします。炭素とグラファイトは異なり、脆性破壊します。そのため、切削が過度であったり、切削速度と送りが適合していなかったりすると、グラファイト部品のエッジが欠けます。
その理由は、グラファイトの層状炭素構造にあります。各炭素原子は、面内で三つの強力なシグマ結合を形成し、残りの価電子は層内の非局在化パイ電子系に関与します。この結合はグラファイトの電気的特性を説明するのに役立ちますが、加工性は、粒径、細孔分布、強度、異方性、結合剤系、成形方法など、グレード全体の構造によって決まります。
グラファイトは多くの工業用金属よりも密度が低いが、密度だけでは切削荷重、熱流、刃先安定性は決まらない。これらの結果は、グレード、結晶粒構造、強度、刃先形状、切削条件、支持条件、加工方法などによって左右される。したがって、金属の特性を密度だけで比較することはできない。
単にグラファイトを低速で加工すればよいわけではありません。一刃当たり送りが小さすぎれば低速でも擦れが生じます。一方、切りくず負荷、切込み、支持、集塵、工具状態を管理すれば、高い主軸回転速度でもきれいに切削できます。速度、送り、グレード、工具、切込み、集塵、形状は一つの作業ウィンドウとして扱います。
グラファイトは、連続した延性チップを形成するのではなく、脆性的な微細破壊によって材料を除去します。そのため、刃先の支持、送り量、および切込みが加工結果に大きく影響します。カッターは刃先の前方に安定した破壊面を作り出す必要があります。摩擦によって表面が不規則に粉砕・研磨され、過剰なチップ負荷によって意図した経路を超えて材料が破壊される可能性があります。一般的に、微細粒グレードは細かい加工に適したより均一な基盤を提供しますが、強度と気孔構造も依然として重要です。
グラファイトブロックのページでは、ストック形状について説明し、EDM グラファイトブロック選定ガイドでは、粒子構造が精密加工に影響を与える理由を解説しています。完成部品については、カスタムグラファイト加工部品のルートで、グレードの選択を図面と用途に結び付けています。
真のコントロールポイント:三つのパラメーターのバランスを取る
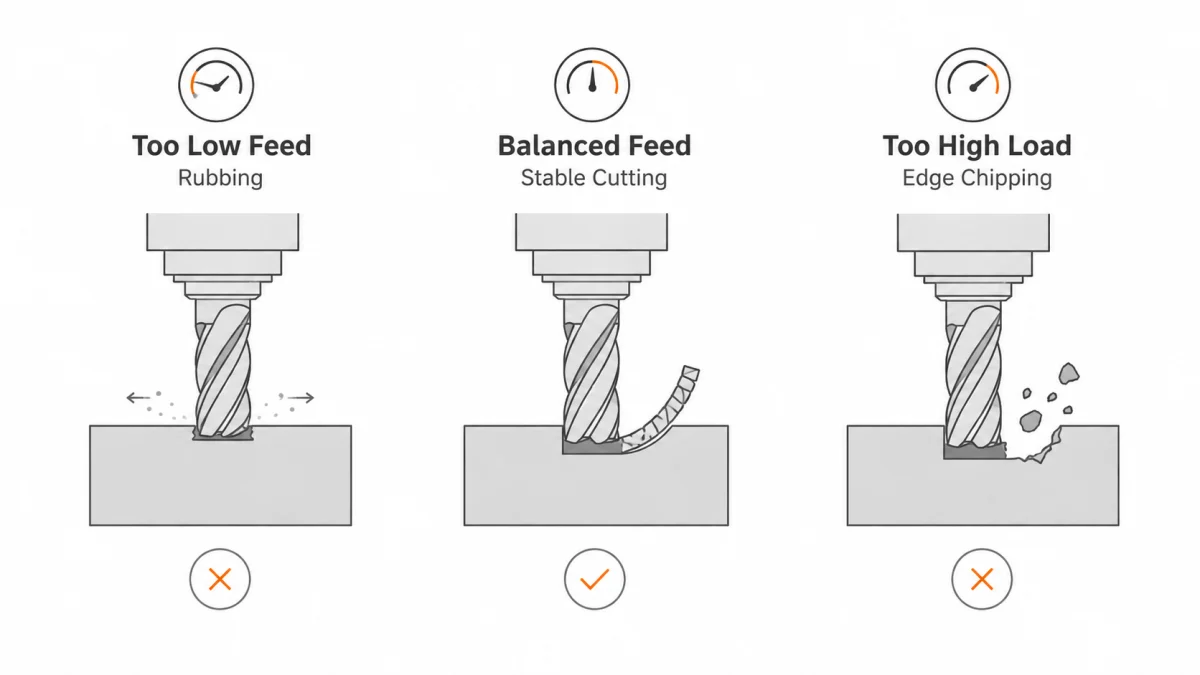
黒鉛加工においては、主軸回転数だけを調整するのではなく、送り速度と工具の状態も同時に考慮します。これら三つの要素は互いに連携して機能する必要があります。
当社の回転数・送り・工具管理
| 管理ポイント | 不適切な場合に見られる代表的な現象 | 目標状態 |
|---|---|---|
| スピンドル速度 | 軽い送りで過剰な rpm を行うと、実際の切削ではなく摩擦が発生し、熱が蓄積されます。 | 初回品で確認した回転数と送りの組合せ |
| 送り速度 | 送り圧力が高すぎると、熱が発生し、表面が粗くなり、工具の摩耗が早まります。 | 回転数と指定黒鉛グレードに適合した送り |
| ツーリング | 不適切な工具を使用すると、摩耗が急速に進み、刃先が欠け、寸法が不安定になる。 | 当社はグレード、形状、数量、仕上げ、公差、工具費用に応じて超硬、ダイヤモンドコート超硬、PCDを検討し、集じん条件も合わせて確認します。 |
まず重要なのは工具選定です。鋭利な超硬工具は試作、小ロット、多くの一般的な黒鉛加工に適する場合があり、ダイヤモンドコーティング超硬やPCDは、研磨摩耗、反復生産、微細形状、寸法安定性、工具交換コストが投資に見合う場合に有力です。どの工具経路でも、再切削される粉塵は工具経路、表面仕上げ、寸法精度に影響するため、確実な集塵が必要です。
ダイヤモンドコーティングされた工具は、研磨性黒鉛切削において、コーティングされていない超硬工具よりも一般的に刃持ちが良いが、その寿命の差は一定の倍率ではない。実際のグレード、工具形状、切削条件、集塵条件、対象表面、および交換基準に基づいて決定する必要がある。
二つ目の基本は、送り速度と主軸回転速度の関係です。送り速度が速すぎると、主軸回転速度を控えめに設定しても、過剰な熱が発生する可能性があります。一方、送り速度が遅すぎるのに主軸回転速度が速すぎると、工具はグラファイトを切削するのではなく、擦り合わせることになります。擦り合わせることで熱が発生し、加工面の品質が低下し、工具の摩耗も早まります。
目標は、最高の切削速度や最速の送り速度ではありません。目標は、熱の蓄積を抑え、刃先を保護し、公差を管理し、工具寿命を延ばす安定した切削を実現することです。
切断を不安定にする三つのパラメータミス
一つ目の誤りは、表面を「磨く」ために主軸回転速度を上げることです。グラファイトでは擦れを起こすことがあります。滑らかな仕上げは通常、適切な仕上げパス、工具状態、送りとの適合、粉塵除去によって得られ、単にrpmを上げればよいわけではありません。
二つ目の誤りは、グラファイトが脆く見えるため送りを下げすぎることです。送りが小さすぎても必ずしも部品を保護できません。工具が滑って擦れ、発熱や表面粗れを生じることがあります。
三つ目の誤りは、すべてのグラファイトグレードに同じパラメータセットを使うことです。高密度微粒グラファイト、超微粒高純度グラファイト、中粒グラファイト、低比重の多孔質グレードでは加工挙動が異なります。切りくず形成、熱伝導、エッジ挙動は材料によって変化します。
三つのパラメータを持つモデルは、切込みという要素を追加することでより有用になります。一歯あたりの送り量は、各切削刃が除去すると予想される材料量を表しますが、半径方向の幅と軸方向の深さは、総負荷と粉塵量を決定します。一歯あたりの送り量が同じフルスロット切削と軽い仕上げ切削では、工具や部品にかかる負荷は同じではありません。荒削りと仕上げは、一つの公称速度で表すのではなく、別々の作業として扱うべきです。
| 症状 | まずパラメータ間の関係性を確認する | 検証根拠 | 当社の是正処置確認 |
|---|---|---|---|
| 表面が擦れたり、光沢が出たりします。実際の工具、グレード、rpmに対してチップ負荷が低すぎないか確認してください。 | 一刃当たり送りがrpmに対して低すぎる、または工具刃先の切れ味が低下している | 微粉末、熱、研磨された痕跡、急速なエッジ摩耗 | 当社は承認工程に照らして切削負荷、工具交換、振れ、切込みを確認します。 |
| 刃先に不規則な欠けが見られる場合は、半径方向の切込み過多、出口側の支持不足、または工具の切れ味低下を確認してください。 | チップの負荷/切込みが高すぎるか、出口がサポートされていません | 損傷は工具出口または薄肉部に集中している。 | 当社は損傷箇所の切込み、加工順序、支持条件を検討します。 |
| スロットに詰め込まれた埃 | 深さと物質除去速度に対して排出が不十分 | 再切削痕、スピンドル負荷の上昇、スロット幅の不均一 | 当社は集じん、各パスの深さ、切粉の排出経路を確認します。 |
| ロット内で寸法が徐々にずれる | 工具の摩耗、オフセットのずれ、または測定の不一致 | 初回品から後続品にかけての一方向の寸法傾向 | 当社は補正値を承認する前に工具状態とデータムを確認します。 |
| 粗削りは良いが、仕上げは悪い。 | 仕上げ代、工具の状態、または最終切削負荷が不適切 | 粗削りは正しく除去されたが、最終パスでエッジ/表面が劣化する | 当社の仕上げ計画で工具と加工代を定めます。 |
表面仕上げは工程管理から生まれる
当社は表面検査で工程の安定性を確認します。微小欠け、粗い表面、光沢化、不規則な加工痕が見られた場合は、一刃当たり送り、回転数、切込み、工具状態、振れ、支持、粉じんの再切削を調べます。
一度にすべてを仕上げようとすると、たいていの場合、解決する問題よりも多くの問題が生じます。精密部品の場合、安定したパラメータで複数回仕上げ加工を行う方が、一度に大きく切削するよりも、よりきれいな仕上がりになることがよくあります。これは、薄肉部品、細かいディテール、鋭利なエッジ、そして寸法精度が求められる部品において特に重要です。
当社は粗加工から仕上げまで切削負荷、熱、粉じんを安定させ、生産効率と品質を両立させます。
グラファイトの表面仕上げは、材料構造と最後の安定した切削工程の結果が目に見える形で現れます。送り速度を極端に遅くすることは、必ずしも仕上げ加工に適した方法ではありません。刃先が擦れると、機械がゆっくり動いていても、表面が擦り切れたり、砂状になったりすることがあります。適切な仕上げ加工を行うには、適切な仕上げ工具、一定の切削代、安定した進入・退出、そして切削屑の再切削を最小限に抑える排出機構が必要です。
仕上げと寸法は同時に検査する必要があります。グラファイト図面レビューガイドは、機能面、基準点制御、穴の位置、肉厚、およびエッジリスクを対象としています。薄肉・小穴ガイドは、表面仕上げ値が承認される前に、アクセス、サポート、およびブレークアウト制御を確認する必要がある理由を説明しています。エッジの状態や気孔の露出も機能的な要素である場合、一般的なRa値だけでは不十分です。
集塵は加工セットアップの一部であり、付属品ではない
グラファイト加工において、粉塵対策は必須事項である。なぜなら、グラファイト粉塵は機械、工具経路、部品の清浄度、検査面、メンテナンスの負担、そして作業環境に影響を与える可能性があるからである。
適切なグラファイト加工システムには、切削領域付近での安定した集塵機能が不可欠です。システムは、微粒子が工具経路周辺に蓄積したり、精密加工面に再び付着したりする前に除去する必要があります。高速加工や長時間加工の場合、集塵の安定性はさらに重要になります。
優れた除塵効果は、同時に三つの結果をもたらします。
- 工具経路付近の粉塵を捕捉し、粉塵が再切削される可能性を低減します。
- 機械本体、工具インターフェース、ワーク保持具、および測定面を粒子堆積から保護します。
- 捕集性能、筐体、保守、作業手順が検証されることで、清潔さと職業被ばく管理が支援されます。
切削屑の排出が不十分な場合、遊離した切削屑が再切削され、重要な表面に付着し、検査を汚染し、加工プロセスの不安定性を加速させる可能性があります。したがって、工具の選定と切削屑の排出は同時に管理する必要があり、どちらも適切な切削屑の負荷、適切な切込み、支持、および工具交換ルールに取って代わるものではありません。
集塵性能は、集塵機の銘板から推測するのではなく、切断箇所で検証する必要があります。長いホース、細い分岐、フィルターの目詰まり、漏れ、開放型の筐体などは、集塵性能を低下させる可能性があります。製造記録には、承認された工程で使用された機械、集塵接続部、および洗浄手順を明記する必要があります。作業者の曝露は施設の責任であり、適用される規則に基づき適切な評価を行う必要があります。
グラファイト加工における課題ガイドは、粉塵が測定とワーク保持に及ぼす影響について説明しています。包装と物流に関する記事は、加工後の清浄度状態が保管や輸送中に失われないように保護する必要がある理由を示しています。
本記事で引用されている総量15 mg/m³および呼吸性5 mg/m³の値は、合成黒鉛または規制対象外の微粒子に関連する米国のOSHA基準値です。これらは、世界共通の黒鉛加工基準ではありません。各施設は、材料が合成黒鉛か天然黒鉛かを確認し、SDSを確認し、管轄区域を特定し、曝露を評価し、囲い込み、集塵、清掃、保守、および作業手順を検証する必要があります。
用途別グラファイト加工パラメータ
すべての炭素またはグラファイト部品に共通する最適な速度はありません。大型の電極、薄型の半導体関連部品、バッテリー製造プロセス部品、大型の金型部品などでは、それぞれ異なるグレード、工具、接触限界、検査計画、清浄度管理が必要となる場合があります。
黒鉛のグレード、粒径、密度、純度、形状、許容誤差、表面仕上げ目標など、すべての要素によってパラメータの範囲が変わります。
グラファイト用途別の実用的なパラメータ設定方針
| 用途 | 素材選定の参考例 | 主要加工の優先順位 | プロセス指示の具体例 |
|---|---|---|---|
| EDM電極 — 指定されたグレード、特徴スケール、ツール、および初回加工結果から仕上げパラメータを設定します。 | ディテール、摩耗、仕上げ、強度、粒子径、電極加工戦略に基づいて選定された指定EDMグレード | 表面仕上げと細部の精度 | 検証済みのチップ負荷と切込みから開始し、荒加工と仕上げ加工を分離し、初回品のディテール保持を確認する。 |
| 半導体関連部品 ― 図面およびプロセスコンテキストから薄肉部と重要な公差を特定する | 純度、結晶構造、強度、コーティング方法、および清浄度に基づいて選定された、指定等級または承認された特性範囲。 | 厳しい公差で欠けなし | 重要な機能については、安定した支持、鋭利な工具、制御された切込み、検証済みの集塵、および顧客承認済みの初回検査計画を使用してください。 |
| 電池製造工程における黒鉛部品 ― 純度または灰分基準を確認し、リスクに基づいたパイロットロット検査の頻度を定義する | 純度または灰分、強度、細孔構造、寸法、および下流用途に基づいて選定されたグレード。 | 寸法の一貫性と熱安定性 | 図面と承認済みパイロットロットの検証結果から、速度、送り、切込み、集塵、サンプリング条件を設定する。 |
| 大型金型/ダイ | 形状スケール、強度、素材寸法、加工取り代、仕上げ、使用要件に基づいて選定された指定グレード | 材料除去率 | 専用の荒削りルートを使用し、一定の仕上げ代を残し、エッジと寸法の安定性を確認する。 |
これはあくまでも選定方法の一例です。最終的な材料は、等級名または承認された特性範囲によって識別されなければなりません。アプリケーションラベルだけでは、粒度、密度、純度、工具、速度、送り速度、切削深さ、またはサンプリング方法を決定することはできません。
EDM電極の場合、ディテール保持性能は、指定グレード、電極形状、強度、粒子サイズ、工具刃先、切込み量、および仕上げ代によって異なります。公式グレードポートフォリオには、荒加工、仕上げ加工、摩耗、強度、およびディテールのさまざまな組み合わせに対応する、複数の超微粒子および極微粒子オプションが含まれています。すべての電極に適用される単一の「微粒子、高密度」ルールはありません。
半導体関連部品の場合、グレード選定においては、純度、結晶粒構造および細孔構造、強度、異方性、コーティングまたは精製方法、清浄度を個別に考慮する必要があります。厳しい寸法精度が求められる場合、支持された形状、鋭利な工具、制御された切込み、検証済みの洗浄、および合意された検査計画が依然として必要です。
バッテリー関連の黒鉛部品については、図面および後工程において、純度または灰分の許容範囲、寸法、表面状態、汚染管理、およびサンプリング方法を規定する必要があります。集塵処理は清浄度を維持し、粉塵の再切削を抑制しますが、寸法安定性は、指定グレード、支持条件、切削負荷、切込み、工具状態、および検査結果に依存します。
大型の金型、ダイ、工具部品の場合、材料サイズ、形状スケール、強度、切削代、表面仕上げ目標値に基づいて、超微細粒、微細粒、またはその他の承認されたグレードが適切かどうかを決定します。荒加工と仕上げ加工は別々のパラメータウィンドウを使用し、仕上げ代を管理し、最終的なエッジ検査を実施する必要があります。
QDZRT Graphiteは、EDM、シール、熱管理、導電部品、高温治具、図面指定の精密用途向けに黒鉛材料と特注加工部品を必要とする産業顧客へ供給しています。
グラファイト加工は、単に金属加工の速度を遅くしたものではありません。グラファイト加工は、それ自体が独立した専門分野です。この点を理解すれば、加工プロセスははるかに予測可能になり、よりきれいな切断面、より優れた表面仕上げ、より長い工具寿命、そしてより信頼性の高いグラファイト部品を実現できます。
アプリケーションベースのパラメータは、故障感度から始まります。EDM粗加工電極は、半導体治具、炉支持部、またはシール部品など、用途に応じて異なる表面およびエッジ加工戦略に対応できます。プロセスオーナーは、まず機能特性を特定し、次にグレード、粗加工ルート、仕上げ加工ルート、工具寿命ルール、および検査頻度を承認する必要があります。最終パラメータシートは部品のリビジョンに属するものであり、異なるグレードや形状に自動的にコピーしてはなりません。
関連するアプリケーションリファレンスには、EDMと精密工具、産業用途におけるカスタムグラファイト部品、および図面公差確認ガイドが含まれます。
六つの制御パラメータ連鎖
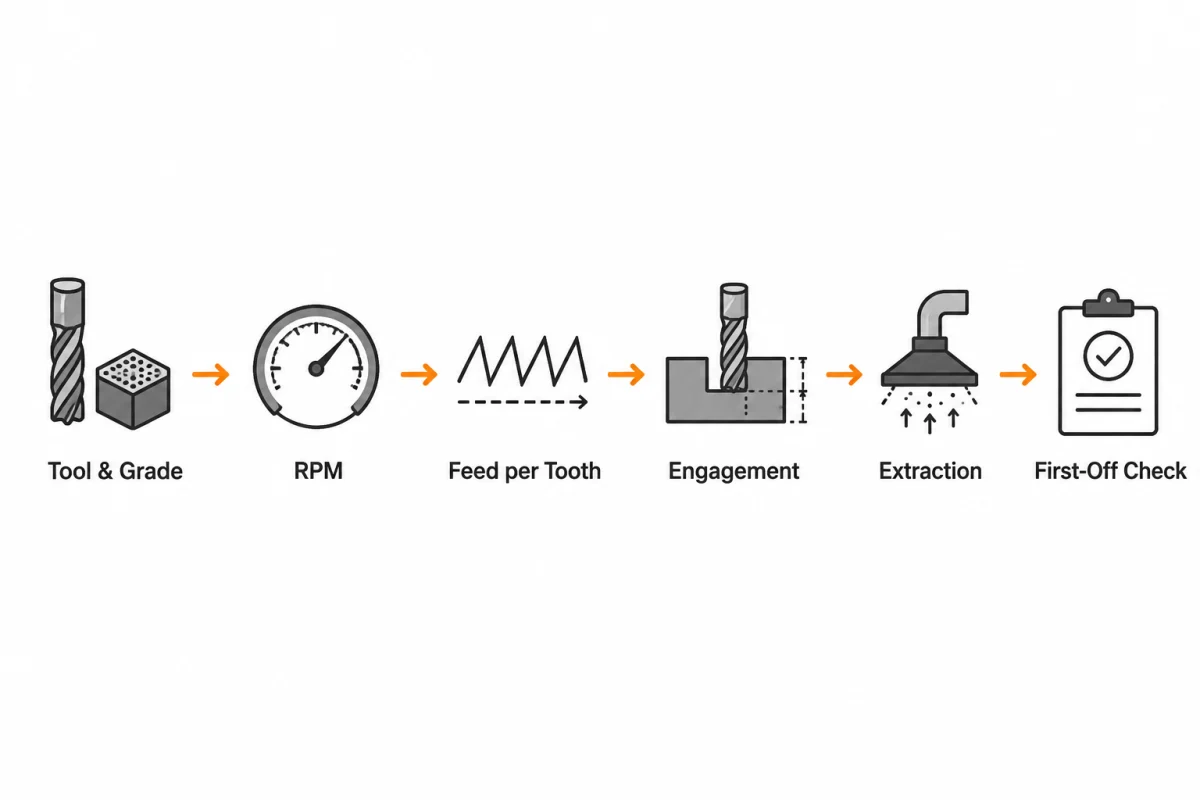
再現可能なグラファイト加工ルートは、工具とグレード → RPM → 刃当たりの送り量 → 切込み → 集塵 → 初回チェックの六つの制御項目を順番にリンクします。パラメータは単独では承認されません。プロセス記録には、指定されたグレード、工具径、フルート数、主軸回転速度、切りくず負荷、ラジアルおよびアキシャルの切込み、集塵設定、初回チェック結果が、特定の部品改訂版に対してどのように連携して機能するかを示す必要があります。
承認済み送り計算の照合
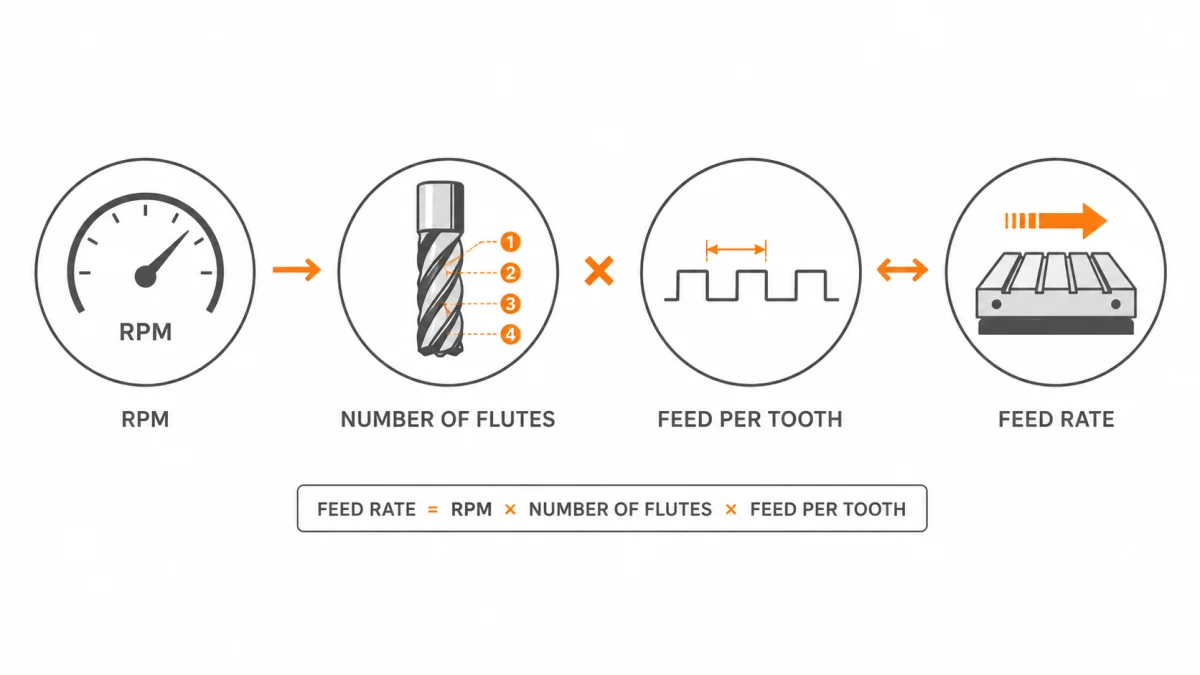
当社は「送り速度=回転数×刃数×一刃当たり送り」で承認値の整合性を照合します。グレード、工具、切込み、機械、集じん、形状条件も工程確認に含め、計算式だけで切削条件を決定しません。
| 場合 | RPM | 刃数 | 一刃当たり送り | 計算送り速度 |
|---|---|---|---|---|
| 承認済み仕上げ条件 | 承認済みrpm | 2 | 承認済み一刃当たり送り | 承認された入力値から計算されます |
| 別刃数での確認 | 承認済みrpm | 4 | 承認済み一刃当たり送り | 承認済みの入力値から再計算する |
| 承認済み荒加工条件 | 承認済みrpm | 2 | 承認済み一刃当たり送り | 承認された入力値から計算されます |
| 低切りくず負荷の診断条件 | 記録rpm | 2 | 記録された低切りくず負荷 | 計算された診断送り速度 |
| 高負荷診断条件 | 記録rpm | 2 | 記録された高切りくず負荷 | 計算された診断送り速度 |
診断行には転送可能な設定は含まれていません。実際の切削は、初回検査、工具の状態、利用可能な場合はスピンドル負荷、表面の外観、刃先の耐久性、および寸法傾向を通じて検証する必要があります。
繰り返し生産におけるパラメータ転送ルール
- 継続注文の記録に、承認済み工具、コーティング、直径、刃数、突出し、ホルダー、プログラム改訂、グレード、素材方向、集じん条件を保存します。
- 直径、グレード、切込み、形状の支持、機械が変わる場合は回転数と送りを再検討します。
- 材料、工具供給元、治具、集じん、図面改訂の変更後は再検証の必要性を確認します。
- サイクルタイムとともに摩耗の影響を受けやすい形状を検査で追跡します。
- 初回品結果と、補正値や工具寿命の管理条件を変更した理由を記録します。
製造管理とリピート注文管理については、特注黒鉛製造ガイドとOEMカスタマイズページをご覧ください。
よくある質問
QDZRT Graphiteは加工条件をどのように承認しますか。
当社はグレード、図面、工具径、刃数、切込み、機械剛性、コーティング、集じん、形状支持を検討し、初回品を確認します。承認記録では回転数と送りを、深さ、幅、工具識別、確認済み形状に結び付けます。
脆い黒鉛にとって、速度が遅い方が常に安全なのでしょうか?
いいえ。送り速度を下げすぎて高い切削速度を維持すると、刃先が切削ではなく擦れてしまうことがあります。擦れによって微粉が発生し、熱が発生し、仕上がりが悪くなり、摩耗が急速に進みます。安全を確保するには、安定した切りくず負荷、切削面との接触面積の制限、鋭利な工具、適切な支持、および切りくずの排出が必要です。繊細な形状の場合は、単に動作速度を遅くするだけでなく、異なるシーケンスや支持が必要になる場合があります。
なぜグラファイト加工にはダイヤモンドコーティングされた工具が使われるのか?
グラファイトは研磨性があるため、長時間の加工や精密な加工においては、工具の刃先保持力が重要となります。ダイヤモンドコーティングされた超硬合金は、適切な用途においては、コーティングされていない超硬合金よりも長寿命です。ただし、あらゆる直径や形状において常に最適な選択肢となるわけではありません。コーティングの品質、刃先半径、工具コスト、振れ精度、および要求される形状によって、最適な選択肢が決まります。
黒鉛における穴あけ時の破断はどのように抑制されるのか?
当社の図面確認では、穴と端部の距離、残り肉厚、入口・出口の要求状態を確認します。加工計画で適切な裏当て、工具の切れ味、送り、振れ、排じんを検討し、承認図面に基づいて検査します。
金属切削データを直接グラファイトデータに変換することは可能ですか?
いいえ。計算によって表面速度や送り速度の単位を変換することはできますが、材料除去機構、粉塵排出、刃先挙動、ワーク保持、工具摩耗などは変換されません。金属加工の経験は機械操作に役立ちますが、黒鉛パラメータセットは実際のグレードと形状リスクに基づいて開発する必要があります。
パラメータはどのくらいの頻度で再検証されますか?
グレード、ブランク材、工具、コーティング、機械、治具、集塵方法、プログラム、または図面が結果に影響を与える可能性のある方法で変更された場合は、再検証が必要です。承認された記録に基づいて安定した繰り返し生産を継続できますが、工具の摩耗と寸法が管理計画の範囲内に収まっていることを定期的に確認する定期検査を実施する必要があります。
初回品を裏付ける製造情報は何ですか。
工程記録では、材料グレードとロット、素材寸法、機械、工具とホルダー、回転数、送り、刃数、切込み、集じん、プログラム改訂、時間、寸法、表面、エッジ、工具摩耗を関連付けます。お客様に提供する記録は注文と検査計画で定めます。
参考文献および出典
- NIST寸法計測出版物 — トレンドベースの検査および測定方法制御をサポートします。
図面に基づく製造検討のご相談
お問い合わせページから、用途、黒鉛グレードまたは必要特性、図面改訂、数量、重要寸法をQDZRT Graphiteへお知らせください。返信後に図面と検査要件をメール等の合意した方法で共有いただけます。材料、製造性、検査、梱包を見積時に検討します。