Zeichnungsbasierte Bearbeitung
Gefertigt nach Kundenzeichnungen, Mustern, Skizzen oder Maßanforderungen für kundenspezifische Graphitkomponentenprojekte.
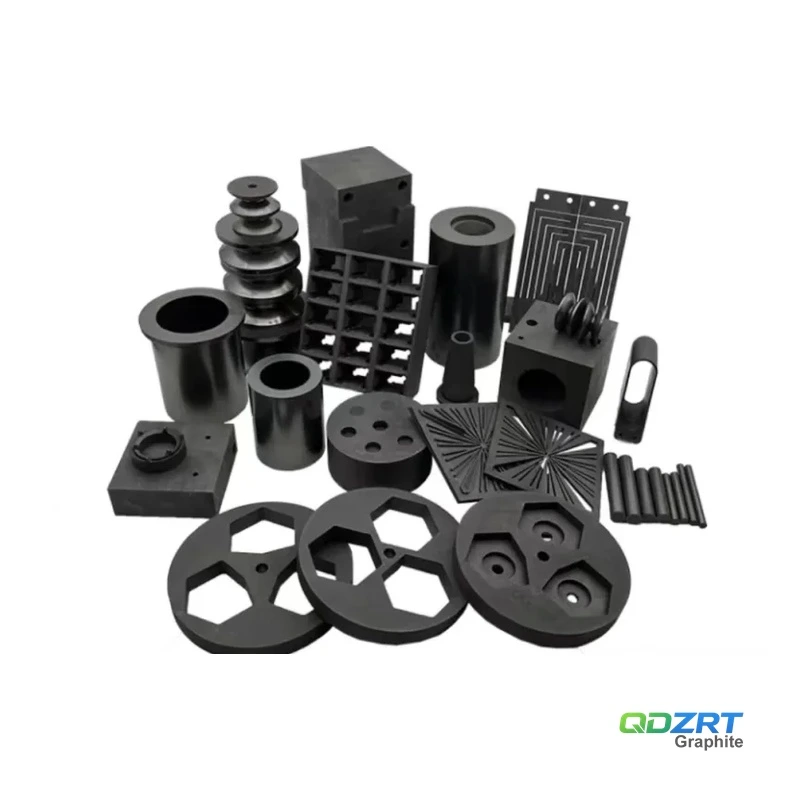
Kundenspezifisch bearbeitete Graphitteile sind zeichnungsbasierte Graphitkomponenten aus isostatischem, gepresstem, extrudiertem, feinkörnigem oder hochreinem Graphit für EDM, thermische Prozesse, Metallurgie, Dichtungen und Industrieanlagen.
Gefertigt nach Kundenzeichnungen, Mustern, Skizzen oder Maßanforderungen für kundenspezifische Graphitkomponentenprojekte.
Materialoptionen können nach Temperatur, Atmosphäre, Belastung, Reinheit, Verschleißbedingungen und Einsatzumgebung ausgewählt werden.
Unterstützt Sägen, Fräsen, Drehen, Bohren, Nuten, Fasen und die Bearbeitung speziell geformter Graphitteile.
Geeignet für Prototypen, Versuchschargen, Ersatzteile, halbgefertigte Rohlinge und regelmäßige Serienlieferung.
Kundenspezifisch bearbeitete Graphitteile (Custom Graphite Machined Parts) sind Präzisionskomponenten, die exakt nach technischen Kundenzeichnungen, 3D-CAD-Modellen oder anwendungsspezifischen Spezifikationen gefertigt werden. Direkt an unseren Produktionsstandorten von QDZRT Graphite in Qingdao, China, hergestellt, beliefern wir globale Industrieanlagenbauer, Vakuumanlagenbetreiber, EDM-Werkzeugmacher, Halbleiterausrüster und Hochtemperaturprozessbetriebe. Durch die Kombination aus werksinterner Rohblockdimensionierung und mehrachsiger CNC-Präzisionsbearbeitung vermeiden wir Zwischenhändleraufschläge und garantieren Maßhaltigkeit im Mikrometerbereich (±0,01 mm).
Im Gegensatz zu standardisiertem Rohmaterial müssen maßgefertigte Graphitbauteile anspruchsvollsten Arbeitsumgebungen mit extremen thermischen Wechsellasten, Hochvakuum, korrosiven Gasen, Hochtemperaturreibung und kontaminationsempfindlichen Prozesskammern zuverlässig standhalten. Unser Modell der werkseigenen Direktbelieferung stellt sicher, dass jedes Projekt durch eine fundierte Design for Manufacturability (DFM)-Prüfung, spezialisierte Graphit-CNC-Bearbeitungszentren und strenge werkseigene Messtechnik abgesichert ist.
Die zerspanende Bearbeitung von synthetischem und natürlichem Graphit erfordert einen spezialisierten Maschinenpark mit angepasster Werkzeugtechnik und wirksamer Staubabsaugung, um Materialausbrüche und Partikelverschleppungen zu verhindern. QDZRT Graphite betreibt eine modern ausgestattete Fertigungsstätte, die speziell auf die Graphitbearbeitung ausgelegt ist.
| Bearbeitungsverfahren | Maschinenspezifikation & Arbeitsraum (Envelope) | Zielgeometrien & Bauteilformen |
|---|---|---|
| Mehrachs-CNC-Fräsen | 3-, 4- und 5-Achs-Hochgeschwindigkeits-CNC-Bearbeitungszentren; Spindeldrehzahlen bis 24.000 U/min mit lokaler Unterdruck-Vakuumabsaugung | Komplexe 3D-Konturen, EDM-Kavitätselektroden, Halbleiter-Waferträger, mehrseitig bearbeitete Heizzonenelemente |
| Schwere Portalfräsbearbeitung | Großraum-CNC-Portalfräsmaschinen mit Arbeitsbereich bis zu 1500 × 1000 × 500 mm | Große Vakuumofen-Herdplatten, Sinterboote, monolithische Hitzeschilde und Strangguss-Kokillenhalter |
| Präzisions-CNC-Drehen | Hochsteife CNC-Drehzentren mit angetriebenen Werkzeugen; maximaler Drehdurchmesser bis Ø600 mm | Zylindrische Buchsen, abgesetzte Gleitringdichtungen, Graphittiegel, Gewindenippel und Schutzrohre |
| Flach- & Profilschleifen | Präzisions-Flachschleifmaschinen mit Diamantschleifscheiben | Präzise Führungsleisten mit hoher Ebenheit, geläppte Dichtungsflächen und kalibrierte Isolierplatten |
| Diamantwerkzeug-Technologie | CVD-diamantbeschichtete VHM-Werkzeuge sowie PKD-bestückte (polykristalliner Diamant) Fräser und Bohrer | Verhindert Kornabriss, Mikrorisse und Kantenabplatzungen an dünnen Stegen, tiefen Nuten und scharfen Konturen |
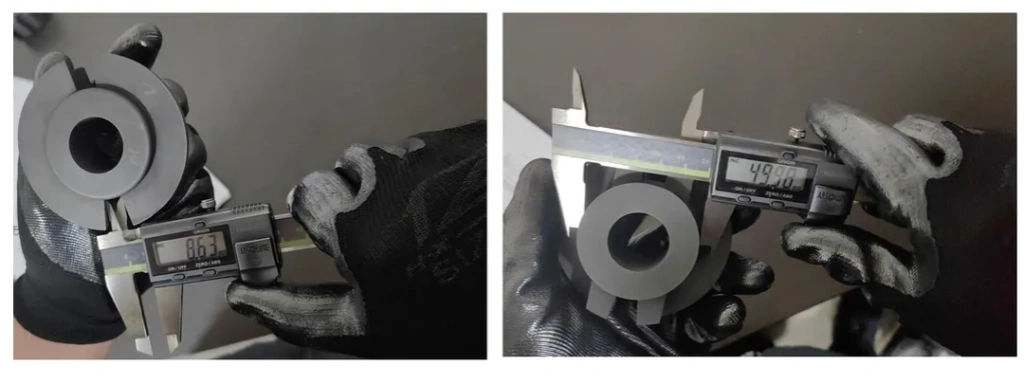
Graphit weist ein sprödhartes Materialverhalten auf. Eine exakte Maßhaltigkeit verlangt daher kontrollierte Vorschübe, optimierte Schnittparameter und professionelle Messtechnik. QDZRT Graphite gewährleistet die Einhaltung präziser Vorgaben:
Ein fehlerfreies Fertigungsprojekt beginnt mit einer gründlichen DFM-Prüfung (Design for Manufacturability) durch unsere Ingenieure vor dem Zuschnitt des Rohmaterials, um bruchgefährdete Bereiche zu optimieren.
| DFM-Prüfpunkt | Konstruktive Empfehlungen | Vermeidbare Schadensrisiken |
|---|---|---|
| Minimale Wandstärken | Empfohlen ≥ 0,8 mm – 1,0 mm je nach Korngröße (feinkörniger Isostatgraphit erlaubt dünnere Wände als extrudierte Sorten) | Verhindert Kantenabplatzungen beim Handling, Bruch während der Zerspanung und thermische Rissbildung |
| Innenkantenradien | Innenliegende Übergangsradien (R ≥ 0,5 mm – 1,0 mm) anstelle scharfkantiger 90°-Ecken einplanen | Vermeidet Kerbspannungen und ermöglicht den Einsatz von Standard-Fräswerkzeugen ohne Rattern |
| Gewindegestaltung | Regelgewinde anstelle feiner Steigungen vorsehen; Gewindeeinsatztiefe von mindestens 1,5 – 2,0× Nenndurchmesser einhalten | Verhindert das Ausreißen von Graphitgewindegängen und Festfressen bei thermischer Ausdehnung |
| Kornorientierung (Anisotropie) | Ausrichtung der Formungs- bzw. Pressrichtung an der Hauptwärmestromrichtung oder mechanischen Belastungsachse | Maximiert die Wärmeleitfähigkeit und minimiert wärmebedingten Bauteilverzug |
| Unterstützte CAD-Formate | 3D: STEP (.stp, .step), IGES (.igs), Parasolid (.x_t); 2D: DWG, DXF, Vektor-PDF mit Toleranzangaben | Vermeidet Datenübertragungsfehler und sichert die fehlerfreie CAM-Programmierung |
Laden Sie Ihre 2D/3D-Dateien (STEP, DWG, PDF) hoch. Sie erhalten innerhalb von 24 Stunden eine Herstellbarkeitsbewertung, Toleranzabstimmung und ein verbindliches Werksangebot unter vollem bilateralen NDA-Schutz.
Entdecken Sie 21 reale Kundenbauteile, die in unserem QDZRT Graphite CNC-Bearbeitungszentrum in Qingdao gefertigt wurden. Filtern Sie nach Bauteilgeometrie oder Funktionsbereich, um Oberflächengüten, enge Toleranzen und Mehrachsfräsungen zu prüfen:
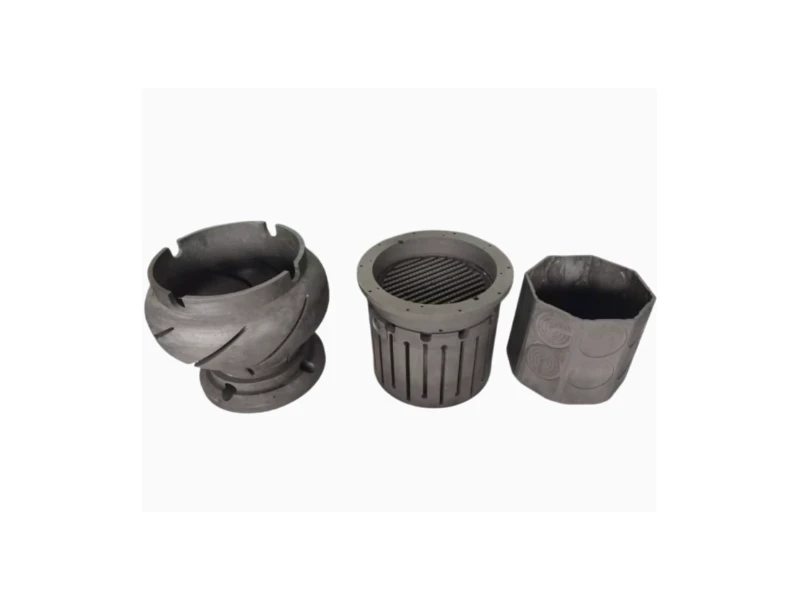
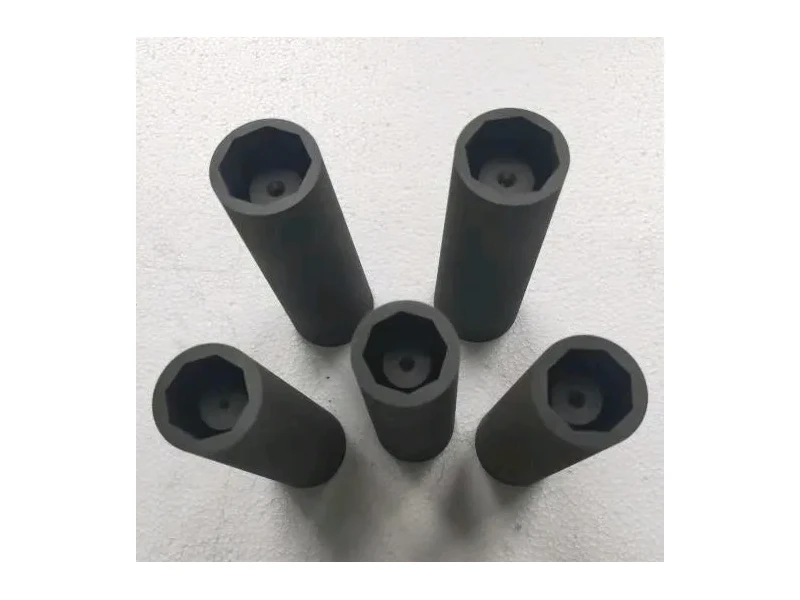
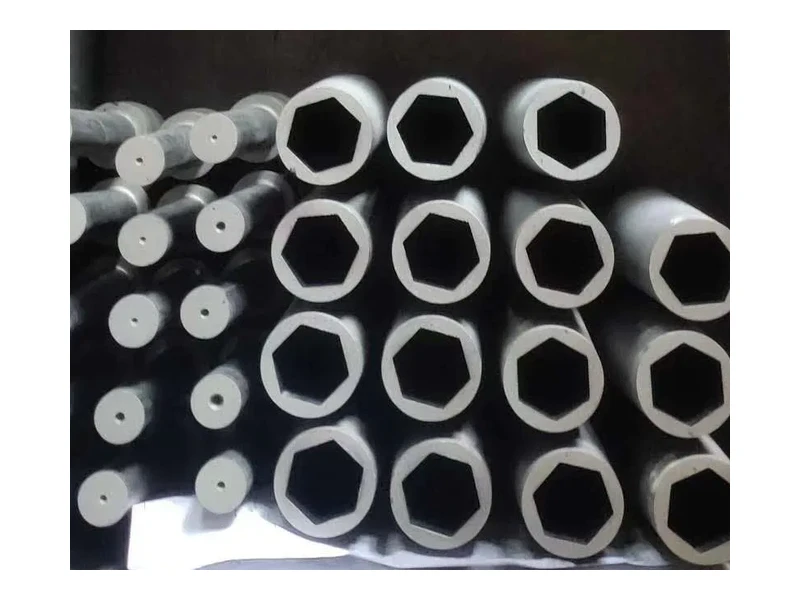
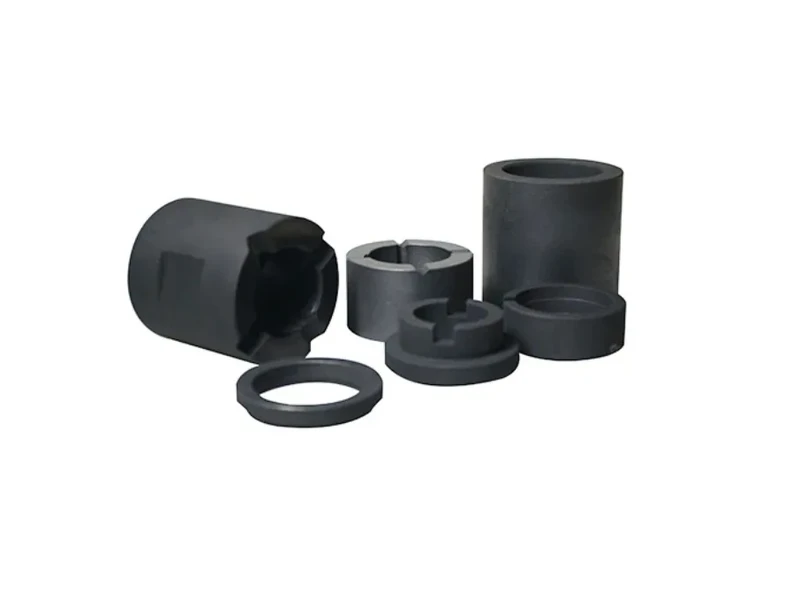
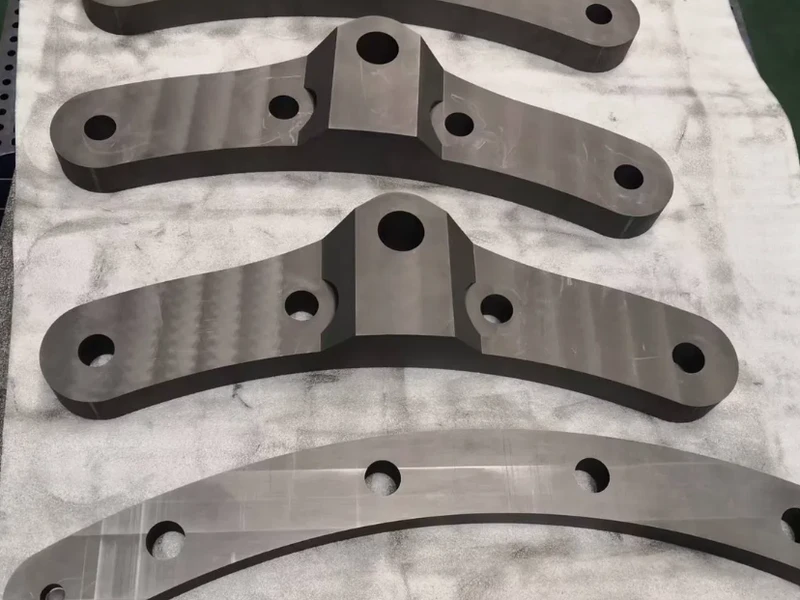
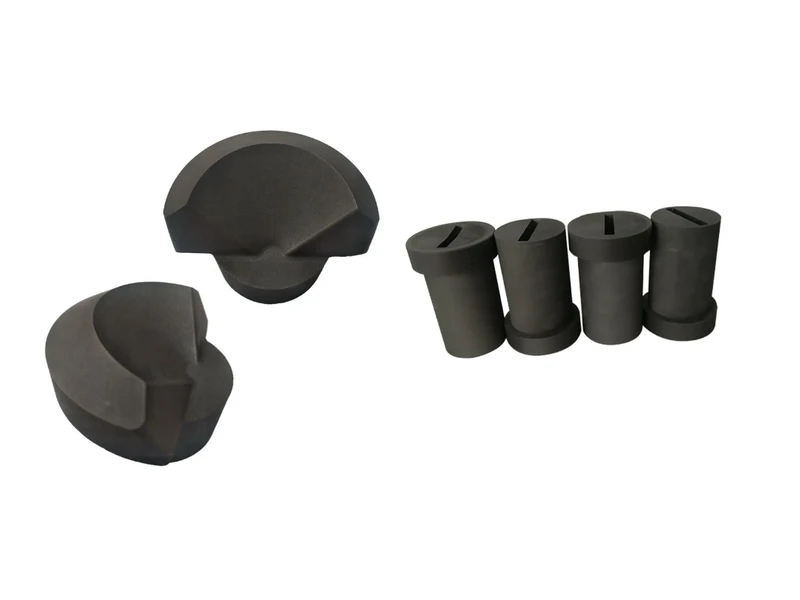
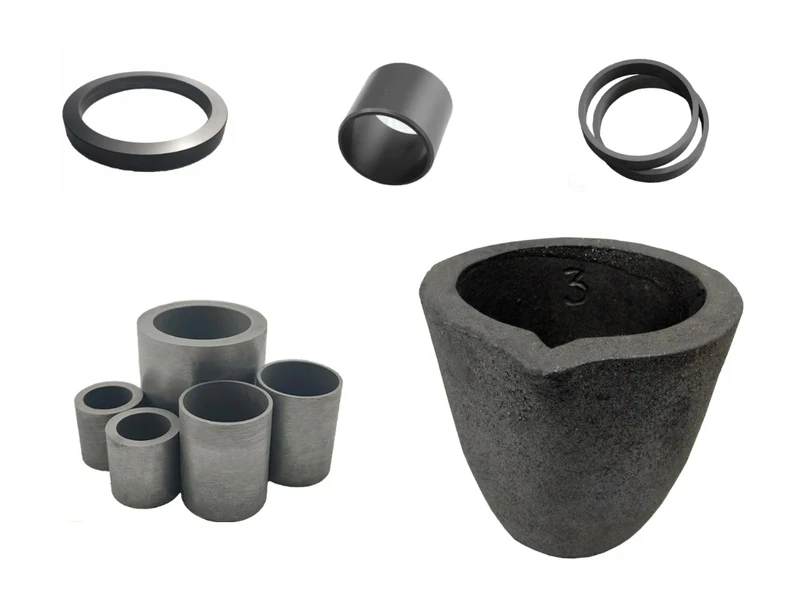
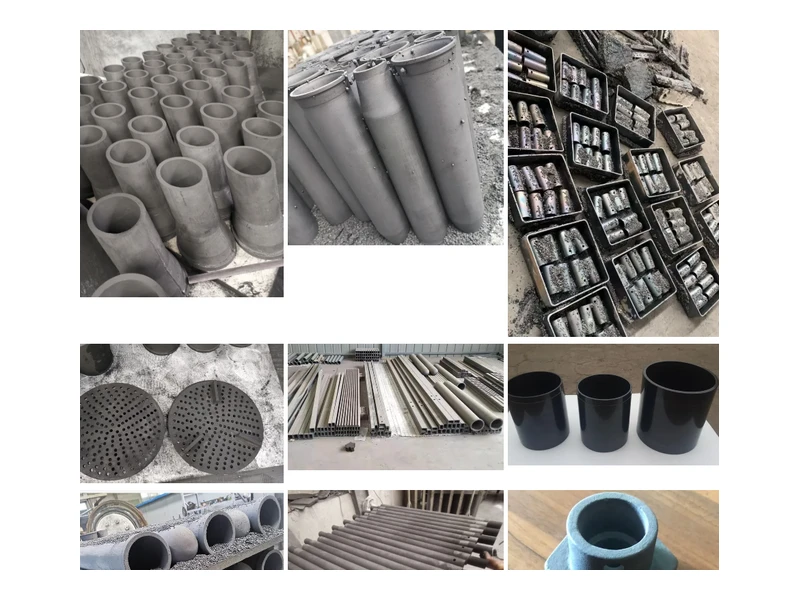
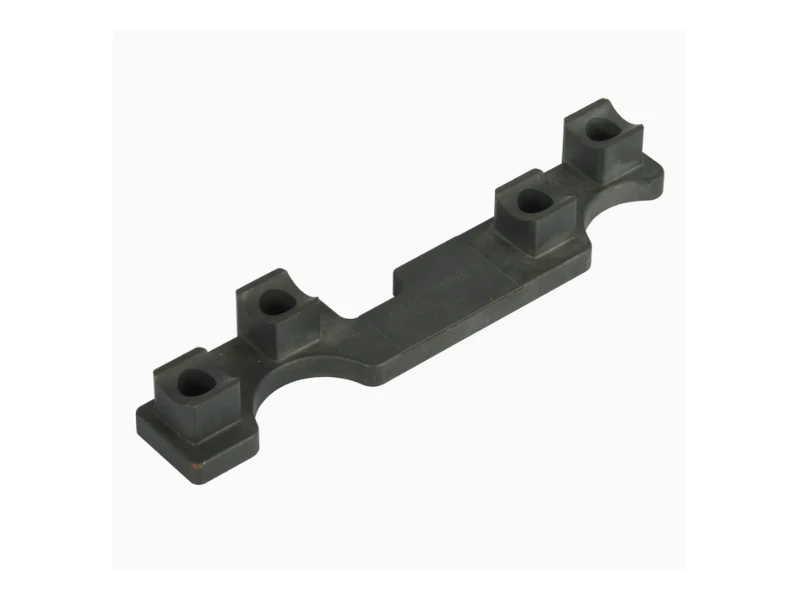
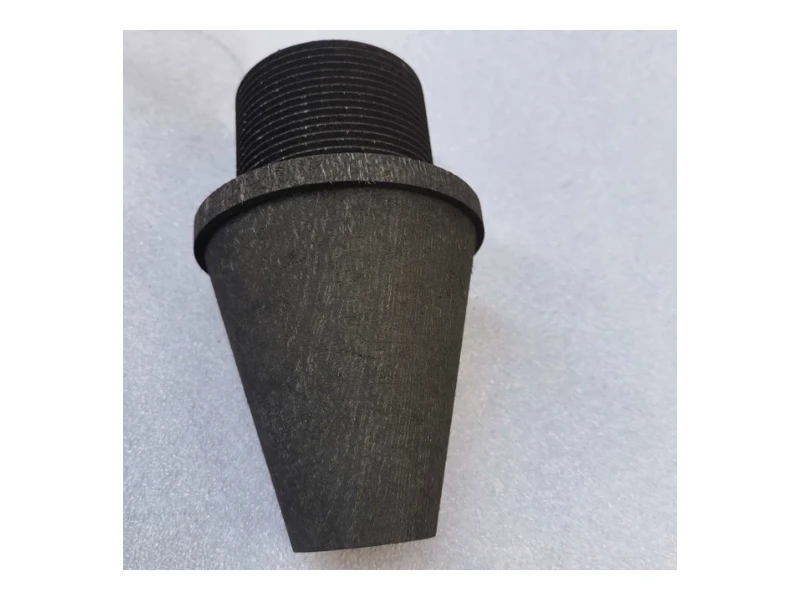
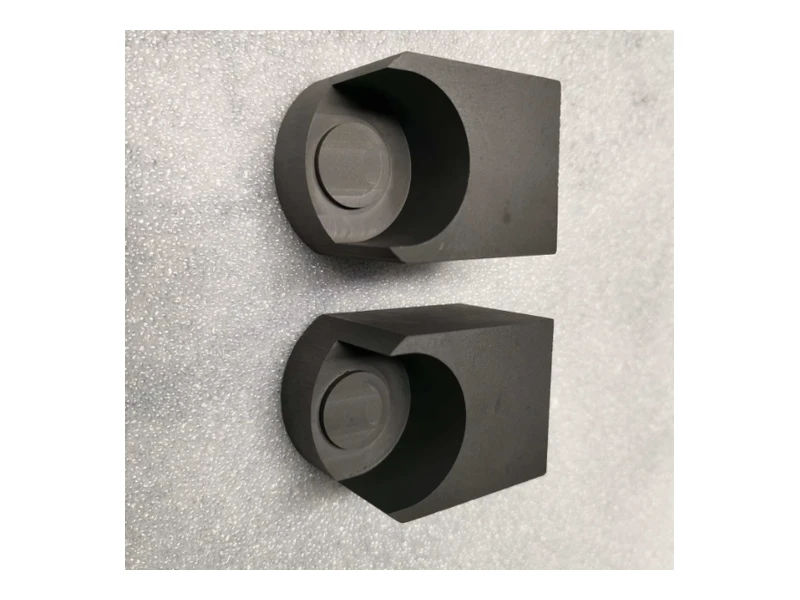
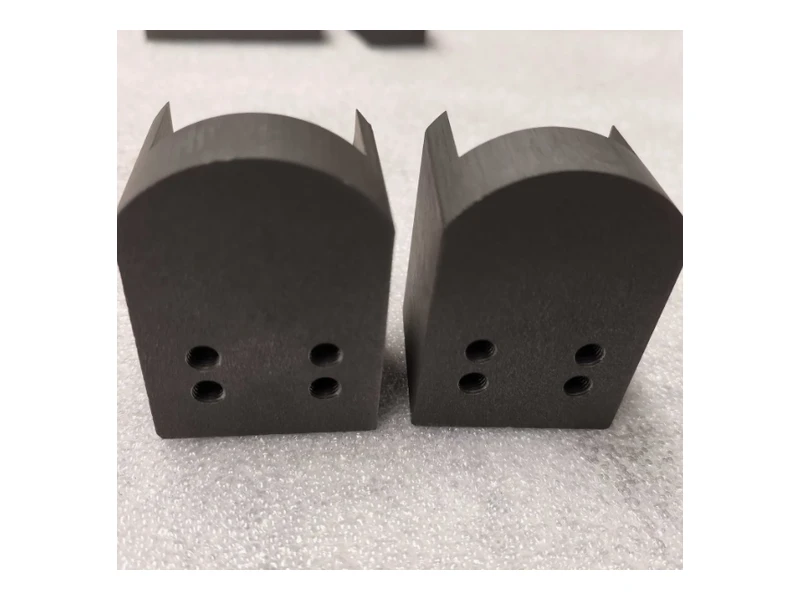
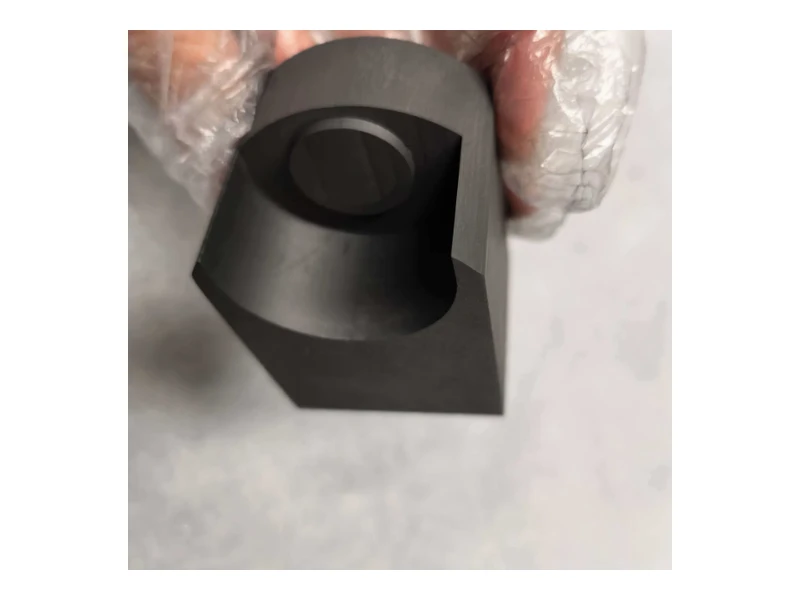
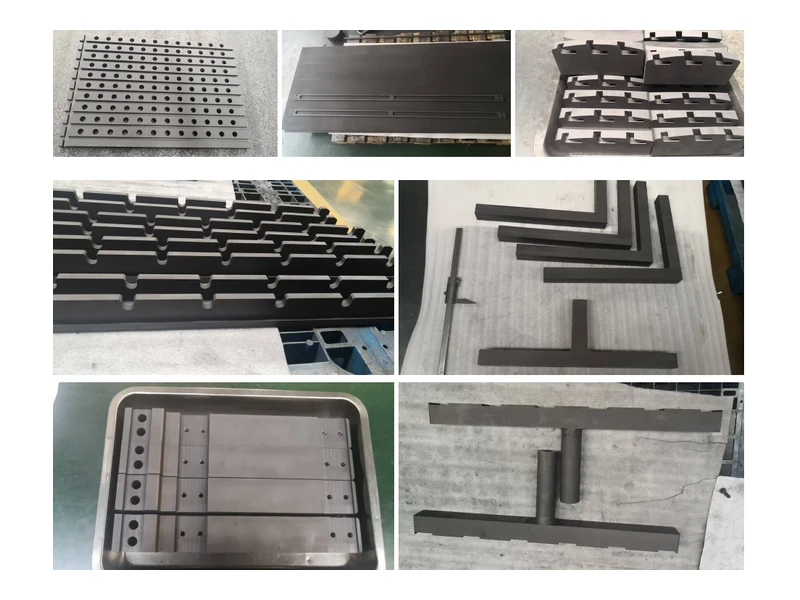
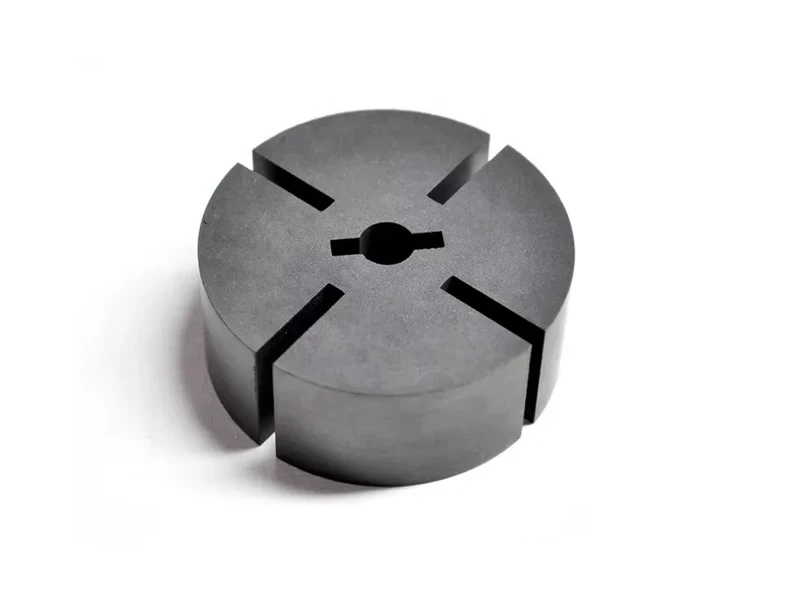
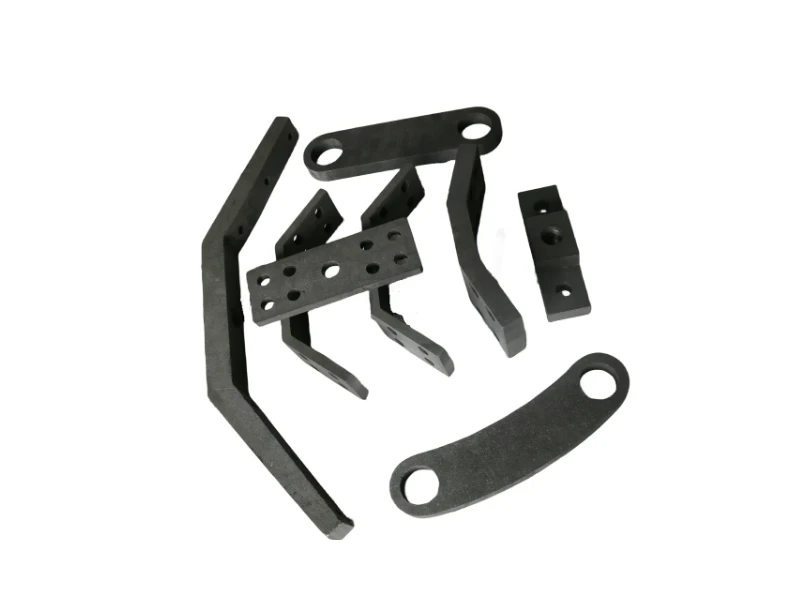
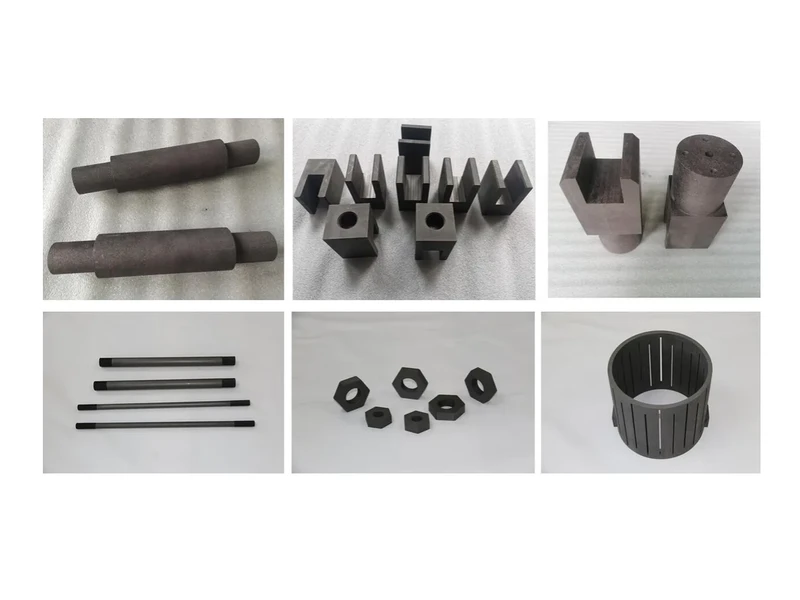
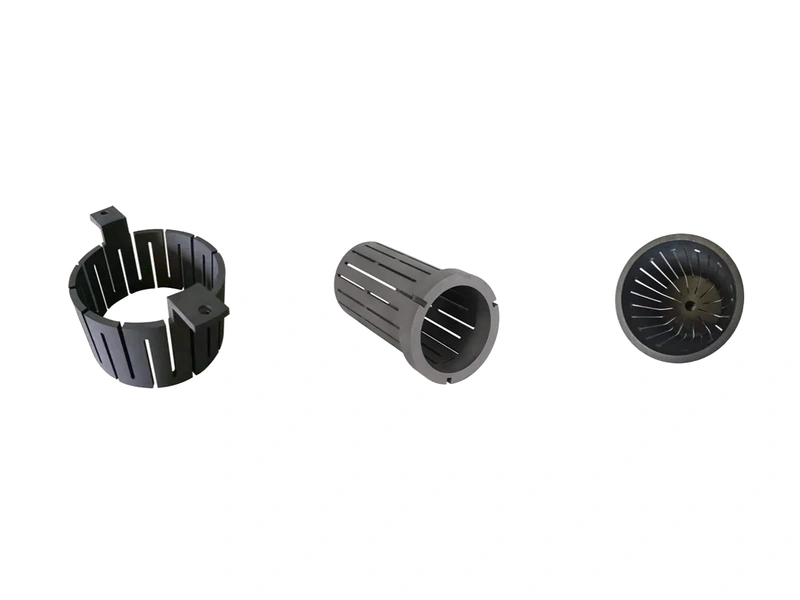
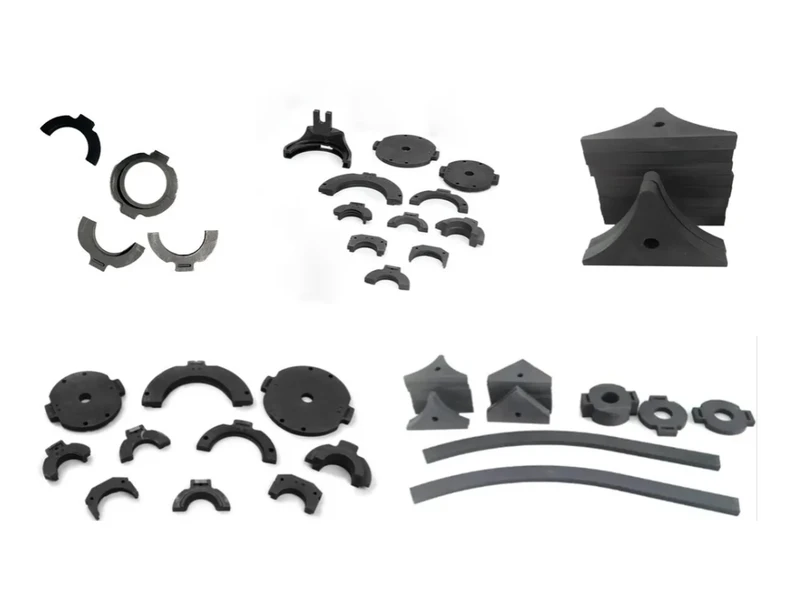
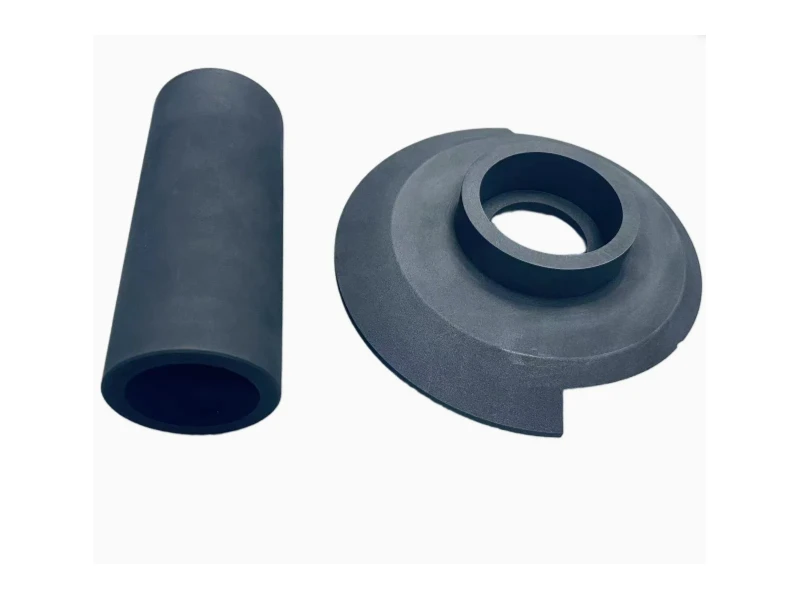
Die spezifischen Betriebsbedingungen (Temperatur, Atmosphäre, mechanische Last, Verschleiß) bestimmen die Auswahl der Graphitsorte. QDZRT Graphite fertigt Teile aus den drei etablierten Formgebungsverfahren unserer eigenen Rohstoffproduktion:
| Formgebungsverfahren | Werkstoffeigenschaften | Empfohlene Bauteilanwendungen |
|---|---|---|
| Isostatisch gepresster Graphit (Serie DJY) | Ultrafeines Korn (<10 μm), hohe Rohdichte (1,80–1,88 g/cm³), isotrope mechanische Eigenschaften in allen Raumrichtungen | Hochpräzise EDM-Elektroden, Halbleiter-Wafer-Komponenten, Hochvakuum-Strukturelemente, anspruchsvolle Dichtungsringe |
| Formgepresster Graphit (Serie MY) | Mittelfeines Korn, ausgewogene mechanische Festigkeit, sehr gute Thermoschockbeständigkeit, Dichte 1,70–1,78 g/cm³ | Vakuumofen-Heizzonenelemente, Sinterkästen, Trägerplatten, Heißpressmatrizen und Metallurgietiegel |
| Extrudierter Graphit (Serie JY) | Ausgeprägte Faser-/Kornorientierung, hohe elektrische und thermische Leitfähigkeit, wirtschaftlich für Langprofile | Ofenheizstäbe, schwere Elektrodenverbinder, Führungsschienen, Strangguss-Anfahrköpfe, Strukturrohre |
| Hochreiner gereinigter Graphit | Thermische Hochtemperatur-Halogengasreinigung zur Reduzierung von metallischen Spurenverunreinigungen | MOCVD-Suszeptorringe, Photovoltaik-Bearbeitungswerkzeuge, Reinstraum-Vakuumprozessbauteile |
Auswahl und Empfehlung gleichwertiger Werkstoffgüten: Enthält Ihre Fertigungszeichnung Sortenbezeichnungen internationaler Hersteller (wie Toyo Tanso, SGL Carbon, Mersen, Tokai Carbon oder POCO), geben Sie den entsprechenden Referenzcode bitte in Ihrer Anfrage an. Das QDZRT Graphite-Ingenieurteam führt ein qualifiziertes Werkstoff-Mapping und die Auswahl gleichwertiger Werksgüten durch (abgestimmt auf Korngröße, Rohdichte, Biegefestigkeit und Wärmeausdehnungskoeffizient CTE), um Ihre Materialkosten spürbar zu optimieren, ohne Kompromisse bei der Zuverlässigkeit einzugehen.
Beschaffung spezifizierter Fremdmarken: Sollte Ihre Anwendung zwingend den Einsatz eines bestimmten Markenhalbzeugs vorschreiben, kann unser Werk das spezifizierte zertifizierte Material beschaffen, prüfen und zeichnungsgerecht präzisionsbearbeiten.
Aufgrund der Empfindlichkeit von Präzisionsgraphitteilen wenden wir strenge Schutzverpackungsrichtlinien an, um Kanten und Dichtflächen während des Seetransports und der Luftfracht zuverlässig zu schützen:
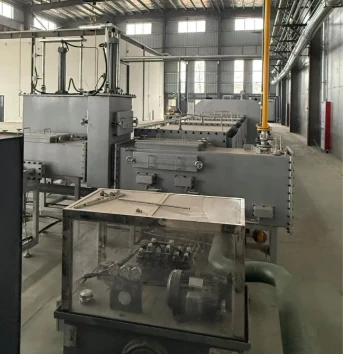 Hochdruck-Stickstoff-Entstaubungsanlage: Nach der Endkontrolle werden die Bauteile mit trockenem Hochdruckstickstoff vollständig von Restpartikeln befreit.
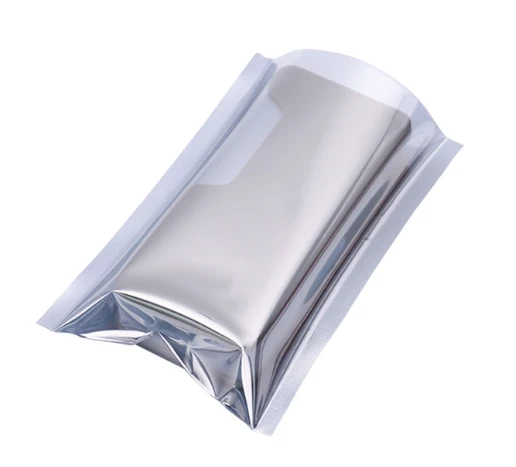 Antistatik-Abschirmung & Vakuumschutzbeutel: Einzelverpackung in dicke Antistatik-PE-Beutel oder vakuumverschweißte Schutzhüllen gegen Feuchtigkeitsaufnahme und Staub.
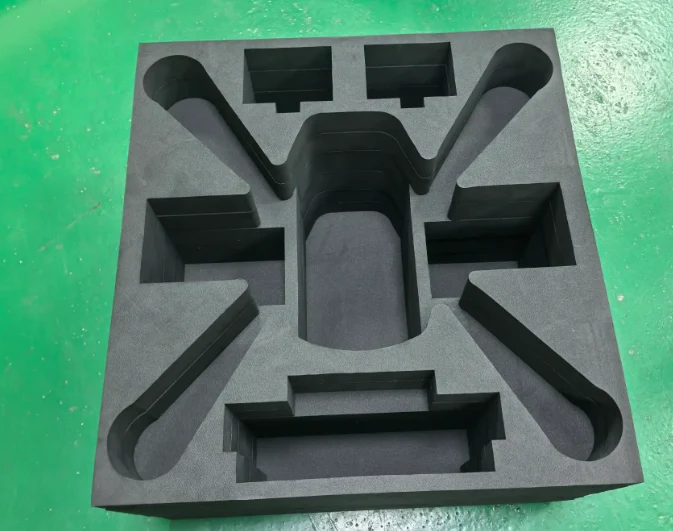 CNC-gefräste EPE-Formschaum-Schutzeinlage: Dünnwandige oder empfindliche Bauteile werden in passgenau CNC-gefrästen EPE-Hartschaumträgern stoßgedämpft eingebettet.
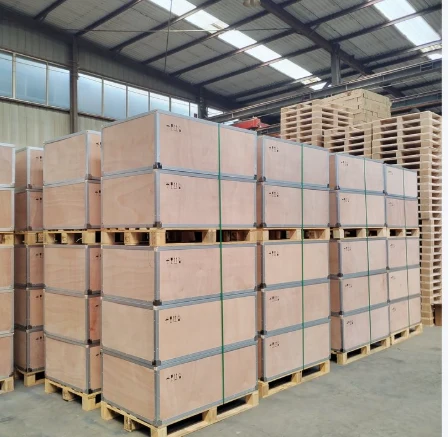 ISPM-15 Export-Sperrholzkisten & Paletten: Robuste Überseekisten aus schädlingsfreiem Sperrholz, ausgestattet mit Trockenmitteln und Kantenschutzbeschlägen.
Für standardmäßige Fräs- und Dreharbeiten gilt ISO 2768-m (±0,05 mm). An funktionskritischen Passmaßen, Lagersitzen und Dichtflächen erreichen wir durch Feinbearbeitung und Diamantschleifen zuverlässig Toleranzen von bis zu ±0,02 mm (20 μm), verifiziert durch kalibrierte digitale Mikrometer und Präzisionsprüfmittel.
Wir verarbeiten 3D-Modelle in den Formaten STEP (.stp, .step), IGES (.igs) und Parasolid (.x_t). Technische 2D-Zeichnungen mit Maßtoleranzen und Oberflächenangaben senden Sie bitte als DWG, DXF oder Vektor-PDF.
Ja. Der Schutz Ihrer proprietären Konstruktionen und Ihres geistigen Eigentums ist bei QDZRT Graphite gelebte Praxis. Wir unterzeichnen routinemäßig bilaterale NDAs vor Zeichnungsübergabe.
Ja. Unser Ingenieurteam wählt anhand Ihrer Angaben zu Betriebstemperatur, Ofenatmosphäre (Vakuum, Argon, Stickstoff), mechanischer Belastung und thermischer Wechsellast die technisch und wirtschaftlich optimale Graphitsorte (isostatisch, formgepresst oder extrudiert) aus.
Ja. Wir fertigen Einzel-Prototypen, Kleinserien zur Validierung sowie Großserien für die reguläre Serienversorgung. Bitte beachten Sie, dass für Prototypen und Kleinserien eine angemessene Rüst- und CAM-Programmierpauschale anfällt, um den Aufwand für Werkzeugeinrichtung, Vorrichtungsbau und Rohblockzuschnitt abzudecken. Bei einem anschließenden Serienauftrag wird diese Rüstpauschale in der Regel mit dem Gesamtauftragswert verrechnet.
Durch den gezielten Einsatz von diamantbeschichteten Werkzeugen (PCD/CVD), Drehzahlen bis 24.000 U/min und angepasste CAM-Werkzeugwege mit optimierter Schnittdruckverteilung. Bei Bedarf empfehlen wir in der DFM-Phase fertigungsgerechte Schutzfasen.
Alle Bauteile werden mit trockenem Stickstoff abgeblasen, einzeln in Antistatikbeuteln versiegelt, in CNC-gefrästen EPE-Schaumträgern fixiert und in stabilen ISPM-15-Sperrholzkisten mit Feuchtigkeitsabsorbern für den weltweiten Transport verpackt.
Wenn Sie kundenspezifische Graphitbauteile für Hochtemperaturöfen, die Funkenerosion, Halbleiteranlagen oder mechanische Dichtungen konstruieren oder beschaffen, wenden Sie sich direkt an QDZRT Graphite. Senden Sie Ihre technischen Zeichnungen an unser Team für eine fachkundige DFM-Prüfung und ein Werksangebot innerhalb von 24 Stunden.
 PRODUKT
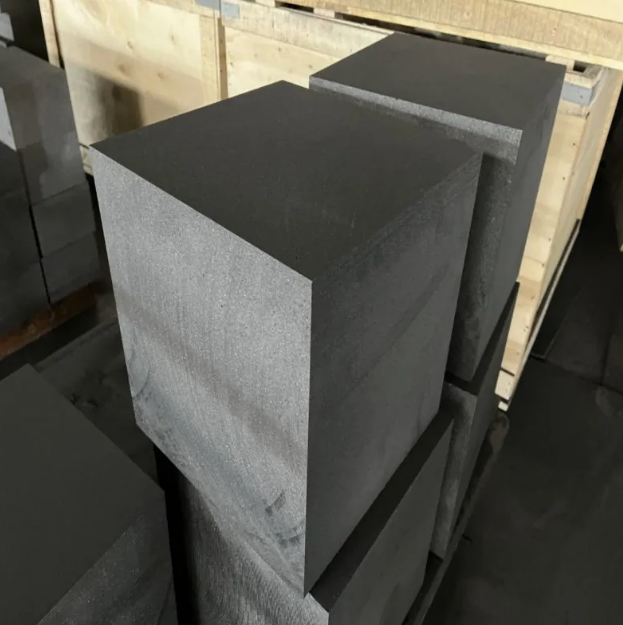
Die DJY-Serie umfasst isostatischen Graphit für EDM, Präzisionsbearbeitung, Ofenvorrichtungen, halbleiterbezogene Komponenten und Anwendungen mit hohen Anforderungen an eine gleichmäßige Graphitstruktur.
 PRODUKT
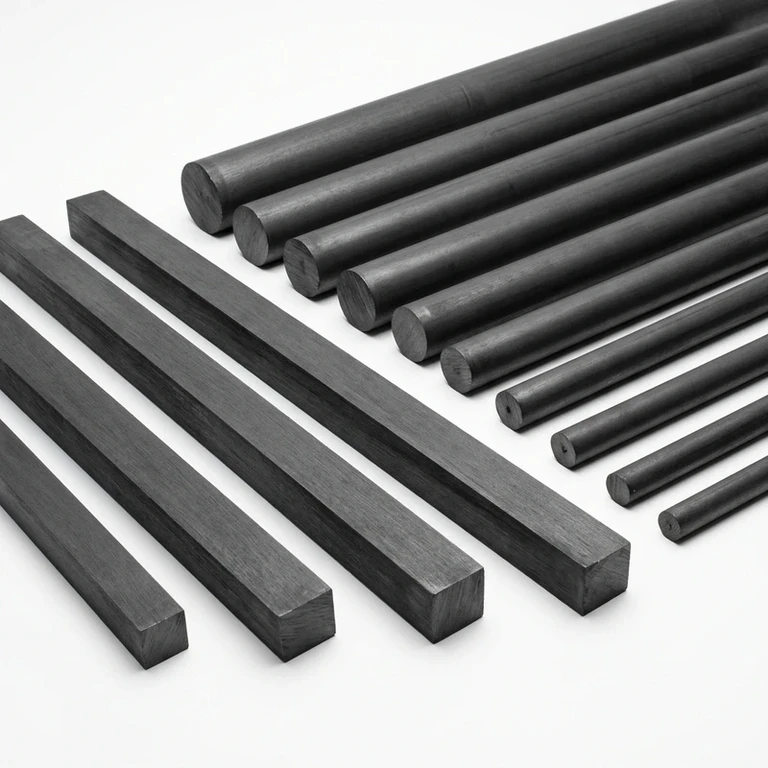
Die MY-Serie umfasst formgepressten Graphit für allgemeine Industrieblöcke, Formen, Ofenstützen, Metallurgie, Elektroden und zeichnungsbasierte Graphitbauteile.
 PRODUKT
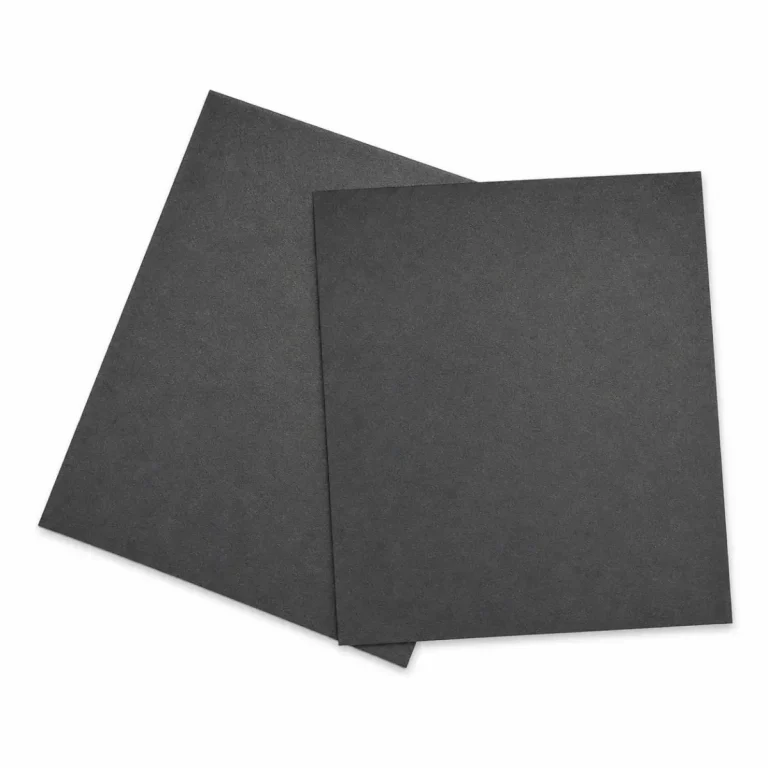
Die JY-Serie umfasst extrudierten Graphit für Stäbe, Heizelemente, Ofenstrukturteile, größere Querschnitte und allgemeine Industriebearbeitung unter Berücksichtigung der Materialorientierung.
 PRODUKT
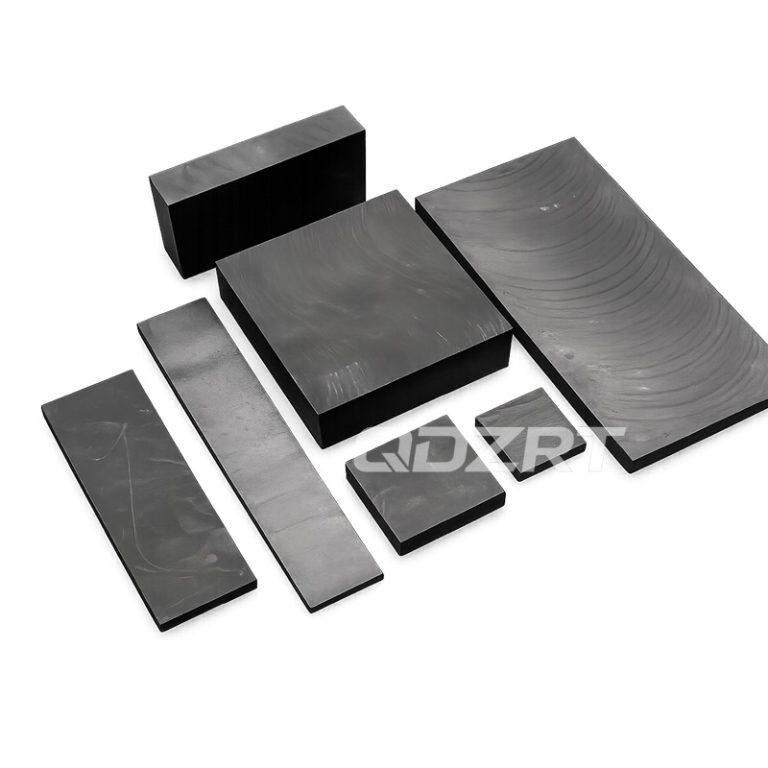
Dünnes, flexibles Graphitpapier für Wärmeverteilung, Stanzen, Laminierung, Klebebeschichtung und kundenspezifisch weiterverarbeitete Bauteile.
 PRODUKT
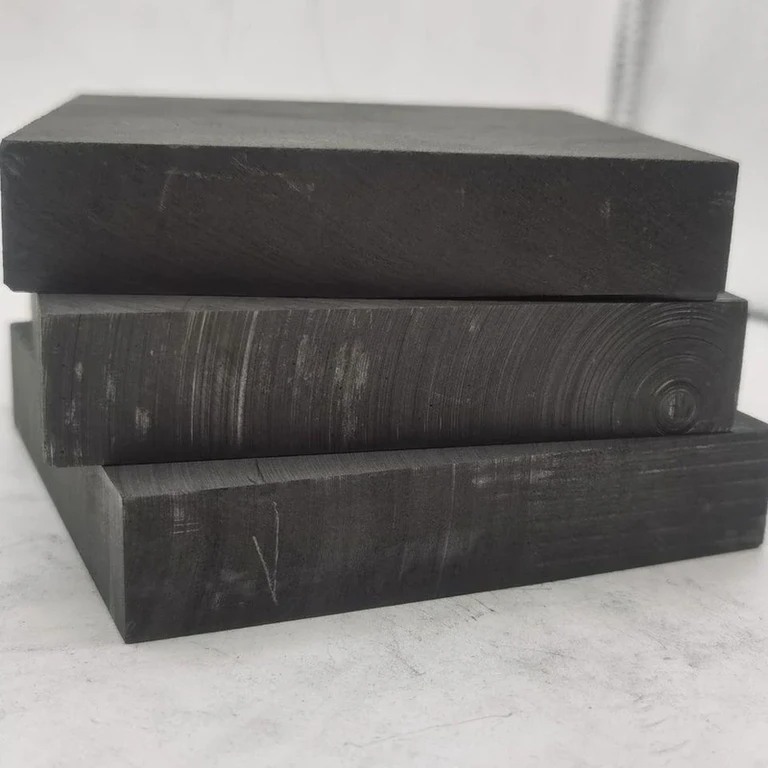
Graphitblock ist die Übersicht von QDZRT Graphite für drei Formserien: DJY isostatisch, MY formgepresst und JY extrudiert. Feinkorn-, Hochreinheits-, EDM- und weitere Anforderungen werden anwendungsbezogen auf Qualitätsebene bestätigt.
 PRODUKT
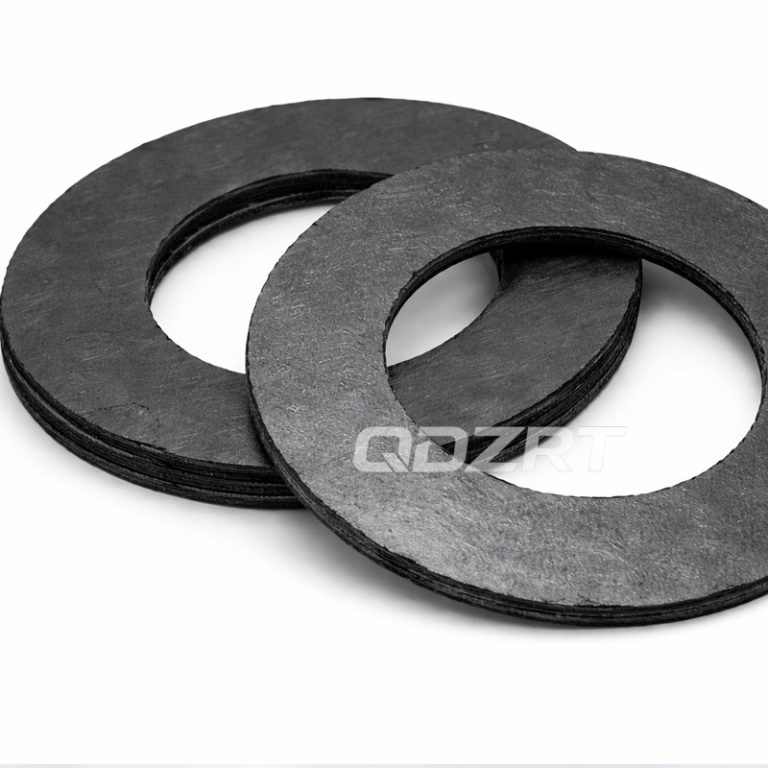
Graphit-Dichtungsmaterialien umfassen flexible Graphitplatten, verstärkte Graphitplatten, Graphitdichtungen, Packungsringe, geflochtene Packungen und graphitgefüllte Dichtungslösungen für Ventile, Pumpen, Flansche, Dampfleitungen und Industrieanlagen.
 PRODUKT
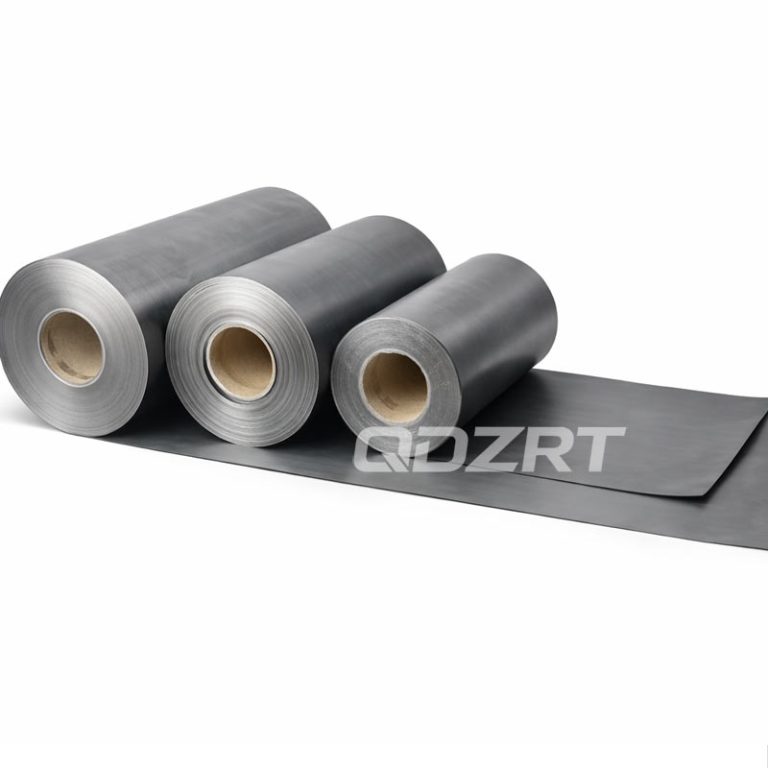
Flexible Graphitfolie aus hochreinem Naturgraphit für industrielle Dichtungen, Dichtungsherstellung, Isolierung und Wärmemanagementanwendungen.
PRODUKT
Die JY-Serie umfasst extrudierten Graphit für Stäbe, Heizelemente, Ofenstrukturteile, größere Querschnitte und allgemeine Industriebearbeitung unter Berücksichtigung der Materialorientierung.