Ausgewogene Leistung
Formgepresster Graphit bietet ein wirtschaftliches Verhältnis von Zerspanbarkeit, Festigkeit und Langlebigkeit.
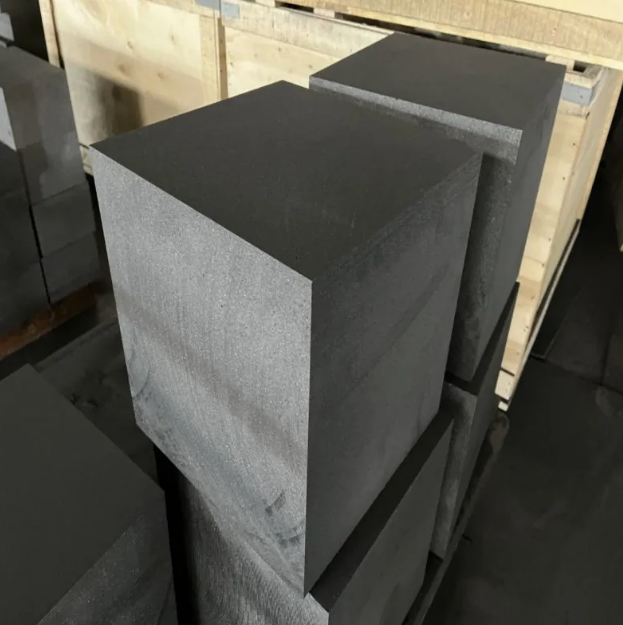
Die MY-Serie umfasst formgepressten Graphit für allgemeine Industrieblöcke, Formen, Ofenstützen, Metallurgie, Elektroden und zeichnungsbasierte Graphitbauteile.
Formgepresster Graphit bietet ein wirtschaftliches Verhältnis von Zerspanbarkeit, Festigkeit und Langlebigkeit.
Lieferbar als hochdichte Blöcke, Vorrichtungen, Gussformen und Ofenbauteile.
MY-T01 bis MY-T03 decken mittelkörnige bis hochfeste feinkörnige Spezifikationen ab.
Lieferbar als Rohblöcke, gesägte Platten oder zeichnungsbasierte CNC-Fertigteile.
MY-Serie ist die kommerzielle Serie von QDZRT Graphite für formgepressten Graphit. Sie ist für Projekte gedacht, bei denen Blockgröße, Bearbeitbarkeit, mechanische Leistung, elektrische Eigenschaften und Kosten ausgewogen werden müssen.
| Werkstoffsorte | RohdichteRohdichte (ASTM C559 / C838)(g/cm³) | Elektr. WiderstandSpezifischer elektrischer Widerstand (ASTM C611)(μΩ·m) | KorngrößeMittlere / Maximale Korngröße | Biegefestigkeit4-Punkt-Biegefestigkeit (ASTM C651)(MPa) | DruckfestigkeitDruckfestigkeit (ASTM C695)(MPa) | WärmeleitfähigkeitWärmeleitfähigkeit bei 20°C(W/(m·K)) | WärmeausdehnungThermischer Ausdehnungskoeffizient (CTE/WAK, 20–100°C)(×10⁻⁶/K) | Shore-HärteShore-Härte (HSD) | AschegehaltAschegehalt / Reinheitsprüfung (ASTM C561 / DIN 51903) |
|---|---|---|---|---|---|---|---|---|---|
| MY-T01 | 1.80 g/cm³ | 8–10 μΩ·m | — | 40 MPa | 80 MPa | 125 W/(m·K) | 4.9 ×10⁻⁶/K | 45 | 500 ppm |
| MY-T02 | ≥1.758 g/cm³ | ≤33.63 μΩ·m | 14–20 μm | ≥119 MPa | ≥352 MPa | ≤65 W/(m·K) | 6.4 ×10⁻⁶/K | ≥113 | — |
| MY-T03 | 1.84 g/cm³ | 11.8 μΩ·m | 8–12 μm | 53.75 MPa | 106.6 MPa | 156 W/(m·K) | 4.4 ×10⁻⁶/K | 56 | — |
| Industrieller Einsatzbereich | Typische Lieferkomponenten | Betriebsanforderungen & Materialvorteile |
|---|---|---|
| Nichteisen-Strangguss | Kristallisatorhülsen, Stranggießkokillen, Einlaufdüsen, Stopfenstangen | Hohe Wärmeleitfähigkeit und Selbstschmierung für den horizontalen und vertikalen Strangguss von Kupfer, Messing, Bronze und Aluminium. |
| Edelmetallschmelze & Barrenguss | Schmelztiegel, Gießrinnen, Barrenkokillen, Rührstäbe | Ultra-niedriger Aschegehalt (<50 ppm) und hohe Dichte zur Vermeidung von Schmelzverunreinigungen und Schlackenhaftung bei Gold, Silber und Platin. |
| Hartmetall- & Pulversinterung | Sinterschiffchen, Mehrstufentrays, Stoßplatten, Sinterkapseln | Hohe Thermoschockbeständigkeit und Aufkohlungsstabilität in Vakuum- und Schutzgasöfen bis 1800°C. |
| Batteriematerialien & Kalzinierung | Genutete Setzplatten, Kapselboxen, Trägertrays, Schubplatten | Gleichmäßige Wärmeübertragung, Maßhaltigkeit bei zyklischer Thermobeanspruchung und Beständigkeit gegen korrosive Prozessgase. |
| Industrielle Vakuumöfen | Herde-Tragblöcke, thermische Zylindermäntel, Heizelementhalterungen, Verbindungsstifte | Hohe Druckfestigkeit, minimale thermische Ausdehnung und strukturelle Stabilität für hochbelastete Heizzonen. |
| Diamantwerkzeuge & Heißpressformen | Heißpressmatrizen, Ober-/Unterstempel, Segment-Distanzplatten | Hohe Druckfestigkeit (>85 MPa) unter hohen hydraulischen Presskräften und Sintertemperaturen. |
| Gleitringdichtungen & Lager | Gleitringe, geteilte Buchsen, Führungslager, Drehdurchführungsringe | Trockenlauf- und Selbstschmiereigenschaften, feinkörniges Gefüge sowie optionale Kunstharz- oder Metallimprägnierung. |
| Photovoltaik & Halbleiter-Hilfsheizzonen | Sockelpodeste, PECVD-Trägerstreifen, Tiegeltragringe, Abschirmblöcke | Wirtschaftliche Heizzonenkomponenten für Randzonen mit hoher Reinheit und thermischer Stabilität. |
| Glasformung & Optisches 3D-Biegen | 3D-Glasbiegeformen, Flaschenentnahmezangen, Förderrollen | Gute Polierbarkeit, Anti-Haft-Verhalten (Non-Wetting) gegenüber Glasschmelzen und Schutz vor Oberflächenkratzern. |
Blockmaße, Korngröße und Festigkeit von MY hängen von der Werkstoffsorte ab. Bearbeitungszugabe und erforderliche Prüfrichtung gehören in die Zeichnung. Bei großen oder wiederkehrenden Bauteilen sind Bearbeitbarkeit und Beschaffungskosten mit den technischen Anforderungen abzuwägen.
Harz- oder Metallimprägnierung kann offene Poren verringern und das Verschleißverhalten beeinflussen; vollständige Dichtheit oder eine pauschale Oxidationsgrenze wird dadurch nicht garantiert. Medium, Druck, Temperatur und Prüfverfahren bestimmen die Behandlungsspezifikation.
Die MY-Serie kann als Rohblock, Zuschnitt oder bearbeitetes Teil geliefert werden. Bei größeren Blöcken werden Querschnitt, Materialrichtung, Bearbeitungszugabe und die erforderlichen mechanischen/elektrischen Eigenschaften vor Festlegung der Qualität bestätigt.
F: Gelten Maße und Eigenschaften für jede Sorte? A: Nein; sie hängen von Sorte, Form und Prüfrichtung ab. F: Sind Zeichnungsbearbeitung und Prüfnachweise möglich? A: Senden Sie Zeichnung, Anwendung, Stückzahl und Prüfvorgaben; Umfang und Unterlagen werden vor Auftragserteilung bestätigt.
Senden Sie Anwendung, Zielabmessung, Dichte-/Festigkeitsanforderung, gegebenenfalls Widerstand bzw. thermische Anforderungen, Reinheits-/Aschegrenzen und Zeichnung. Wir gleichen dies mit der MY-Spezifikation ab und bestätigen vor Bestellung die tatsächlichen Sortendaten.
 PRODUKT
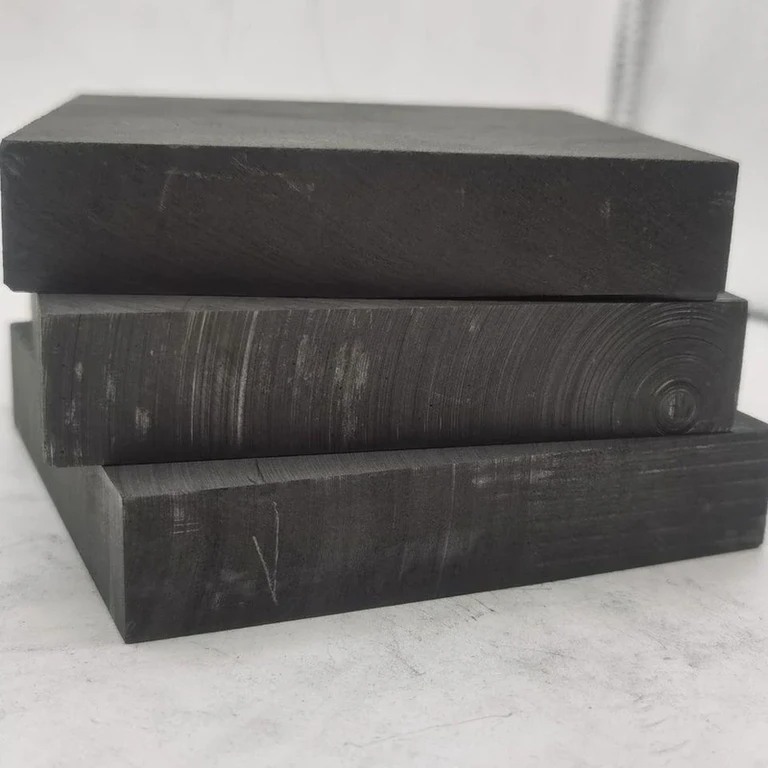
Die DJY-Serie umfasst isostatischen Graphit für EDM, Präzisionsbearbeitung, Ofenvorrichtungen, halbleiterbezogene Komponenten und Anwendungen mit hohen Anforderungen an eine gleichmäßige Graphitstruktur.
 PRODUKT
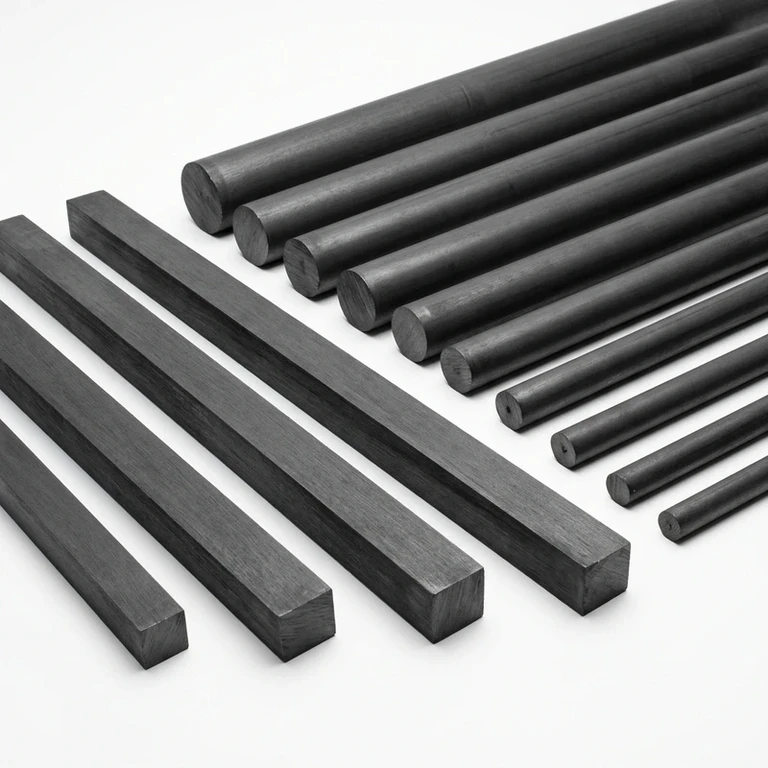
Die JY-Serie umfasst extrudierten Graphit für Stäbe, Heizelemente, Ofenstrukturteile, größere Querschnitte und allgemeine Industriebearbeitung unter Berücksichtigung der Materialorientierung.
 PRODUKT
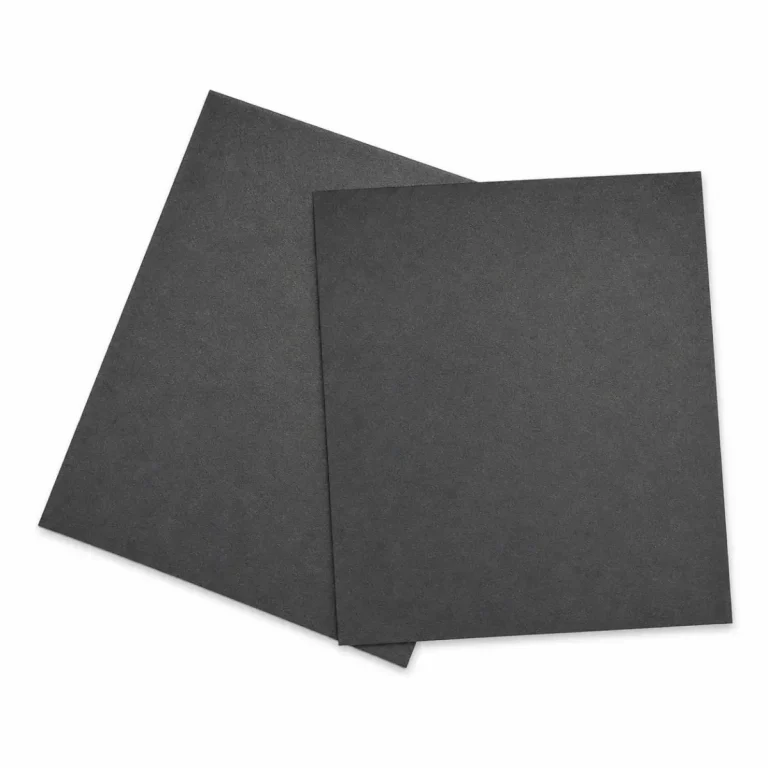
Dünnes, flexibles Graphitpapier für Wärmeverteilung, Stanzen, Laminierung, Klebebeschichtung und kundenspezifisch weiterverarbeitete Bauteile.
 PRODUKT
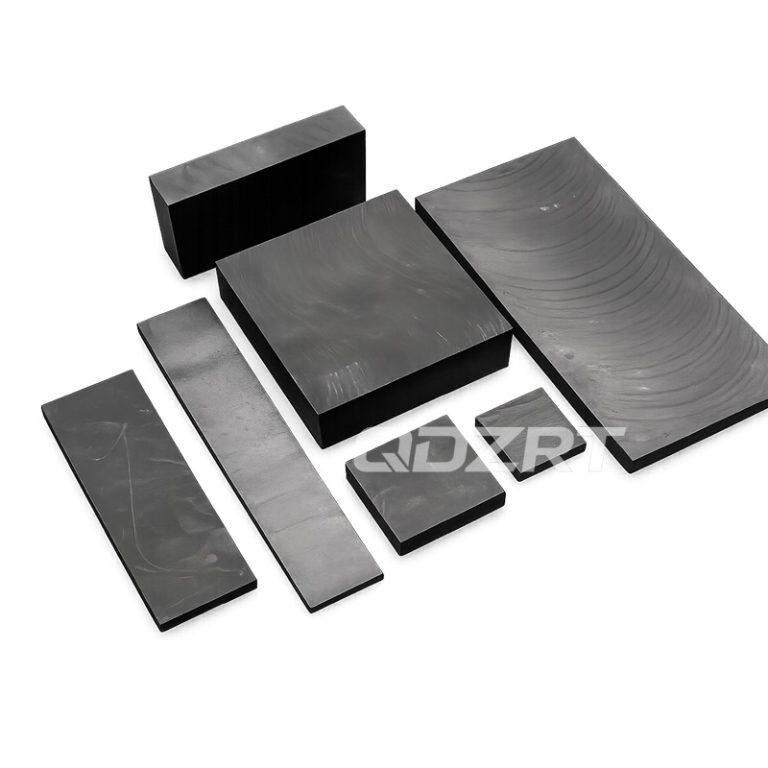
Graphitblock ist die Übersicht von QDZRT Graphite für drei Formserien: DJY isostatisch, MY formgepresst und JY extrudiert. Feinkorn-, Hochreinheits-, EDM- und weitere Anforderungen werden anwendungsbezogen auf Qualitätsebene bestätigt.
 PRODUKT
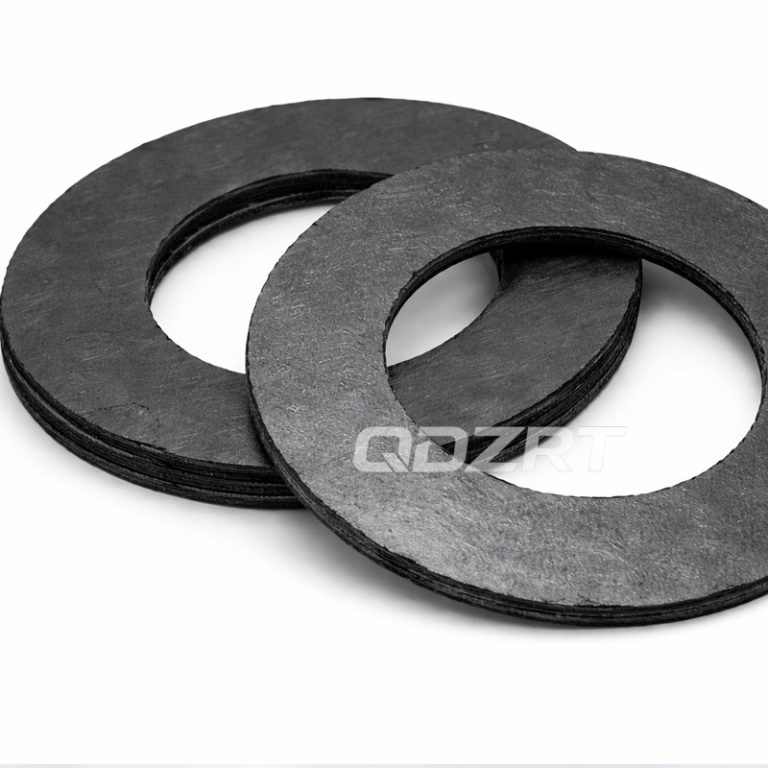
Graphit-Dichtungsmaterialien umfassen flexible Graphitplatten, verstärkte Graphitplatten, Graphitdichtungen, Packungsringe, geflochtene Packungen und graphitgefüllte Dichtungslösungen für Ventile, Pumpen, Flansche, Dampfleitungen und Industrieanlagen.
 PRODUKT
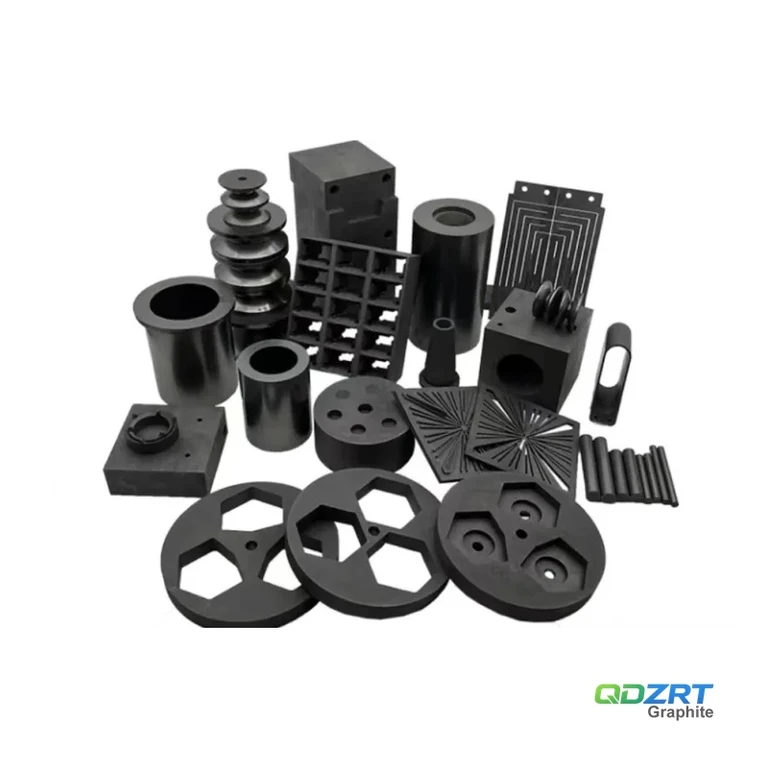
Kundenspezifisch bearbeitete Graphitteile sind zeichnungsbasierte Graphitkomponenten aus isostatischem, gepresstem, extrudiertem, feinkörnigem oder hochreinem Graphit für EDM, thermische Prozesse, Metallurgie, Dichtungen und Industrieanlagen.
 PRODUKT
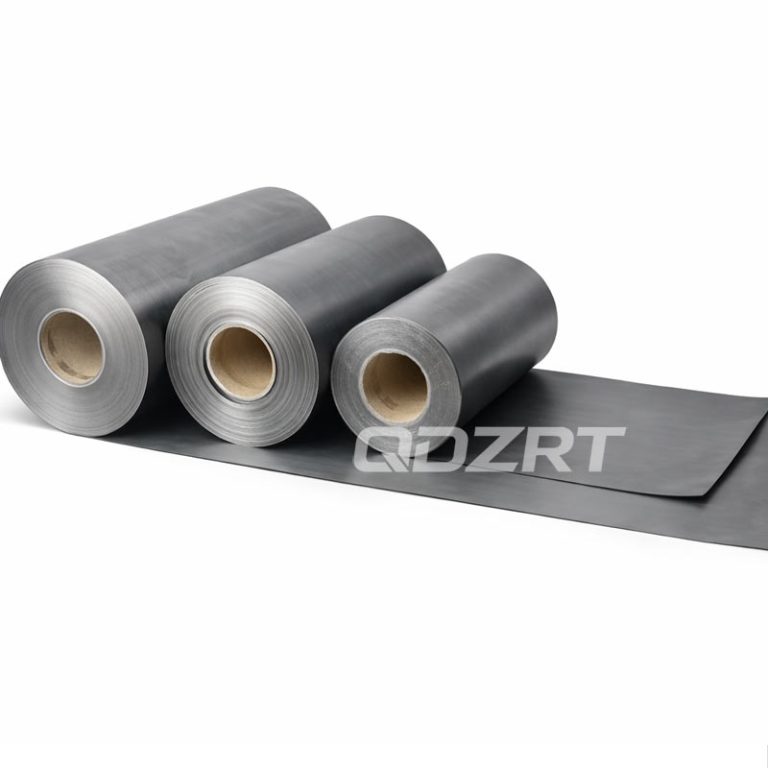
Flexible Graphitfolie aus hochreinem Naturgraphit für industrielle Dichtungen, Dichtungsherstellung, Isolierung und Wärmemanagementanwendungen.
PRODUKT
Die JY-Serie umfasst extrudierten Graphit für Stäbe, Heizelemente, Ofenstrukturteile, größere Querschnitte und allgemeine Industriebearbeitung unter Berücksichtigung der Materialorientierung.